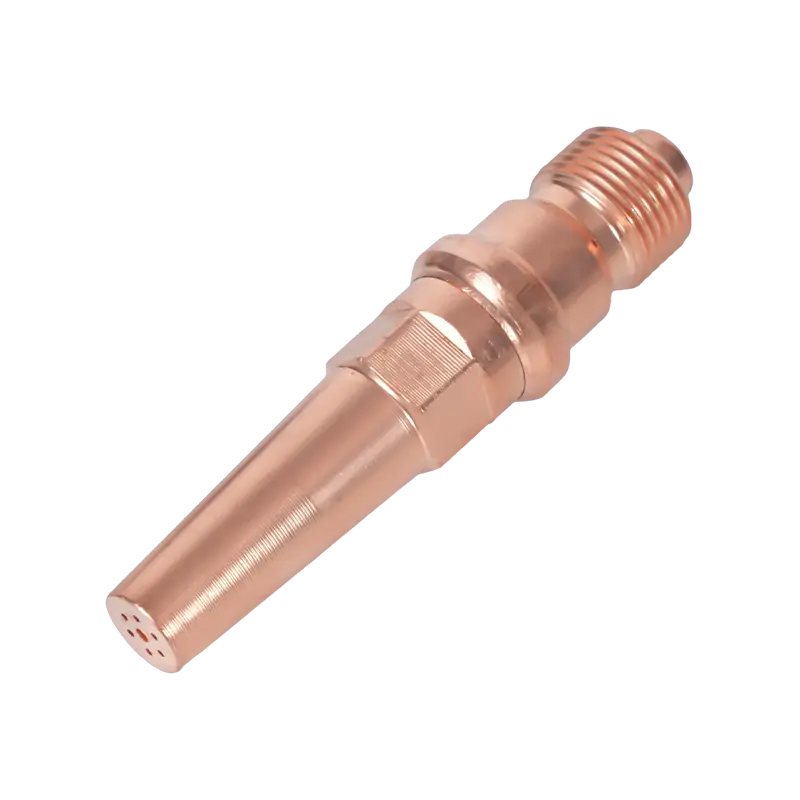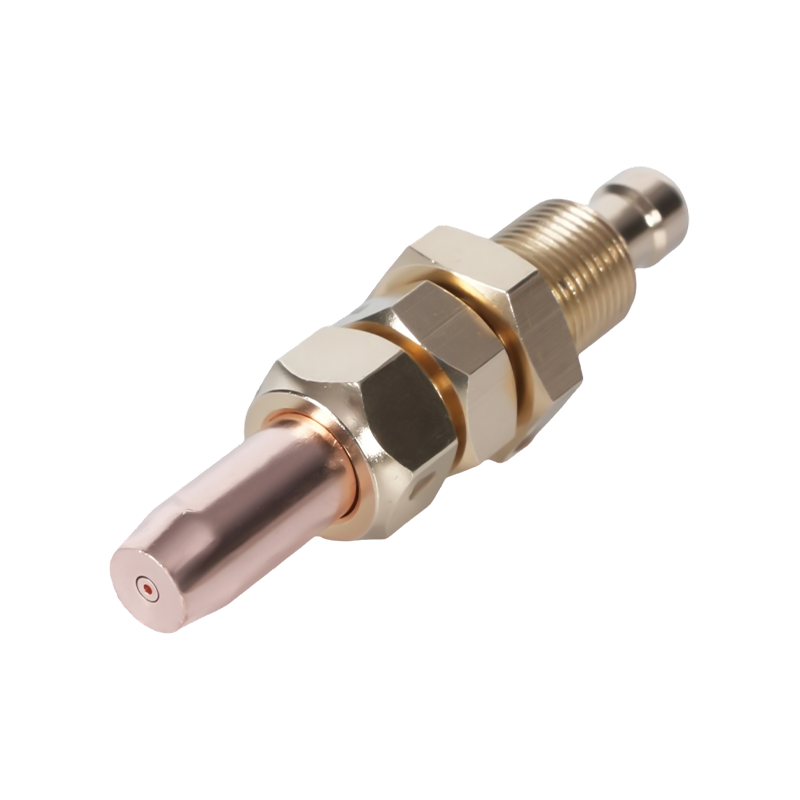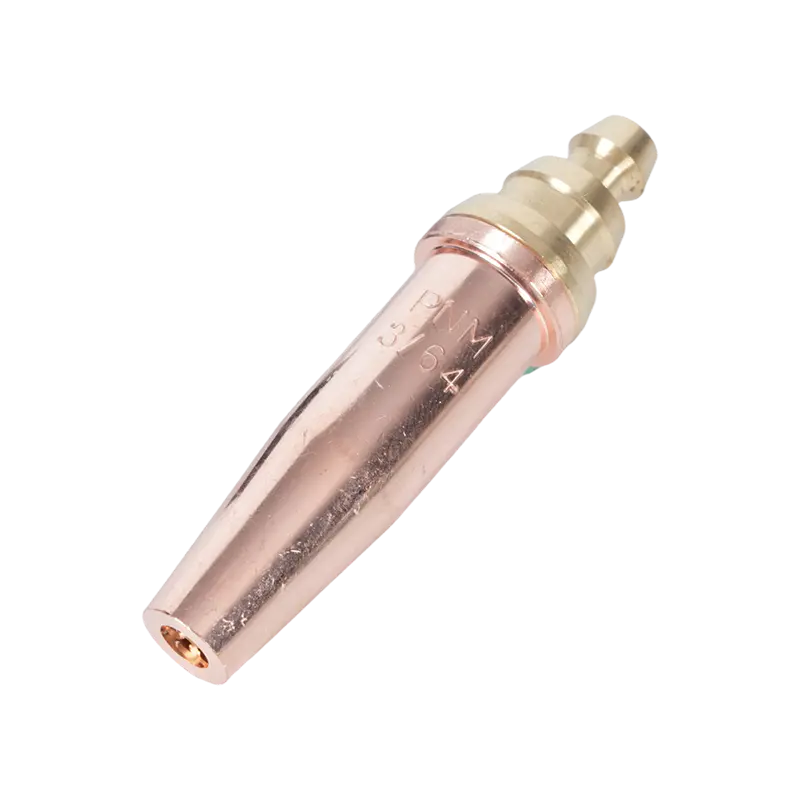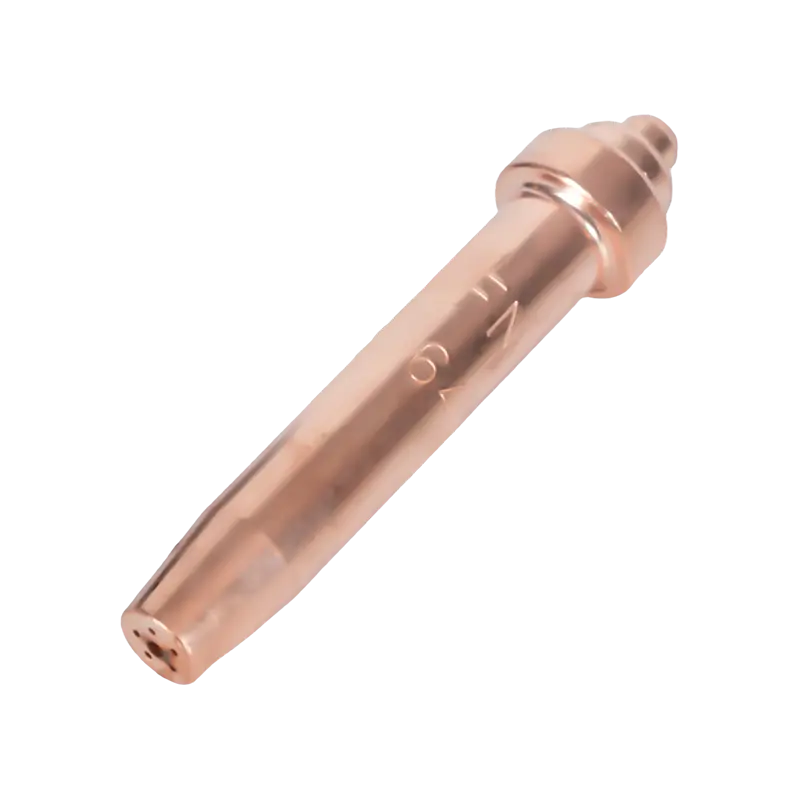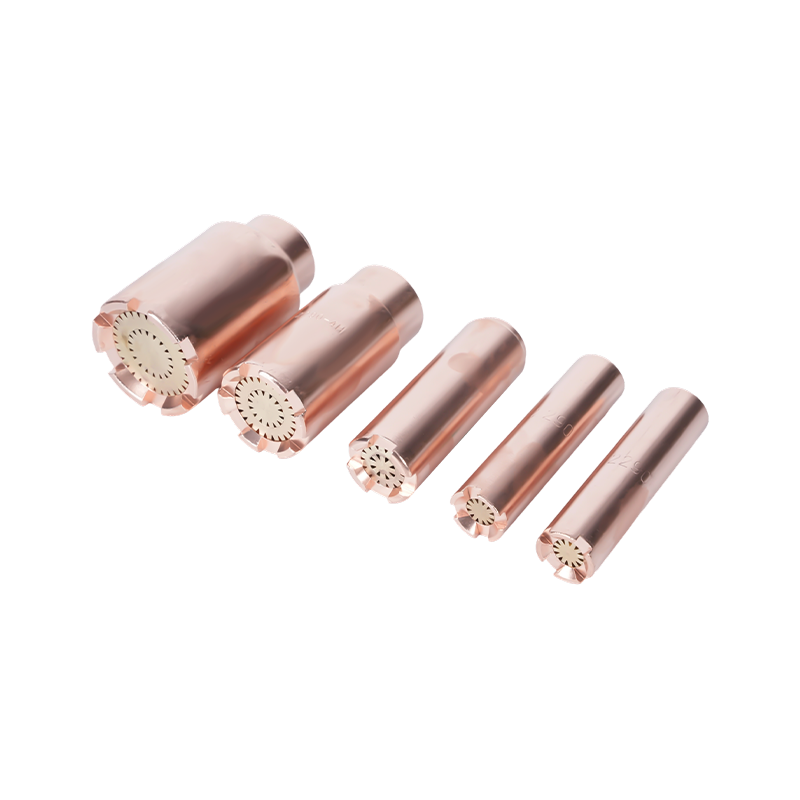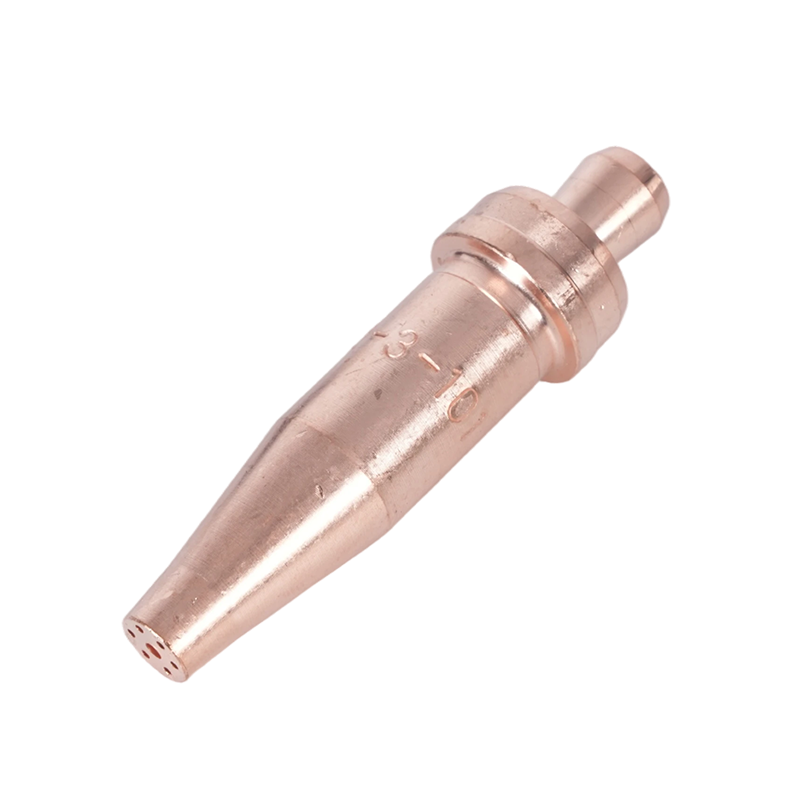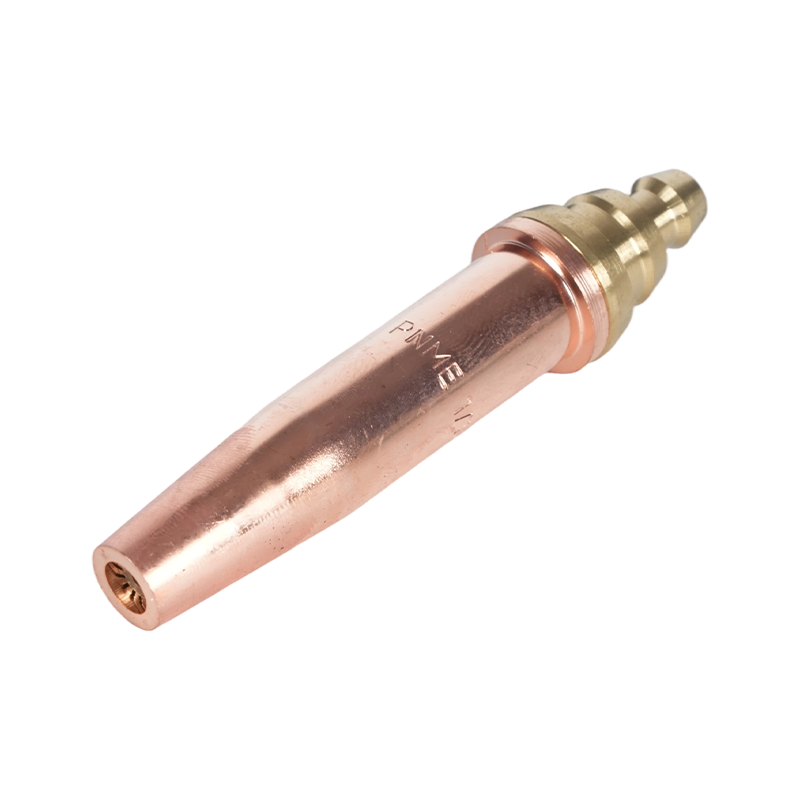
Dieser Artikel konzentriert sich speziell auf Schneidbrennerspitzen und Schneidbrennerdüsen Wird beim autogenen Metallschneiden verwendet. Es behandelt Arten von Tipps, die Auswahl der richtigen Düse für eine Aufgabe, die richtige Einrichtung und Druckführung, Wartung und Reinigung, die Fehlerbehebung bei häufigen Schneidproblemen und Sicherheitsaspekte. Die Informationen sind praktisch und für Schweißer, Hersteller und Wartungstechniker gedacht, die umsetzbare Schritte und Referenztabellen für alltägliche Schneidaufgaben benötigen.
Arten von Schneidbrennerspitzen und -düsen
Schneidbrennerspitzen und -düsen werden für bestimmte Aufgaben entwickelt. Wenn Sie den Typ kennen, können Sie die Spitze an die Materialstärke und die gewünschte Schnittqualität anpassen. Nachfolgend sind die Hauptkategorien mit den funktionalen Unterschieden und deren Bedeutung aufgeführt.
Tipps zum manuellen (manuellen) Schneiden
Handspitzen sind bei mobiler Arbeit und kleinen Geschäften üblich. Sie verfügen über eine einzelne Schneidsauerstoffdüse und eine Vorheizdüsenanordnung. Die Größen variieren je nach Dicke, sodass sie sauber geschnitten werden können. Kleinere Spitzen werden für dünne Bleche und große Spitzen für schwere Bleche verwendet. Handspitzen sind einfach zu reparieren (Düseneinsatz austauschen) und werden mit einem Handbrennerkörper verwendet.
Maschinen- und Linienschneiddüsen
Maschinendüsen sind für Portalsysteme, CNC-Autogenschneidtische oder automatisierte Trägersysteme konzipiert. Sie sind oft robuster, bieten austauschbare Düsen und können spezielle Mischkammern enthalten, um die Vorwärmkonsistenz bei höheren Fahrgeschwindigkeiten zu verbessern. Maschinendüsen erfordern oft eine präzisere Druckkontrolle und Reinigungsdisziplin.
Tipps zum Ziehen und Fugenhobeln
Schleppspitzen sind so geformt, dass sie kontinuierlich oder nahezu in Kontakt mit dem Werkstück kommen (wird für lange gerade Schnitte oder Fugenhobeln verwendet). Fugenhobelspitzen und -düsen verfügen über breitere, häufig mehrere Düsen zum Entfernen von Metall, anstatt dünne, präzise Schnitte auszuführen – nützlich für die Vorbereitung von Schweißnähten oder die Beseitigung von Defekten.
So wählen Sie die richtige Spitze aus: Größe, Öffnung und Form
Bei der Auswahl einer Düse müssen die Öffnungsgröße, die Strahlkonfiguration und die Spitzengeometrie der Düse an die Blechdicke, die Stahlsorte und die Schneidmethode (Hand oder Maschine) angepasst werden. Nachfolgend finden Sie die wichtigsten Auswahlkriterien und deren Anwendung.
Spitzengröße vs. Plattendicke
Die Hersteller bewerten die Spitzen nach der Nennschneidleistung. Gehen Sie vorsichtig vor: Wählen Sie eine Spitze, deren Größe etwas über der Plattendicke liegt, um einen effizienten Schnitt zu erzielen und die Bartbildung zu reduzieren. Halten Sie für sich wiederholende Arbeiten einen kleinen Bereich an Spitzengrößen bereit, um typische Aufgaben abzudecken, anstatt die Spitzen ständig zu wechseln.
| Typische Spitzengröße | Empfohlene Kohlenstoffstahldicke | Typischer Schneidsauerstoffdruck (psi) |
| Tipp 0 (sehr klein) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Tipp 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Tipp 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Tipp 6 und höher (groß) | 25–100 mm (1"–4") | 50–90 psi |
Bei diesen Werten handelt es sich um typische Bereiche. Die genauen Düsendurchmesser, den Schneidsauerstoffdruck und die empfohlenen Vorschubgeschwindigkeiten für Ihr spezielles Düsenmodell und Ihre Stahlsorte finden Sie in der Düsentabelle des Herstellers.
Überlegungen zu Material und Beschichtung
Die meisten autogenen Schneidvorgänge werden an unlegiertem Stahl durchgeführt. Rostfreie und hochlegierte Stähle erfordern unterschiedliche Vorgehensweisen (z. B. Plasmaschneiden oder spezielle Techniken), da sie nicht auf die gleiche Weise oxidieren. Spitzen bestehen normalerweise aus Messing oder einer Kupferlegierung; Wählen Sie eine Düse mit austauschbarer Düse, wenn Sie mit starkem Verschleiß oder häufiger Verschmutzung rechnen müssen.
Richtige Einrichtung: Drücke, Vorheizen und Fahrgeschwindigkeit
Der richtige Gasdruck, die Einstellung der Vorheizdüse und die Fahrgeschwindigkeit sind ebenso wichtig wie das Design der Düse. Nachfolgend finden Sie praktische Einrichtungsschritte und Parameterbereiche, die üblicherweise zum Autogenschneiden von Kohlenstoffstahl verwendet werden.
Schritt-für-Schritt-Einrichtung
- Überprüfen Sie Spitze und Düse auf Ablagerungen, verkratzte Sitze oder beschädigte Öffnungen.
- Stellen Sie den Vorwärmdruck für den Brennstoff (Acetylen/Propan) gemäß den Empfehlungen des Brennerherstellers ein.
- Öffnen Sie die Vorwärmdüsen und stellen Sie die inneren Flammenkegel auf eine neutrale oder leicht aufkohlende Flamme ein, wenn Sie dünnes Metall schneiden.
- Stellen Sie den Schneidsauerstoffdruck auf den vom Hersteller empfohlenen Wert für die Spitzengröße und Plattendicke ein.
- Führen Sie einen Testschnitt am Schrott durch, um sicherzustellen, dass der Locher sauber ist, die Vorschubgeschwindigkeit korrekt ist und eine akzeptable Krätzebildung vorliegt.
Typische Druck- und Geschwindigkeitshinweise
Die Fahrgeschwindigkeiten hängen von der Spitzengröße und der Plattendicke ab; Eine für eine bestimmte Dicke optimierte Spitze ermöglicht eine schnellere Vorschubgeschwindigkeit und eine schmalere Schnittfuge mit weniger Bartbildung. Verwenden Sie immer die Fahrgeschwindigkeitstabellen des Düsenherstellers als Ausgangspunkt und optimieren Sie diese entsprechend Ihrem speziellen Brenner- und Stahlzustand.
Wartung: Reinigung, Spitzenreparatur und Lebensdauer
Durch regelmäßige Wartung bleibt die Düsenleistung vorhersehbar. Zu den üblichen Wartungsarbeiten gehören das Reinigen der Vorwärmanschlüsse, das Entfernen von Schlacke aus dem Düsenbereich und der Austausch verschlissener Düsen oder Spitzeneinsätze. Befolgen Sie einen Zeitplan: Überprüfen Sie die Spitzen täglich an stark beanspruchten Leitungen und reinigen Sie sie nach jedem Ausstechen oder langen Läufen.
Reinigungsmethoden und -werkzeuge
- Verwenden Sie empfohlene Spitzenreibahlen und vorgewärmte Düsenbürsten – verwenden Sie niemals Drahtnägel, die die Öffnungen vergrößern oder verzerren können.
- Weichen Sie stark verschmutzte Spitzen kurz in einem für Schneidgeräte geeigneten Lösungsmittel ein, um Fett und Schlacke aufzulösen (Herstelleranweisungen beachten).
- Ersetzen Sie die Spitzeneinsätze, wenn die Öffnung Erosion aufweist (ungleichmäßiger Durchmesser) oder der Sitz Riefen aufweist – die Leistung nimmt ab, bevor sichtbare große Schäden auftreten.
Erwartete Lebensdauer
Die Lebensdauer variiert je nach Materialschnitt, Spitzenmaterial und Verschmutzungsgrad. Eine gut gepflegte Spitze, die auf sauberem Weichstahl verwendet wird, kann bei gelegentlichem Gebrauch viele Monate halten; Produktionsumgebungen müssen möglicherweise alle paar Wochen ausgetauscht werden. Verfolgen Sie die Nutzungsstunden und halten Sie Ersatzeinsätze bereit, um Ausfallzeiten zu vermeiden.
Fehlerbehebung bei häufigen Düsen- und Spitzenproblemen
Bei schlechten Schnitten spart die Diagnose, ob die Spitze/Düse fehlerhaft ist, Zeit. Die folgenden Problem-Lösungs-Paare sind in Workshops üblich.
- Problem: Zu viel Schlacke und langsames Schneiden. Fix: Verringern Sie die Fahrgeschwindigkeit leicht, überprüfen Sie den Schneidsauerstoffdruck, prüfen Sie die Öffnung auf teilweise Verstopfung oder Erosion und prüfen Sie, ob die Vorheizflamme stumpf ist.
- Problem: Das Lochen lässt sich nur schwer starten oder das Lochen ist inkonsistent. Fix: Erhöhen Sie die Vorwärmung, um sicherzustellen, dass die Oberflächenoxidation entfernt wird. Stellen Sie sicher, dass die Spitzengröße für die Plattendicke ausreichend ist. Prüfen Sie, ob die Öffnung beschädigt ist oder die innere Mischkammer verstopft ist.
- Problem: Unregelmäßige Flammen oder Rückblenden. Fix: Halten Sie sofort an, überprüfen Sie Rückschlagventile und Flammenrückschlagsicherungen und ersetzen Sie beschädigte Schläuche oder Armaturen. Verwenden Sie die Spitze erst, wenn das System die Dichtheits- und Rückflusstests bestanden hat.
- Problem: Sehr breite Schnittfuge oder übermäßige Metallschmelze. Fix: Die Spitze ist möglicherweise für die jeweilige Aufgabe zu groß oder die Öffnung ist beschädigt. Wechseln Sie zu einer kleineren Spitze und reduzieren Sie den Schneidsauerstoffdruck und die Vorschubgeschwindigkeit nach Bedarf.
Sicherheit und Best Practices beim Arbeiten mit Schneiddüsen
Das sichere Arbeiten in der Nähe von Autogenbrennstoffsystemen ist nicht verhandelbar. Durch die richtige Handhabung der Spitzen und die Wahl der Ausrüstung wird das Risiko eines Flammenrückschlags verringert und Personal und Eigentum geschützt.
- Verwenden Sie an Reglern und Brennern immer Rückschlagsicherungen und Rückschlagventile. Ersetzen Sie sie beim ersten Anzeichen einer Beschädigung.
- Tragen Sie geeignete PSA: Lederhandschuhe, Augenschutz mit geeigneter Filtertönung zum Schneiden, Gehörschutz in lauten Umgebungen und flammhemmende Kleidung.
- Lagern Sie die Flaschen aufrecht und angekettet; Sichern Sie Brenner und Schläuche, um versehentliche Ventilschäden zu vermeiden. Schließen Sie die Flaschenventile, wenn sie nicht verwendet werden, und entlüften Sie die Leitungen vor der Lagerung.
Kauf- und Kompatibilitätstipps
Nicht alle Spitzen sind von Hersteller zu Hersteller kompatibel – Sitzpassung, Gewindesteigung und Düsengeometrie variieren. Berücksichtigen Sie diese Punkte beim Kauf von Ersatzspitzen oder -düsen.
OEM vs. Aftermarket
OEM-Düsen entsprechen den Toleranzen der Originalausrüstung und umfassen häufig präzise Düsengrößen und Ersatzeinsätze. Hochwertige Aftermarket-Spitzen können kostengünstig sein, aber achten Sie auf Passform und Materialspezifikationen. Für produktionskritische Anwendungen bevorzugen Sie OEM- oder qualifizierte Drittanbieterteile mit dokumentierten Toleranzen.
Was Sie auf Lager haben sollten
- Eine Auswahl der 2–3 am häufigsten verwendeten Spitzengrößen für Ihren Workflow.
- Ersatzspitzeneinsätze/-öffnungen, vorgeheizte Düseneinsätze und Spitzenreinigungswerkzeuge (Reibahlen, Bürsten).
- Mindestens eine Ersatz-Rückschlagsicherung und ein Ersatzregler für jeden Gasbetrieb.
Führen Sie ein Protokoll über Schneidbrennerspitze Leistung (Stunden/Aufgaben) und die Kennzeichnung von Ersatzspitzen mit ihrer Nennschnittdicke beschleunigen die Auftragseinrichtung und reduzieren den Ausschuss aufgrund nicht übereinstimmender Spitzen.
Zusammenfassung: Praktische Checkliste vor jedem Schnitt
- Überprüfen Sie die richtige Spitzengröße für die Plattendicke.
- Überprüfen und reinigen Sie die Spitze und die Vorheizdüsen. Ersetzen Sie abgenutzte Einsätze.
- Stellen Sie den Vorheiz- und Schneidsauerstoffdruck gemäß der Düsentabelle ein. Machen Sie einen Probeschnitt und passen Sie die Fahrgeschwindigkeit an.
- Bestätigen Sie, dass Sicherheitsvorrichtungen (Rückschlagsicherungen, Rückschlagventile) vorhanden und funktionsfähig sind.
Die Anwendung dieser praktischen Auswahl-, Einrichtungs- und Wartungsschritte verlängert die Lebensdauer der Spitze, verbessert die Schnittqualität und reduziert Ausfallzeiten. Genaue Düsenabmessungen, Druckdiagramme und Empfehlungen zur Fahrgeschwindigkeit finden Sie immer im technischen Datenblatt des Düsenherstellers für das spezifische Düsenmodell, das Sie verwenden.