Warum Edelstahl einen anderen Ansatz erfordert
Edelstahl ist aufgrund seines Chromgehalts – typischerweise 10 % oder mehr – korrosionsbeständig und bildet eine passive Oxidschicht auf der Oberfläche. Genau diese Schicht macht es in der Schweißwerkstatt unversöhnlich. Hitze ist das zentrale Problem: Edelstahl leitet Wärme etwa ein Drittel so effizient wie Weichstahl, was bedeutet, dass die Energie des Lichtbogens in der Nähe der Schweißzone konzentriert bleibt, anstatt sich zu verteilen. Die Folge ist ein schneller Wärmeaufbau, ein erhöhtes Risiko von Verformungen und – wenn die Temperaturen zu hoch ansteigen – ein Phänomen namens Sensibilisierung, bei dem sich Chromkarbide an den Korngrenzen ausscheiden und das Metall genau dort seine Korrosionsbeständigkeit verliert, wo es am meisten benötigt wird.
Die Kontamination ist die zweite große Variable. Eine Drahtbürste aus Kohlenstoffstahl, eine Schleifscheibe, die zuvor Weichstahl berührt hat, oder Öl mit bloßen Händen auf dem Grundmetall können Fremdstoffe in die Schweißzone einbringen, wodurch Porosität entsteht oder schließlich Rost entsteht. Das Schweißen von Edelstahl ist ein Prozess, bei dem die Vorbereitung den größten Teil der endgültigen Schweißqualität ausmacht. Die Kontrolle der Hitze- und Verschmutzungsvariablen vor Beginn des Lichtbogens ist es, was saubere, korrosionsbeständige Schweißnähte von solchen unterscheidet, die im Betrieb versagen.
Die gute Nachricht ist, dass der Prozess erlernbar ist. WIG-, MIG- und Stabschweißen funktionieren alle auf Edelstahl und eignen sich jeweils für unterschiedliche Materialstärken und Anwendungskontexte. Die erste Entscheidung, die richtige Entscheidung zu treffen, besteht darin, zu verstehen, welcher Prozess verwendet werden soll – und warum.
Auswahl des richtigen Schweißverfahrens
In der Praxis dominieren beim Edelstahlschweißen drei Verfahren. Jeder hat einen definierten Sweet Spot.
WIG-Schweißen (GTAW) ist die Präzisionswahl. Eine nicht verbrauchbare Wolframelektrode erzeugt den Lichtbogen, während der Füllstab manuell zugeführt wird. Dadurch erhält der Schweißer eine völlig unabhängige Kontrolle über die Wärmezufuhr und die Auftragsrate des Füllmaterials. Beim Betrieb mit DCEN (Gleichstrom-Elektrode negativ) mit 100 % Argon-Abschirmung erzeugt WIG die saubersten Schweißnähte auf Edelstahl – praktisch spritzerfrei, ausgezeichnetes Schweißnahtbild und minimale Wärmeeinflusszone bei guter Technik. Es ist der Standard für dünne Bleche (unter 3 mm), Rohrleitungen, lebensmitteltaugliche Geräte und alle Anwendungen, bei denen die fertige Schweißnaht sichtbar ist. Der Kompromiss ist die Geschwindigkeit: WIG ist langsam und die erforderliche manuelle Geschicklichkeit erfordert Übung.
MIG-Schweißen (MSG) eignet sich für schwerere Abschnitte und höhere Produktionsmengen. Der Drahtvorschub erfolgt kontinuierlich, was die Abschmelzleistung im Vergleich zum WIG deutlich erhöht. Bei Edelstahl ist die Drucktechnik Standard – das Halten der Pistole in einem Winkel von etwa 90 Grad mit einem Bewegungswinkel von 5–15 Grad – wodurch eine bessere Gasabdeckung über der Pfütze gewährleistet wird. Die Auswahl des Schutzgases ist komplexer als bei Kohlenstoffstahl: Reines CO₂ schadet dem Edelstahl und reines Argon erzeugt einen kalten, trägen Lichtbogen. Die gebräuchlichsten Arbeitsgase sind eine Dreifachmischung aus 90 % Helium / 7,5 % Argon / 2,5 % CO₂ für die Kurzschlussübertragung oder eine Mischung aus 98 % Argon / 2 % Sauerstoff für die Sprühlichtbogenübertragung. Eine falsche Gasmischung ist eine der häufigsten Ursachen für schlechte MIG-Ergebnisse bei Edelstahl.
Stabschweißen (SMAW) ist hinsichtlich der Oberflächenvorbereitung die nachsichtigste der drei und eignet sich für Feldarbeiten oder dickere Abschnitte, bei denen WIG- oder MIG-Geräte unpraktisch sind. Die Elektroden (E308, E316 oder E309 für Verbindungen aus unterschiedlichen Metallen) enthalten Flussmittel, das eine eigene Abschirmung erzeugt, sodass kein externes Gas erforderlich ist. Der Wärmeeintrag ist höher und weniger kontrollierbar als beim WIG-Verfahren, was den Verzug an dünnen Abschnitten zu einem echten Risiko macht. Für strukturelle Reparaturen und schwere Arbeiten ist der Stick eine praktische und effektive Option.
| Prozess | Bester Dickenbereich | Schutzgas | Wärmekontrolle | Fähigkeitsniveau |
|---|---|---|---|---|
| WIG (WIG) | Dünn bis mittel (<3 mm ideal) | 100 % Argon | Hervorragend (Fußpedal / Puls) | Hoch |
| MIG (GMAW) | Mittel bis dick (3 mm) | Tri-Mix oder Ar/O₂-Mischung | Gut (Drahtgeschwindigkeit / Spannung) | Mäßig |
| Stock (SMAW) | Dickstellen / Feldreparatur | Keine (flussmittelgeschützt) | Begrenzt | Mäßig |
Oberflächenvorbereitung und Kontaminationskontrolle
Die Vorbereitung für das Schweißen von rostfreiem Stahl ist strenger als für Kohlenstoffstahl, und die Regeln sollten als nicht verhandelbar angesehen werden. Die erste besteht in der Werkzeugtrennung: Halten Sie einen speziellen Satz Bürsten, Schleifer und Klemmen nur für Edelstahl bereit. Sobald eine Drahtbürste oder Schleifscheibe Kohlenstoffstahl berührt, trägt sie Eisenverunreinigungen mit sich, die bei Kontakt auf Edelstahl übertragen werden und Partikel einbetten, die korrodieren und die Passivschicht untergraben. Beschriften Sie die Werkzeuge und sorgen Sie für eine konsequente Trennung.
Die Oberfläche selbst muss vor dem Schweißen frei von Öl, Fett, Farbe, Tintenflecken und Oxidation sein. Aceton oder ein spezieller Edelstahl-Entfetter auf einem sauberen Tuch beseitigt organische Verunreinigungen. Bei Oxidation oder Zunder an Schnittkanten verwenden Sie ein eisenfreies Schleifmittel oder eine Fächerschleifscheibe, die für Edelstahl geeignet ist – niemals eine Scheibe, die Kohlenstoffstahl berührt hat. Auch die Schneidmethode spielt eine Rolle: Plasmaschneiden und Laserschneiden werden bei Edelstahl dem autogenen Schneiden vorgezogen, da sie eine Kohlenstoffverunreinigung an der Schnittkante vermeiden. Wenn Autogenschneiden unumgänglich ist, muss die Kante vor dem Schweißen zurückgeschliffen werden.
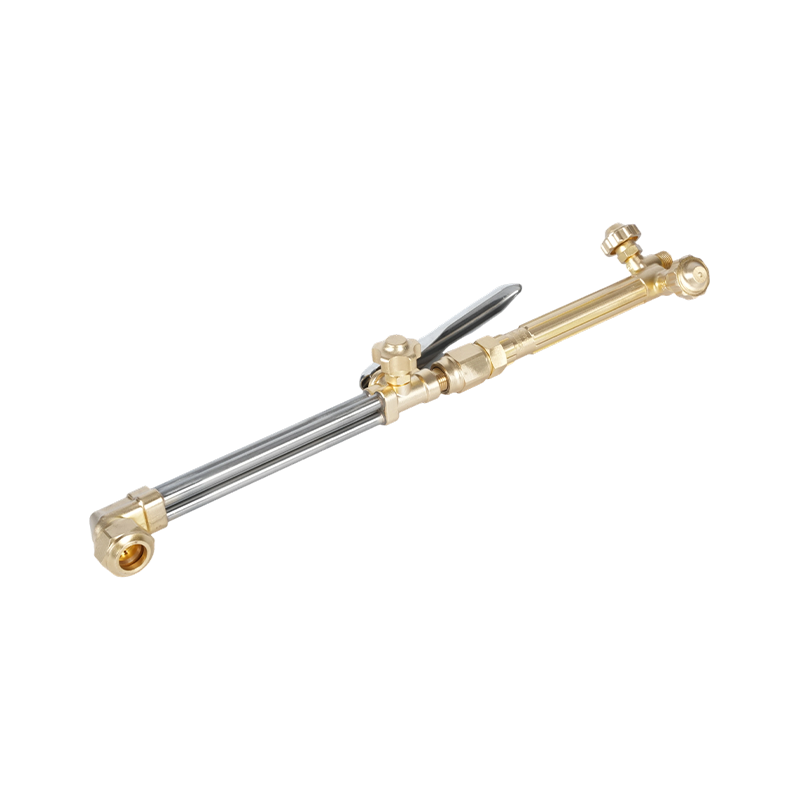
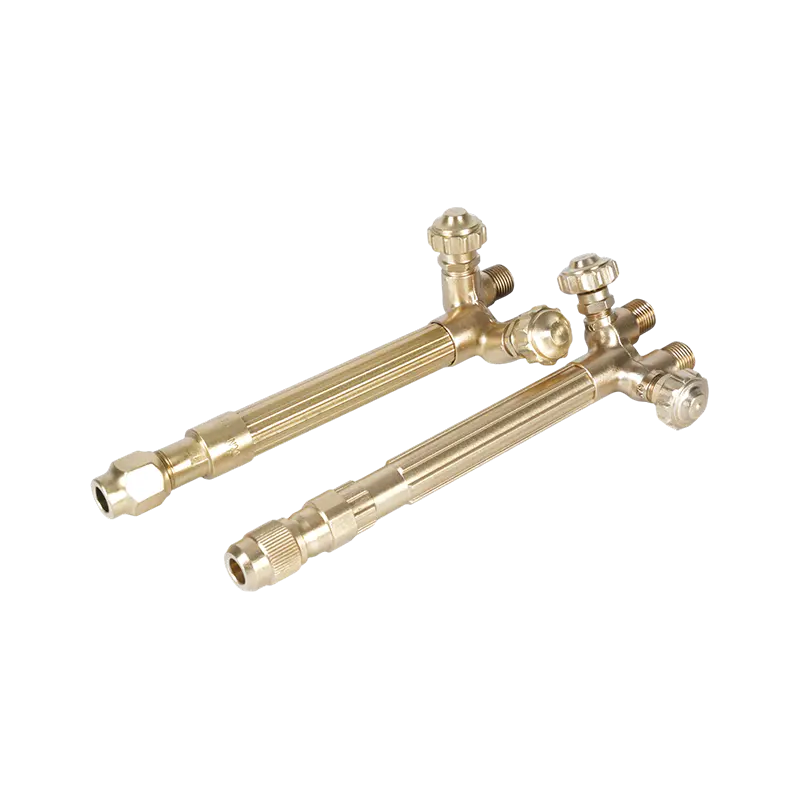
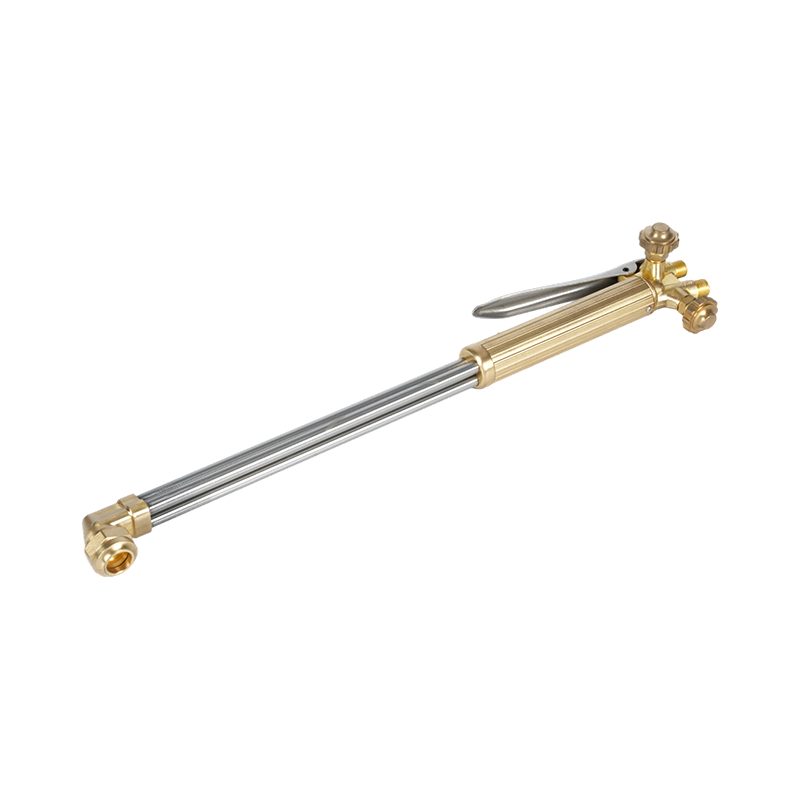
Der Verbindungssitz sollte fest sein. Wurzellücken von mehr als 1,5 mm erhöhen das Risiko eines Durchbrennens und einer ungleichmäßigen Wurzeldurchdringung, insbesondere bei dünnem Material. Heftschweißungen in Abständen von 50 mm oder weniger halten die Verbindung in Position und reduzieren Verformungen während des Hauptschweißvorgangs. A Schneidaufsatz und Brennergriffsystem für präzise Gassteuerung ist das geeignete Werkzeug für alle Autogen-Schneid- oder Vorwärmarbeiten, die dem Schweißen von Edelstahl vorausgehen, und gewährleistet eine gleichmäßige Flammenabgabe, ohne die Schnittzone zu verunreinigen.
Wärmekontrolle: Die zentrale technische Herausforderung
Beim Wärmemanagement beim Edelstahlschweißen geht es um zwei Ziele: das Erreichen einer vollständigen Verschmelzung ohne Überhitzung des Grundmetalls und die gleichmäßige Wärmeverteilung, um Verformungen zu vermeiden. Beide erfordern eine bewusste Technik, anstatt sich auf die Maschine zu verlassen, um den Ausgleich zu erzielen.
Die Zwischenlagentemperatur ist die wichtigste Kontrollvariable bei Mehrlagenschweißungen. Die maximale Zwischenlagentemperatur für austenitische Edelstähle (die am häufigsten anzutreffenden Sorten 304 und 316) wird im Allgemeinen auf 150 °C (300 °F) gehalten. Bei Überschreitung besteht die Gefahr der Ausfällung und Sensibilisierung von Karbiden. Beim WIG reduziert eine Impulseinstellung die durchschnittliche Wärmezufuhr, ohne die Eindringtiefe zu beeinträchtigen – der Spitzenstrom sorgt für die Verschmelzung, während der Hintergrundstrom eine leichte Abkühlung des Metalls zwischen den Impulsen ermöglicht. Beim MIG erzielen die Einstellungen der Drahtvorschubgeschwindigkeit und der Spannung einen ähnlichen Effekt; Ein schmalerer Drahtdurchmesser reduziert auch den erforderlichen Strom für eine bestimmte Eindringtiefe.
Wenn Sie bei längeren Schweißstrecken das Schweißen auslassen (in regelmäßigen Abständen zu einem anderen Abschnitt der Verbindung wechseln, anstatt kontinuierlich in eine Richtung zu schweißen), wird die Wärme gleichmäßiger verteilt und der Wärmegradient verringert, der zu Verformungen führt. Backstep-Schweißen – das Schweißen kurzer Abschnitte in entgegengesetzter Richtung zum gesamten Schweißfortschritt – ist eine weitere wirksame Technik zur Bewältigung des Wärmestaus in begrenzten Abschnitten. Kühlstäbe, Kupferträgerplatten und Kühlkörper, die neben der Schweißzone platziert sind, absorbieren ebenfalls überschüssige Energie und halten die Zwischenlagentemperaturen im Bereich.
Der genaue Gasdruck am Regler ist ebenso wichtig wie die Schweißtechnik selbst. Ein unzureichender Schutzgasfluss führt dazu, dass das Schweißbad ungeschützt bleibt, was zu Oxidation und Porosität führt. Eine übermäßige Strömung erzeugt Turbulenzen, die atmosphärische Luft in den Schild ziehen. Eine kalibrierte Gasdruckregler abgestimmt auf den Schweißprozess und die Durchflussmenge ist die Basiskontrolle für die Aufrechterhaltung einer gleichmäßigen Gasabdeckung während der gesamten Schweißnaht.
Grundlegende Ausrüstung: Taschenlampen, Tipps und Sicherheit
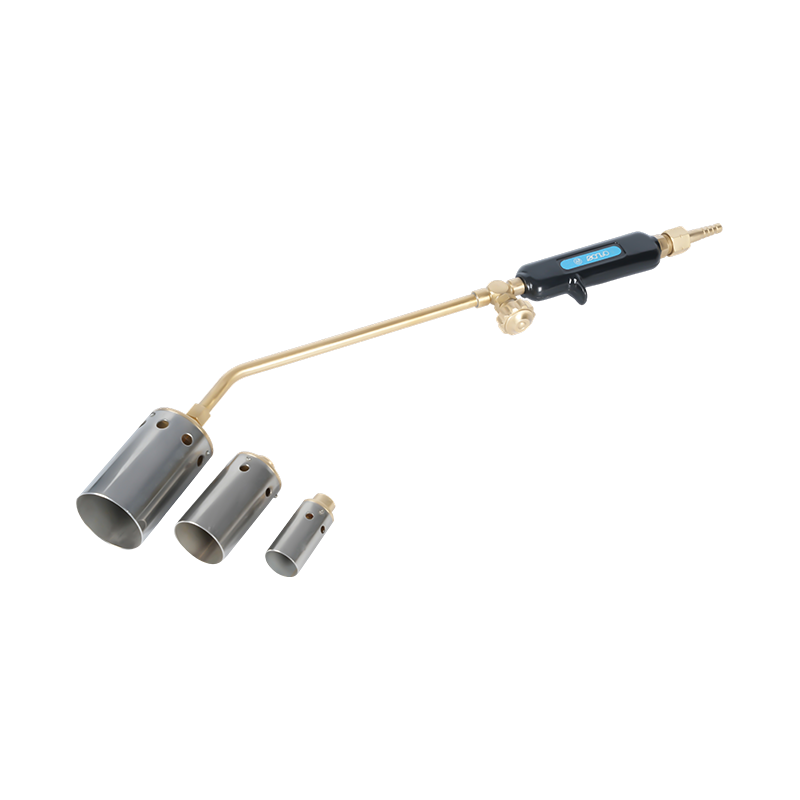
Der Brenner und seine Verbrauchsmaterialien bilden die Schnittstelle zwischen Technik und Ausrüstung. Bei autogenen Arbeiten neben der Herstellung von rostfreiem Stahl – Vorwärmen ferritischer oder martensitischer Sorten, Spannungsabbau nach dem Schweißen oder Schneidvorgänge am Werkstück vor dem Schweißen – wirken sich Brennerqualität und Wartung direkt auf das Ergebnis aus. Ein gepflegtes Heizbrenner für präzise Flammenkontrolle bei Metallbearbeitungsanwendungen liefert die kontrollierte, gleichmäßige Wärmezufuhr, die für Edelstahl erforderlich ist, ohne Spannungsspitzen oder Rückzündungen, die den Arbeitsbereich verunreinigen oder das Grundmetall beschädigen.
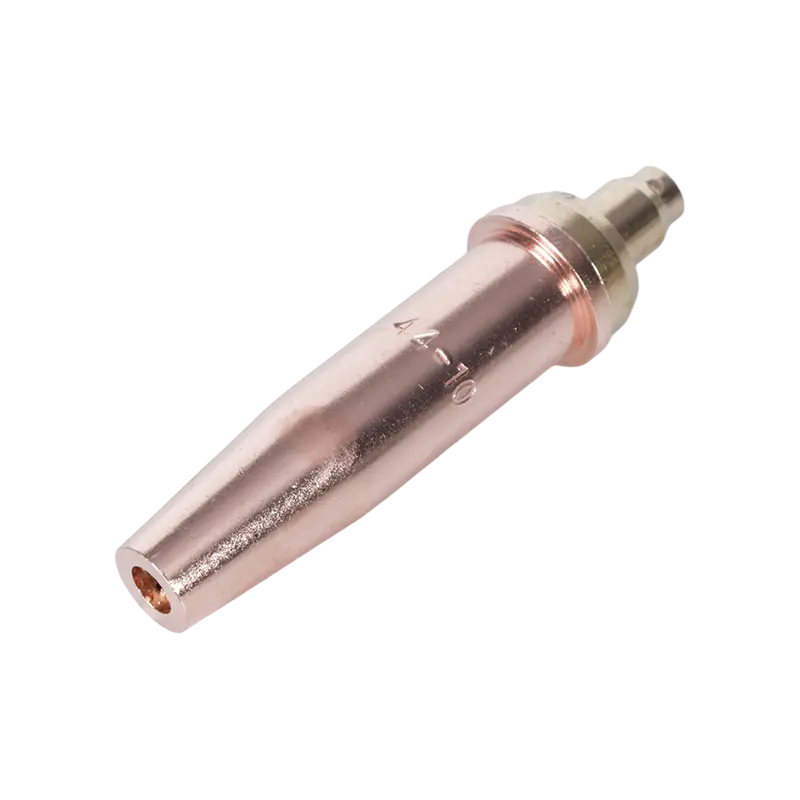
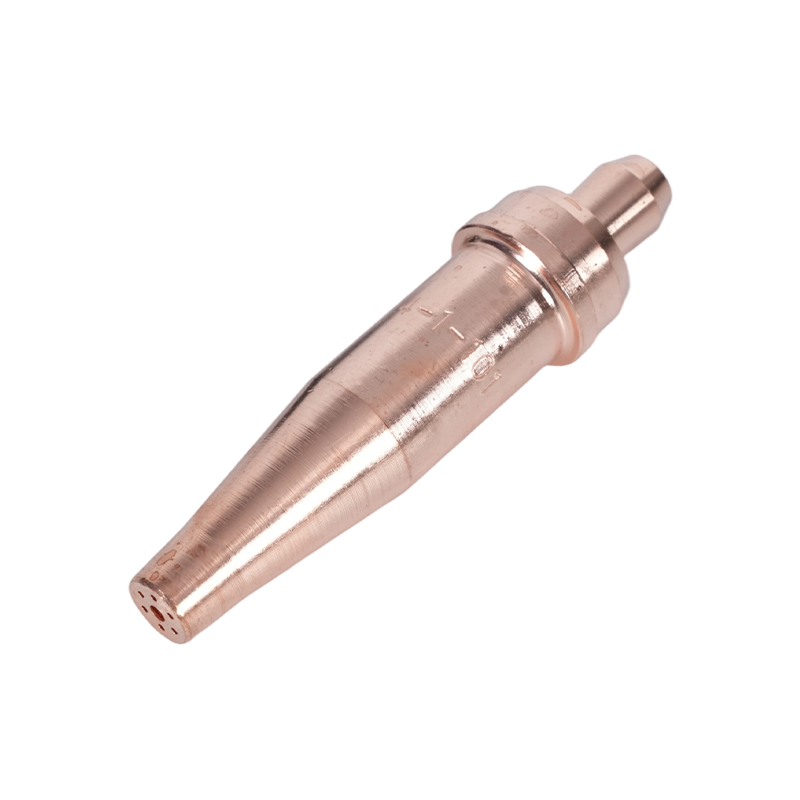
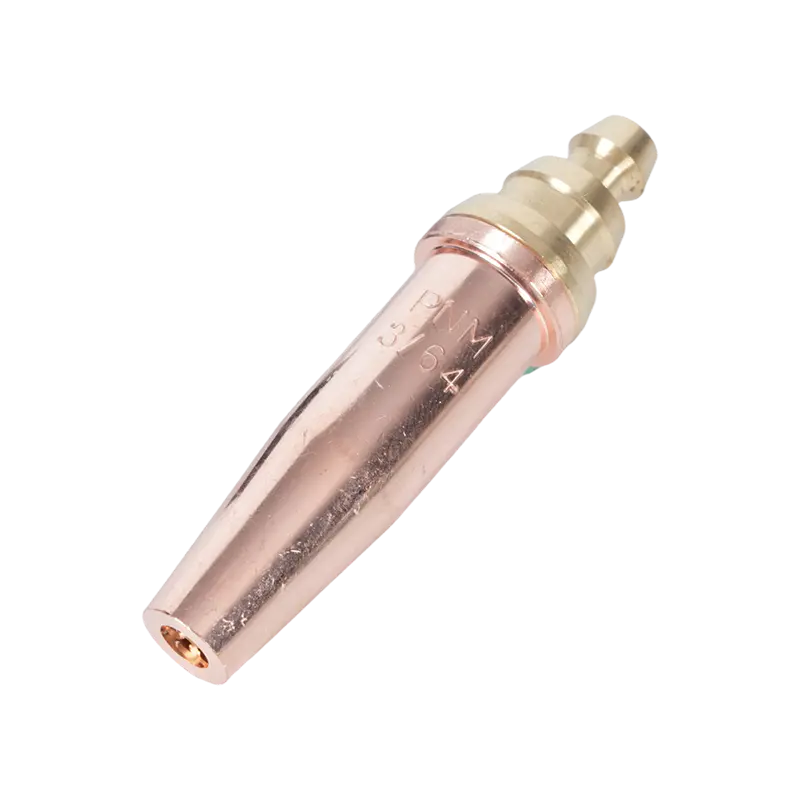
Brennerspitzen bestimmen die Flammeneigenschaften. Die richtige Spitzengröße für die Materialstärke und die Gasart beeinflusst sowohl die Heizeffizienz als auch die Qualität der Schnittkante, wenn geschnitten wird. Schneidbrennerspitzen und -düsen, ausgewählt für die spezifische Gas- und Materialkombination sorgen für eine saubere, oxidationsfreie Kante, die vor dem Schweißen nur minimale Nacharbeit erfordert. Die Verwendung einer zu kleinen Spitze für dickes Material führt zu einem unvollständigen Schnitt; Eine übergroße Spitze führt übermäßige Hitze ein, die das umgebende Material verformt.
Flammenrückschlag – der Zustand, bei dem sich die Flamme zurück in den Brennerkörper oder Schlauch ausbreitet – stellt bei jeder Autogenbrennstoffanlage ein ernstes Sicherheitsrisiko dar, und rostfreie Fertigungsumgebungen bilden da keine Ausnahme. An den Brenner- und Regleranschlüssen sind Flammenrückschlagsicherungen installiert Unterbrechen Sie den Rückweg der Flamme, bevor sie den Schlauch oder die Gasversorgung erreicht. Diese Geräte sind eine obligatorische Sicherheitskomponente in professionellen Schweißumgebungen und kein optionales Upgrade. Regulierungsrichtlinien von Gremien, einschließlich der American Welding Society, bekräftigen ihre Verwendung als Standardpraxis bei jedem Autogenbrennersystem. Für einen umfassenden Überblick über die Auswahl des Schweißverfahrens und die Kompatibilität von Zusatzwerkstoffen für rostfreie Anwendungen, Der vollständige Schweißleitfaden von NS ARC umfasst Schutzgas, Drahtauswahl und Best Practices für Edelstahl ist ein nützlicher Bezugspunkt für Planer und Hersteller.