Wenn Sie vor einem Produktionsplan stehen und ein Schweißer auf den richtigen Brenner wartet, stellt sich zunächst nicht die Frage, welcher Prozess auf dem Papier besser aussieht. Es kommt darauf an, welches System Ihre Bediener konsistent ausführen können und welche Kosten diese Wahl für Sie bei der Nacharbeit verursacht. Die kurze Antwort lautet: Beim MIG schmilzt ein kontinuierlich zugeführter Draht in die Verbindung ein, was das Erlernen schneller und einfacher macht. Beim WIG bleibt eine Wolframelektrode fest und ein Füllstab wird separat hinzugefügt, was Ihnen mehr Kontrolle gibt, aber mehr Geschick erfordert. Dieser einzelne Unterschied bestimmt jeden weiteren Vergleich zwischen ihnen.
Was tatsächlich im Bogen passiert
MIG steht für Metal Inert Gas und wird auch GMAW genannt. Eine Spule aus massivem Draht wird durch eine Pistole geführt, es entsteht ein Lichtbogen zwischen dem Draht und dem Werkstück und der Draht selbst schmilzt in der Schweißnaht. Sie stellen die Drahtvorschubgeschwindigkeit und -spannung ein; Schutzgas, entweder Argon, CO2 oder eine Mischung, schützt das Schmelzbad vor der Luft. Dadurch entsteht ein sauberer, hochabscheidender Prozess.
WIG steht für Tungsten Inert Gas und wird auch GTAW genannt. Zwischen einer Wolframelektrode und dem Werkstück wird ein Lichtbogen gezündet, das Wolfram schmilzt jedoch nicht. Das Schweißbad entsteht durch Schmelzen des Grundmetalls, und Sie fügen mit der freien Hand Füllmaterial aus einem separaten Stab hinzu. Reines Argon ist das übliche Schutzgas, und ein Fußpedal oder ein Auslöser steuert die Stromstärke während des Schweißvorgangs.
Da der Füllstoff beim WIG separat ist, ist die Wärmezufuhr besser beherrschbar. Da der Draht beim MIG-Schweißen von selbst zugeführt wird, wird der Lichtbogen durch den Drahtvorschub aufrechterhalten und der Bediener muss sich weniger Gedanken machen. Das erklärt, warum sich MIG von Natur aus für längere, dickere und umfangreichere Arbeiten eignet, während WIG seine Nische bei präzisen dünnen oder schwer zu schweißenden Metallen findet.
| Aspekt | MIG-Schweißen | WIG-Schweißen |
|---|---|---|
| Elektrode | Verbrauchsdraht, kontinuierlich zugeführt | Nicht verbrauchbare Wolframelektrode |
| Füllmaterial | Schmelzdraht ist der Füllstoff | Füllstab separat von Hand hinzugefügt |
| Schutzgas | Argon, CO2 oder Mischgas | Argon oder Argon-Helium |
| Stromstärkeregelung | Spannungs- und Drahtvorschubeinstellungen | Fußpedal oder Fingerspitzensteuerung |
| Fähigkeitsanforderung | Niedriger, nachsichtiger | Höher, erfordert Hand-Auge-Fuß-Koordination |
Wie sich der Unterschied auf Ihren Shop auswirkt
Schweißgeschwindigkeit und Abschmelzleistung
MIG füllt eine Verbindung schnell, da der Draht ununterbrochen Metall liefert. Bei 5-mm-Kohlenstoffstahl kann ein fähiger MIG-Bediener häufig einen durchgehenden Durchgang durchführen, während WIG mehrere Durchgänge und mehr Zeit erfordern würde. MIG funktioniert auch bei höheren Fahrgeschwindigkeiten gut und ist daher die übliche Wahl für die Strukturfertigung und Karosserieteile.
Qualität, Nacharbeit und die Lernkurve des Bedieners
WIG erzeugt keine Spritzer, was bedeutet, dass zwischen den Durchgängen kein Schleifen oder Drahtbürsten erforderlich ist, und es hinterlässt eine saubere Oberfläche, die zum Lackieren und zum Polieren von Edelstahl geeignet ist. Beim MIG kommt es manchmal zu Spritzern, und Spritzer verursachen Kosten, wenn das Produkt einer kosmetischen Nachbearbeitung bedarf. WIG ist bei Wurzellagen und hitzeempfindlichen Metallen leichter zu kontrollieren, aber es ist schwieriger zu erlernen, da dafür beide Hände und ein Fuß benötigt werden.
Wo jeder Prozess sinnvoller ist
- Dünne Bleche von etwa 0,5 bis 3 mm begünstigen in der Regel WIG, da der geringere Wärmeeintrag den Durchbrand reduziert.
- Platten mit einer Dicke von etwa 3 mm und mehr bevorzugen üblicherweise MIG, da die Produktivität wichtiger ist und das Material schneller Wärme absorbieren kann.
- Aluminium in dickeren Stärken wird oft mit einer Spulenpistole MIG behandelt; Dünnere Aluminiumteile werden häufig WIG-geschweißt, um eine bessere Kontrolle des Schweißbades zu gewährleisten.
- Edelstahl, der auf der Innenseite eines Rohrs oder Behälters gleichmäßig aussehen muss, ist eine WIG-Anwendung.
Ausrüstung und Verbrauchsmaterialien: Die Kosten nebeneinander
Der Kaufpreis der Maschine ist nur ein Teil des Bildes. In der Produktion entscheiden in der Regel Verbrauchsmaterialien, Gas und Arbeitsstunden darüber, welcher Prozess für Ihre Werkstatt wirtschaftlicher ist.
| Kostenfaktor | MIG | WIG |
|---|---|---|
| Stromquellentyp | Konstantspannung / Drahtvorschub | Konstantstrom |
| Zusätzliche Maschine | Drahtvorschubgerät und Pistole | Taschenlampe; Wasserkühlung für hohe Einschaltdauer |
| Verbrauchsmaterialien | Drahtspulen, Kontaktspitzen, Liner | Wolframelektrode, Füllstäbe, Gasbecher |
| Gasverbrauch | 15 bis 25 CFH Argon/CO2 | 10 bis 20 CFH reines Argon |
| Betreiberkosten | Niedriger bei weniger erfahrenen Bedienern | Höher, wenn qualifizierte Schweißer erforderlich sind |
Wenn der Arbeitsaufwand teuer und der Durchsatz von entscheidender Bedeutung ist, ist MIG bei den meisten Stahl- und einigen Edelstahlarbeiten erfolgreich. Wenn Nacharbeit und Aussehen ausschlaggebend für das Budget sind, erweist sich WIG oft als günstiger pro akzeptabler Schweißnaht, auch wenn die Kosten pro Stunde höher sind.
Vorwärmen, Gaskontrolle und die Ausrüstung rund um die Schweißnaht
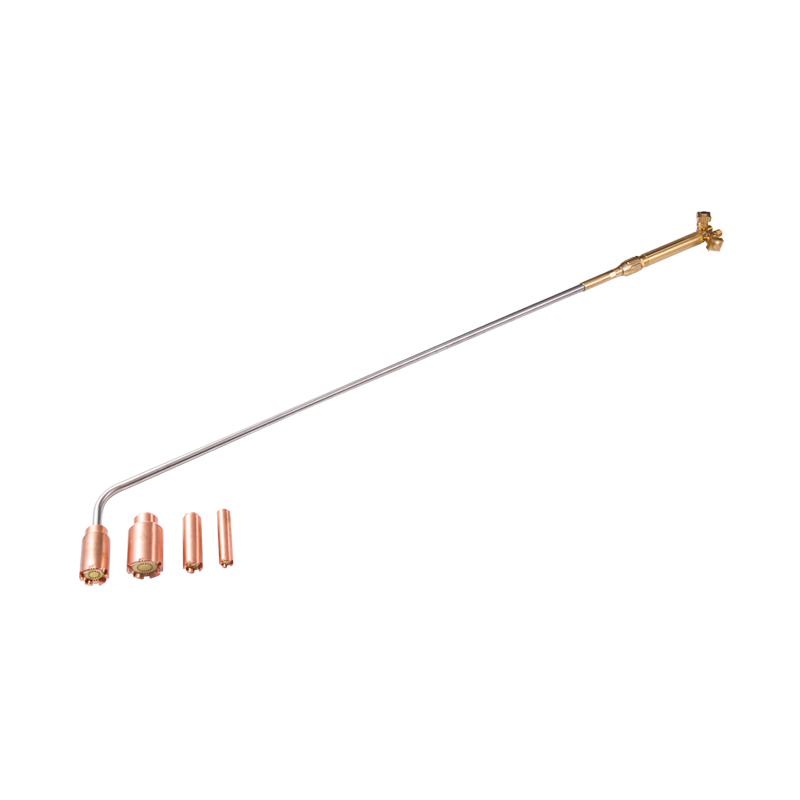
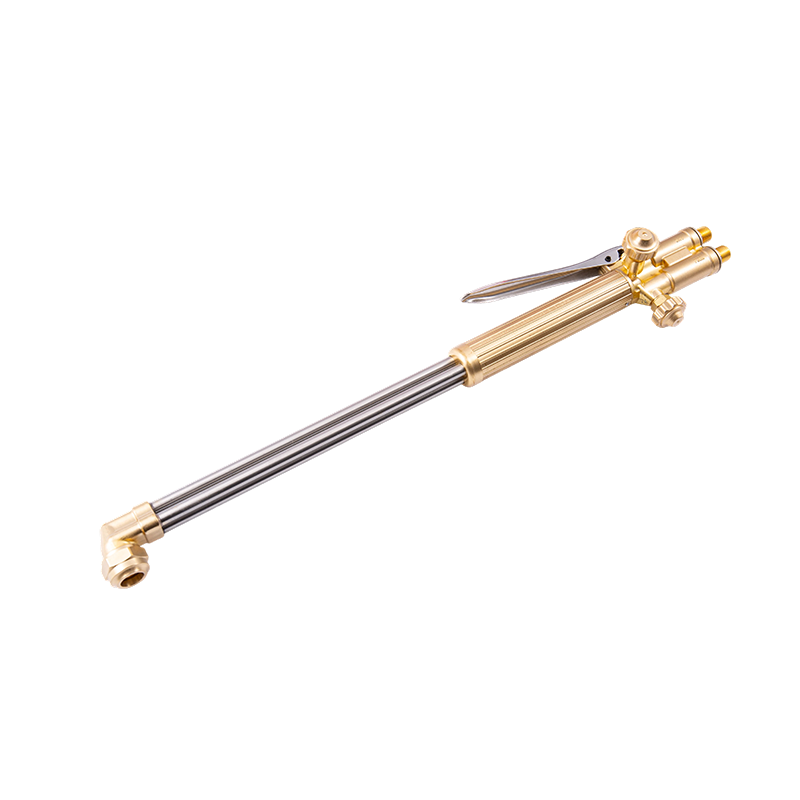
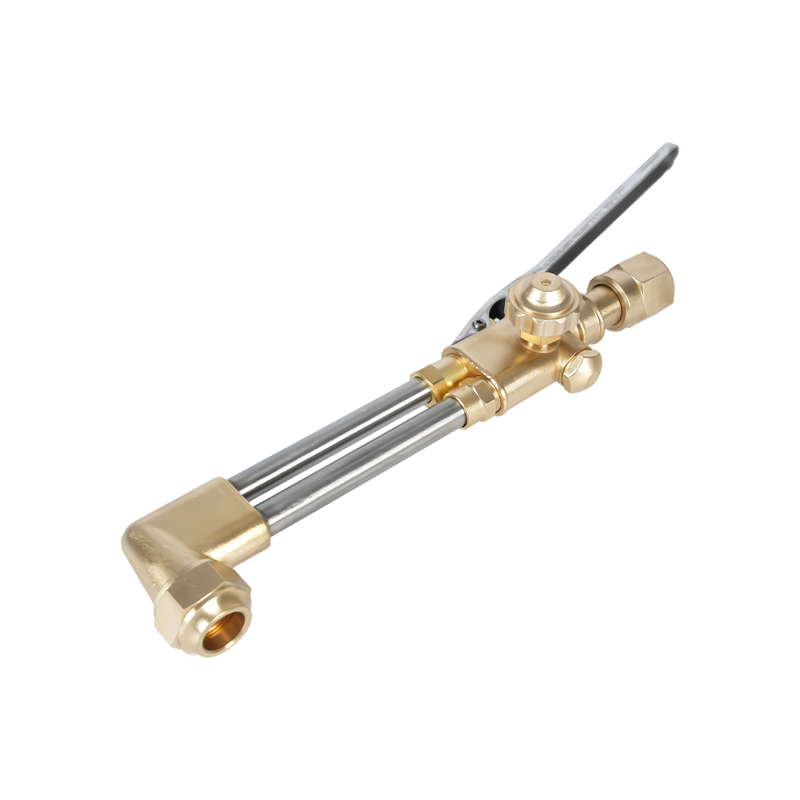
Selbst wenn die eigentliche Schweißung MIG oder WIG ist, ist die Arbeitszelle nie nur die Schweißmaschine. Ein typisches Beispiel ist ein schweres Aluminium- oder dickes Edelstahlteil, das vor dem Wurzelschweißen vorgewärmt werden muss, um das Risiko von Schweißrissen zu verringern und dafür zu sorgen, dass das Becken richtig sitzt. Ein kompakter Autogen-Heizbrenner ist eine gängige Methode, um den Abschnitt auf dem Boden auf Temperatur zu bringen, ohne den Schweißaufbau zu verkomplizieren.
 HE-505 Hochleistungs-Sauerstoff-Acetylen-Heizbrenner zum Vorwärmen und Schweißen Dieser kompakte Brenner bietet eine kontrollierte Flamme zum Vorwärmen dicker Metalle vor dem Schweißen und reduziert so das Risiko von Rissen. Darüber hinaus eignet es sich zum Löten, Glühen, Richten und Auftauen und ist somit eine vielseitige Ergänzung für Ihre Arbeitszelle. Produkt anzeigen →
Heizbrenner und Gasregelgeräte werden oft von demselben Hersteller geliefert, der auch Schneidaufsätze, Brennergriffe und Druckregler herstellt. Der von Ihnen gewählte Prozess ist nicht die einzige Entscheidung: Die unterstützenden Tools müssen zuverlässig sein, wenn der Zeitplan eng ist.
Die Entscheidung treffen: Was Sie Ihrem Einkaufsteam mitteilen sollten
Wählen Sie MIG, wenn das Produktionsvolumen hoch ist, die Materialdicke über etwa 3 mm liegt, Spritzer akzeptabel sind und Sie nur über einen begrenzten Pool an hochqualifizierten Bedienern verfügen. Wählen Sie WIG, wenn es auf das Aussehen der Schweißnaht ankommt, die Wandstärke gering ist, das Material hitzeempfindlich ist oder die fertige Verbindung korrosiven oder mechanisch anspruchsvollen Bedingungen standhalten muss.
In einem gemischten Betrieb halten viele Teams beide Prozesse verfügbar. WIG kann die Wurzelnaht an Rohren und die rostfreien Arbeiten, die glatt aussehen müssen, bewältigen, während MIG die schweren Kehlnähte ausführt. Bei dem Kompromiss geht es nicht darum, den einen perfekten Prozess zu finden; Es geht darum, den Prozess an das Teil, das Volumen und den verfügbaren Bediener anzupassen.
Wenn Sie einen Lieferanten von Schweiß- oder Schneidgeräten für eine OEM-Produktionslinie bewerten, liegt der Wert darin, einen Hersteller zu finden, der den gesamten Bearbeitungs- und Schmiedeprozess kontrolliert. Die Möglichkeit, kundenspezifische Brennergriffe, Heizbrenner und Brennschneidkomponenten im eigenen Haus herzustellen, macht die Beschaffung vorhersehbarer. Wenn Sie eine individuelle Liefervereinbarung besprechen, sprechen Sie mit unserem Technikteam über Ihre Zeichnungen und Produktionsanforderungen.