Funktionsweise der Acetylen-Schneidbrennerspitzen
Eine Acetylen-Schneidbrennerspitze ist die Endkomponente eines Autogen-Schneidsystems – der Punkt, an dem Gaschemie, Drucktechnik und metallurgische Reaktion zusammenlaufen, um einen Schnitt zu erzeugen. Das Verständnis der mechanischen Funktionsweise einer Schneidspitze ist die Grundlage für die Auswahl der richtigen Spitze, die Einstellung des richtigen Drucks und die Diagnose von Problemen, wenn die Schnittqualität nachlässt.
Der Schneidvorgang erfolgt in zwei unterschiedlichen Phasen, die beide durch die Geometrie der Spitze gesteuert werden. Erstens, die Flammen vorheizen – zugeführt durch einen Ring kleinerer Öffnungen rund um die zentrale Bohrung – erhöht das Grundmetall auf seine Zündtemperatur von etwa 1.800 °F (982 °C). Acetylen ist der bevorzugte Brennstoff für diese Stufe, da seine Verbrennung mit Sauerstoff eine Flammentemperatur von etwa 5.720 °F (3.160 °C) erzeugt, wobei der Großteil der Wärme im inneren Flammenkegel konzentriert ist. Diese Konzentration im Innenkegel ermöglicht ein schnelles, präzises Vorheizen mit einer minimalen Wärmeeinflusszone auf dem umgebenden Metall – ein Vorteil, den alternative Brennstoffe wie Propan und Propylen nicht vollständig reproduzieren können.
Sobald der Stahl die Zündtemperatur erreicht und sich kirschrot verfärbt, öffnet der Bediener den Schneidsauerstoffhebel. Durch die zentrale Bohrung der Spitze wird ein Hochdruckstrom reinen Sauerstoffs (Reinheit 99,5 % oder höher) freigesetzt. Dieser Sauerstoffstrahl schmilzt den Stahl nicht – er verursacht eine exotherme Oxidationsreaktion, die das Eisen direkt verbrennt und es in Eisenoxidschlacke umwandelt, die gleichzeitig durch die Geschwindigkeit des Gasstroms aus der Schnittfuge ausgestoßen wird. Das Ergebnis ist eher ein thermochemischer Schnitt als eine thermische Schmelze, weshalb Autogen-Acetylen mehrere Zoll dicke Stahlplatten schneiden kann, mit denen kein Plasma- oder Laserverfahren in großem Maßstab wirtschaftlich mithalten kann.
Zwei kritische Acetylen-spezifische Einschränkungen bestimmen, wie Schneidspitzen verwendet werden müssen: Der Acetylen-Arbeitsdruck darf niemals 15 PSI (1 bar) überschreiten. , da das Gas oberhalb dieser Schwelle chemisch instabil und stoßempfindlich wird. Darüber hinaus darf Acetylen nicht mit einer Rate von mehr als einem Siebtel der Gesamtkapazität der Flasche pro Stunde aus einer Flasche entnommen werden. Eine schnellere Entnahme führt dazu, dass flüssiges Aceton in die Schläuche und den Brenner gelangt, wodurch die Ausrüstung beschädigt wird und ein gefährliches Flammenverhalten entsteht.
Einteilige vs. zweiteilige Schneidspitzen
Acetylen-Schneidbrennerspitzen werden in zwei Strukturformaten hergestellt, und der Unterschied zwischen ihnen ist nicht nur kosmetischer Natur, sondern bestimmt auch die Gaskompatibilität, die Flammengeometrie, die thermische Leistung und die Art der Schneidarbeit, für die jede Spitze ausgelegt ist.
Einteilige Acetylen-Schneidspitzen
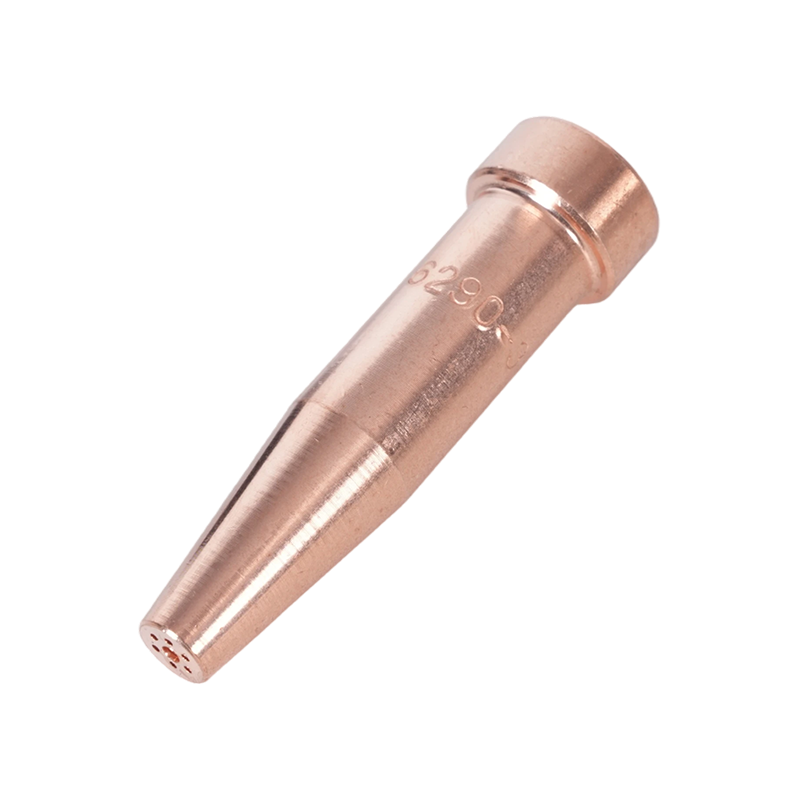
Einteilige Spitzen werden aus einem massiven Knüppel aus einer Kupferlegierung gefertigt – am häufigsten Tellurkupfer, das aufgrund seiner Kombination aus hoher Wärmeleitfähigkeit, Bearbeitbarkeit und Beständigkeit gegenüber der an der Spitzenfläche erzeugten extremen Hitze ausgewählt wird. Die Spitze wird durch Bohren und Präzisionsstauchen über kalibrierten Drähten hergestellt, um exakte Vorwärmöffnungen und eine zentrale Schneidsauerstoffbohrung mit genau kontrolliertem Durchmesser zu erzeugen. Das Ergebnis ist eine einzige integrierte Komponente ohne Verbindungen zwischen den Gaskanälen. Einteilige Spitzen sind ausschließlich für Acetylen konzipiert und sind das Standardformat für das Handschneiden in den Bereichen Fertigung, Bau, Automobil und Baustahl. Sie verfügen typischerweise über vier oder sechs Vorwärmlöcher, die konzentrisch um die zentrale Bohrung angeordnet sind.

Zweiteilige Schneidspitzen
Zweiteilige Spitzen bestehen aus einer Außenhülle aus Kupfer und einem Innenteil aus Messing. Diese Konstruktion erzeugt Vorwärmflammenrillen zwischen den beiden Komponenten anstelle von Bohrdurchgängen durch ein einzelnes Teil. Zweiteilige Spitzen sind für den Einsatz mit alternativen Brenngasen – Propylen, Propan, Erdgas und MAPP – konzipiert, bei denen die längere Vorheizzeit und die unterschiedliche Flammengeometrie dieser Gase ein breiteres, stärker verteiltes Vorheizmuster erfordern. Zweiteilige Spitzen sind Nicht austauschbar mit Acetylen-Setups : Die Flammeneigenschaften und Gasdruckanforderungen unterscheiden sich grundlegend und die Verwendung des falschen Spitzentyps beeinträchtigt sowohl die Schnittqualität als auch die Sicherheit.
| Charakteristisch | Einteilige Spitze | Zweiteilige Spitze |
|---|---|---|
| Baumaterial | Massive Kupferlegierung (Tellurkupfer) | Kupfer-Außenschale, Innenteil aus Messing |
| Kompatibles Brenngas | Nur Acetylen | Propan, Propylen, MAPP, Erdgas |
| Düsendesign vorheizen | Gebohrte Löcher (4 oder 6) | Rillen zwischen Schale und Innenteil |
| Flammenkonzentration | Hoch – Fokus auf den Innenkegel | Breiter – verteiltes Vorheizmuster |
| Typische Anwendung | Handschneiden, Präzisionsarbeit, dünne bis mittlere Platte | Produktionsschneiden, Grobblech, Erhitzen |
Düsennummerierung und Düsengröße erklärt
Eine der hartnäckigsten Ursachen für Verwirrung bei der Auswahl von Schneidspitzen ist das Nummerierungssystem. Im Gegensatz zu Befestigungselementen oder Bohrern folgen die Nummern der Schneidbrennerspitzen keinem universellen Standard – Verschiedene Hersteller weisen Spitzen mit identischem Öffnungsdurchmesser unterschiedliche Nummern zu . Eine Spitze der Größe Nr. 2 eines Herstellers kann die gleiche Schneidsauerstoffbohrung haben wie eine Spitze der Größe Nr. 3 eines anderen Herstellers. Diese Inkonsistenz stellt keinen Mangel dar; Es spiegelt historische markenspezifische Konventionen wider, die unabhängig voneinander in der Branche etabliert wurden.
Der technisch korrekte Ansatz zur Tippauswahl ist die Angabe von Schneiden des Durchmessers der Sauerstofföffnung , ausgedrückt als Bohrer-Indexgröße, und nicht nur durch die Spitzenzahl. Die zentrale Bohrung – das einzelne Loch, durch das der Hochdruck-Schneidsauerstoff zugeführt wird – ist die Abmessung, die das Sauerstoffvolumen bestimmt, das den Schnitt erreicht, und damit die maximale Stahldicke, die die Spitze sauber schneiden kann. Die Durchmesser der Vorwärmöffnungen sind sekundäre Spezifikationen, die sich auf die Vorwärmgeschwindigkeit auswirken und vom Hersteller so ausgelegt sind, dass sie zur zentralen Bohrung passen.
Die Anzahl der Spitzen nimmt im Allgemeinen mit der Düsengröße zu: Kleinere Zahlen (000, 00, 0, 1) entsprechen kleineren Düsen, die für dünnes Material geeignet sind, während größere Zahlen (4, 5, 6 und höher) größeren Düsen für das Schneiden schwerer Bleche entsprechen. Unser Sortiment an Schneidbrennerspitzen wird mit präzisionsgesenkten Öffnungstoleranzen hergestellt, mit veröffentlichten Bohrindexgrößen für jedes Modell, um eine direkte Maßüberprüfung unabhängig von der Nummerierungskonvention Ihrer vorhandenen Ausrüstung zu ermöglichen.
Auswahltabelle für Acetylen-Schneidspitzen
Die folgende Tabelle enthält die Standardauswahl der Spitzen und Druckparameter für das Acetylenschneiden von Baustahl in gutem Zustand. Alle Drücke werden am Regler mit einem 25-Fuß-Schlauch gemessen. Passen Sie bei Schlauchstrecken, die deutlich kürzer oder länger als 25 Fuß sind, den Arbeitsdruck entsprechend an, um den korrekten Spitzenauslassdruck aufrechtzuerhalten.
| Metalldicke | Typische Spitzengröße | O₂-Druck (PSI) | C₂H₂-Druck (PSI) | Löcher vorheizen |
|---|---|---|---|---|
| Bis zu 1/8" (3mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Für alle Einträge in dieser Tabelle gelten ausnahmslos zwei Betriebsregeln. Erstens, Verwenden Sie niemals eine Spitze, die für dickeres Material geeignet ist, als Sie tatsächlich schneiden – Eine übergroße Spitze liefert mehr Sauerstoff, als die Vorheizflamme ordnungsgemäß verbrauchen kann, was zu Überhitzung, Schäden an der Spitze, Fehlzündungen und unregelmäßigen Schnitten führt. Zweitens: Überschreiten Sie niemals einen Acetylen-Arbeitsdruck von 15 PSI, unabhängig von der Spitzengröße oder der Plattendicke. Wenn ein bestimmter Schnitt mehr Sauerstofffluss erfordert, als eine richtig dimensionierte Spitze bei sicherem Acetylendruck liefern kann, besteht die Lösung darin, auf eine größere Sauerstoffflasche oder ein größeres Verteilersystem umzusteigen, und nicht darin, den Acetylendruck zu erhöhen.
Schneidspitzen mit gerader Bohrung im Vergleich zu divergenter Bohrung
Über die Unterscheidung zwischen einteiligen und zweiteiligen Schneidplatten hinaus unterscheiden sich Acetylen-Schneidplatten zusätzlich durch die Geometrie der zentralen Schneidsauerstoffbohrung. Diese Spezifikation ist von entscheidender Bedeutung für Bediener, die sowohl mit handgeführten als auch mit maschinenmontierten Schneidgeräten arbeiten.
Spitzen mit gerader Bohrung
Eine gerade Bohrung sorgt für einen gleichmäßigen zylindrischen Durchmesser vom Gasdurchgang bis zum Spitzenauslass. Spitzen mit gerader Bohrung arbeiten bei Schneidsauerstoffdrücken von 40 bis 60 PSI und sind die Standardausführung für Handschneidearbeiten. Der von ihnen erzeugte zylindrische Gasstrom ist bei moderaten Geschwindigkeiten stabil und ermöglicht dem Bediener eine angemessene Kontrolle der Schnittlinie, des Schlackenauswurfs und der Vorwärmabdeckung während der manuellen Brennerbewegung.
Divergente Bohrspitzen
Eine divergierende Bohrung – auch konischer oder konischer Auslass genannt – weitet sich am Spitzenauslass leicht auf, sodass sich der Schneidsauerstoffstrom beim Austritt ausdehnen und beschleunigen kann. Diese Geometrie wurde für maschinelle Schneidanwendungen entwickelt und arbeitet bei 70 bis 100 PSI Schneidsauerstoffdruck . Der divergente Sauerstoffstrom mit höherer Geschwindigkeit ermöglicht etwa 25 % schnellere Schnittgeschwindigkeiten als Spitzen mit gerader Bohrung und gleicher Öffnungsgröße, während gleichzeitig eine akzeptable Schnittqualität auf Weichstahlplatten bei den Dicken erhalten bleibt, bei denen maschinelles Schneiden wirtschaftlich gerechtfertigt ist. Divergente Bohrspitzen werden für das Handschneiden nicht empfohlen: Die höheren Drücke und die geringere Rückmeldung des Bedieners durch den beschleunigten Strahl erschweren eine präzise manuelle Steuerung erheblich.
Wartung, Reinigung und Sicherheit der Spitze
Der Zustand einer Schneidplatte bestimmt direkt die Schnittqualität und die Betriebssicherheit. Eine Spitze mit teilweise verstopften Vorheizöffnungen, einer verformten Mittelbohrung oder einer verunreinigten Sitzfläche führt zu einer unregelmäßigen Flamme, einem instabilen Schneidsauerstoffstrom und einem erhöhten Risiko von Rückzündungen oder Flammenrückschlägen. Die Wartung der Düsenspitze ist nicht optional, sondern eine routinemäßige Betriebsanforderung.
Reinigungsverfahren
Bei normalem Gebrauch sammeln sich in den Spitzenöffnungen Spritzer, Schlacke und Oxidationsablagerungen an. Diese Ablagerungen behindern den Gasstrom und verzerren das Flammenbild. Die Reinigung muss mit durchgeführt werden Spitzenreiniger, die speziell für den verwendeten Öffnungsdurchmesser entwickelt wurden – niemals mit Nägeln, Drähten, Bohrern oder improvisierten Werkzeugen. Spitzenreiniger sind zylindrische Feilen, deren Größe auf Standardöffnungsdurchmesser abgestimmt ist. Bei richtiger Anwendung entfernen sie Ablagerungen, ohne die Bohrung zu vergrößern oder zu verformen. Die Vergrößerung einer Vorwärm- oder Schneidöffnung um nur ein paar tausendstel Zoll verändert die Gasströmungseigenschaften so weit, dass sie sich auf das Flammengleichgewicht und die Schnittqualität auswirken, und eine deformierte Bohrung kann nicht korrigiert werden – die Spitze muss ersetzt werden. Reinigen Sie alle Öffnungen einzeln mit einem leichten Feilhub und blasen Sie dann mit Niederdruck-Druckluft durch die Spitze, um alle Rückstände zu entfernen, bevor Sie sie wieder einsetzen.
Inspektion der Sitzfläche
Die Auflagefläche der Spitze – die bearbeitete Oberfläche, die mit dem Brennerkopf zusammenpasst – muss flach, glatt und gratfrei sein. Eine beschädigte Sitzfläche führt dazu, dass Gas die Dichtung zwischen Spitze und Brenner umgeht, wodurch ein Leck entsteht, das eine unregelmäßige Flamme erzeugt und die Gefahr eines Flammenrückschlags birgt. Überprüfen Sie die Auflagefläche nach jedem Entfernen der Spitze. Leichte Oberflächenspuren können mit feinem Schleifpapier auf einer ebenen Fläche poliert werden; Jede Spitze, die tiefe Rillen, Risse oder erhebliche Oberflächenunregelmäßigkeiten aufweist, sollte sofort ersetzt werden.
Verhinderung von Rückzündungen und Rückschlägen
Eine Rückzündung – bei der die Flamme in die Spitze zurückschlägt und sich an der Spitzenfläche erneut entzündet – wird am häufigsten dadurch verursacht, dass bei Drücken unterhalb des Mindestdrucks für die Spitzengröße gearbeitet wird, die Spitze zu nahe an der Arbeitsfläche gehalten wird oder teilweise verstopfte Öffnungen den Gasfluss behindern. Wenn es zu einer Fehlzündung kommt, schließen Sie zuerst das Acetylenventil und dann das Sauerstoffventil, lassen Sie die Spitze abkühlen, überprüfen und reinigen Sie die Öffnungen und überprüfen Sie die Druckeinstellungen, bevor Sie erneut zünden. Ein Flammenrückschlag, bei dem die Flamme in die Schläuche und Regler gelangt, ist ein schwerwiegenderes Ereignis, bei dem sowohl an den Brennstoff- als auch an den Sauerstoffleitungen am Brennerkörper oder an den Reglerausgängen Flammenrückschlagsicherungen installiert werden müssen. Flammenrückschlagsicherungen sind in den meisten Gerichtsbarkeiten für Acetylensysteme vorgeschrieben und werden unabhängig von den örtlichen Anforderungen dringend empfohlen.
Wählen Sie den richtigen Tipp für Ihr Setup
Um die Spitze eines Acetylen-Schneidbrenners richtig auszuwählen, müssen vier aufeinanderfolgende Entscheidungen getroffen werden. Wenn Sie sie in der richtigen Reihenfolge anwenden, werden die meisten Auswahlfehler beseitigt, bevor sie auftreten.
- Schritt 1 – Bestätigen Sie die Brenngaskompatibilität. Stellen Sie sicher, dass Ihr Setup Acetylen verwendet, nicht Propan, Propylen oder MAPP. Für Acetylensysteme sollten nur einteilige Spitzen verwendet werden, die speziell für Acetylen hergestellt wurden. Die Verwendung einer zweiteiligen Spitze für alternative Brennstoffe an einem Acetylenbrenner führt zu einer falschen Flammengeometrie und einem unvorhersehbaren Gasverhalten.
- Schritt 2 – Bestimmen Sie die maximale Metalldicke. Wählen Sie eine Spitze, die dafür ausgelegt ist, den dicksten Abschnitt zu schneiden, auf den Sie bei der Arbeit stoßen, und nicht die durchschnittliche Dicke. Das Schneiden eines Abschnitts, der 10 % dicker ist als die Nennkapazität einer Düse, führt zu einem unvollständigen oder unregelmäßigen Schnitt; Wenn Sie für den dicksten Abschnitt eine zu kleine Düse verwenden und versuchen, dies mit einem höheren Druck auszugleichen, besteht die Gefahr von Fehlzündungen und Schäden an der Spitze.
- Schritt 3 – Wählen Sie den Bohrungstyp je nach Anwendung. Für manuelle Schneidvorgänge sind Spitzen mit gerader Bohrung und Schneidsauerstoff von 40–60 PSI erforderlich. Maschinelle oder automatisierte Schneidvorgänge profitieren von divergierenden Bohrspitzen bei 70–100 PSI und einem Geschwindigkeitsvorteil von 25 % bei geraden Schnitten in Blechen.
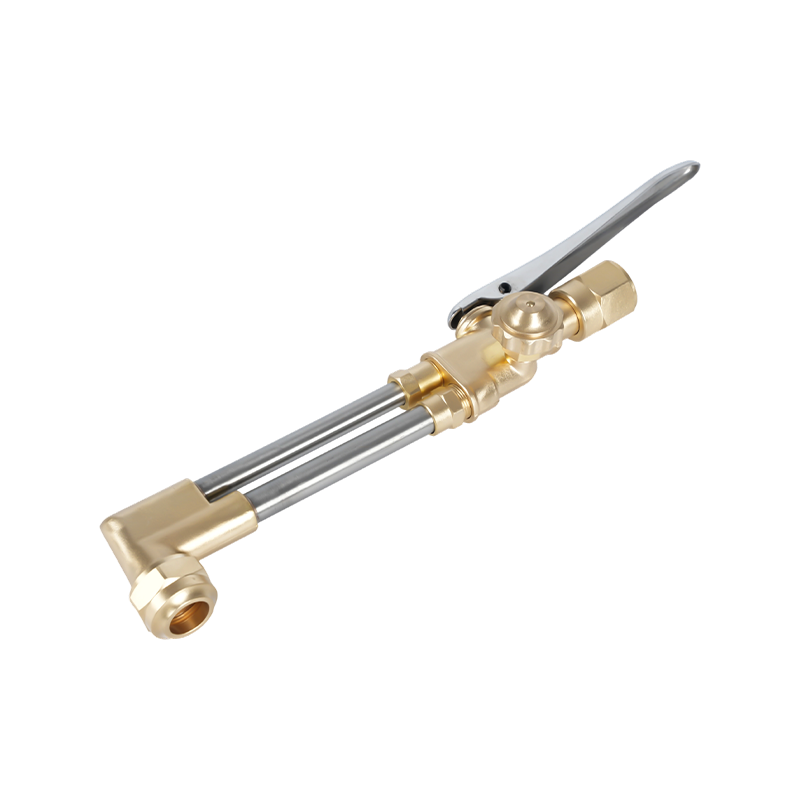
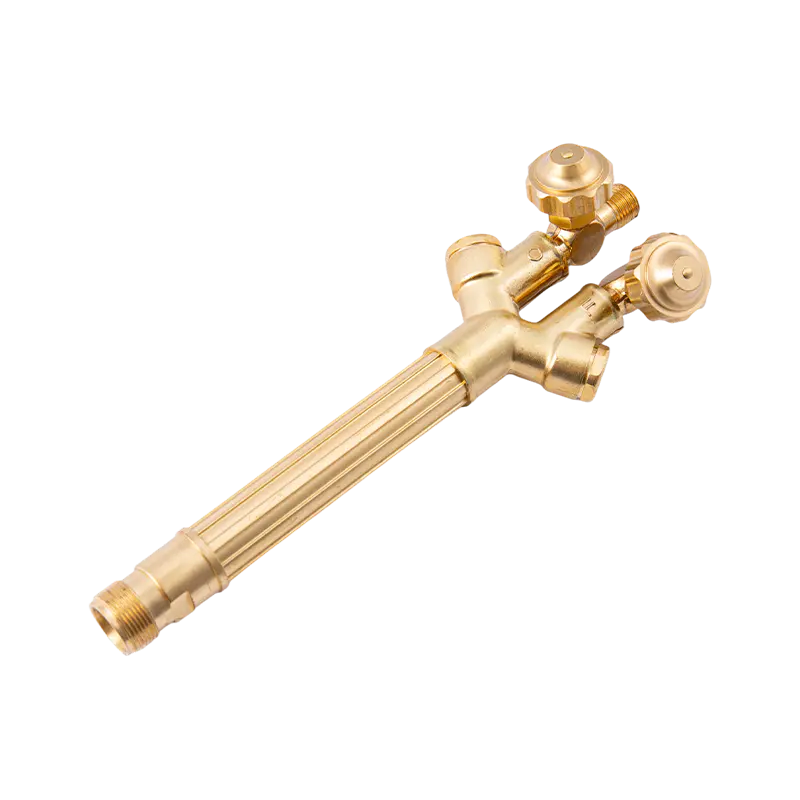
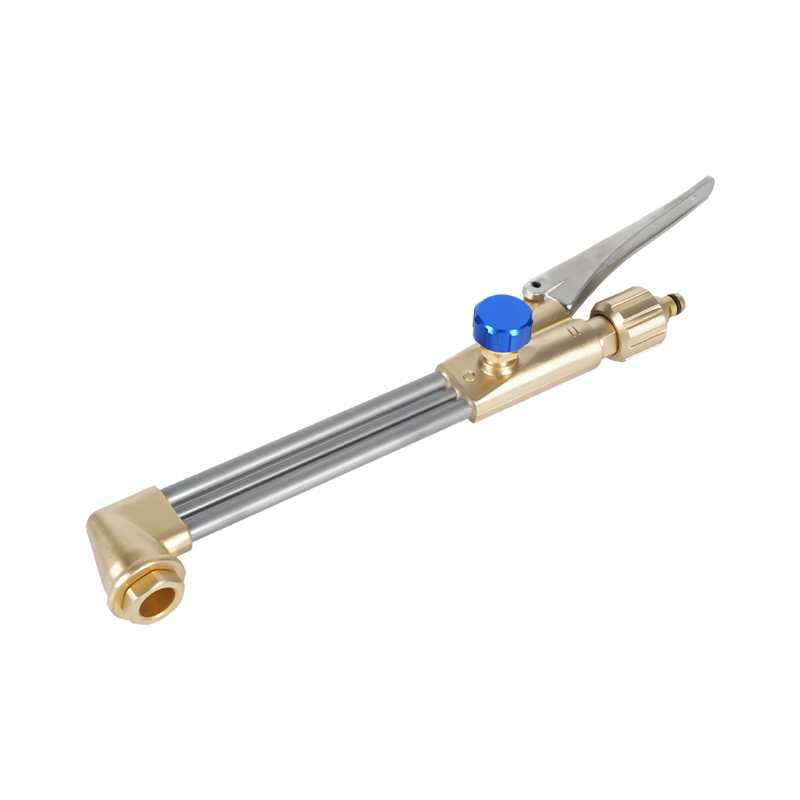
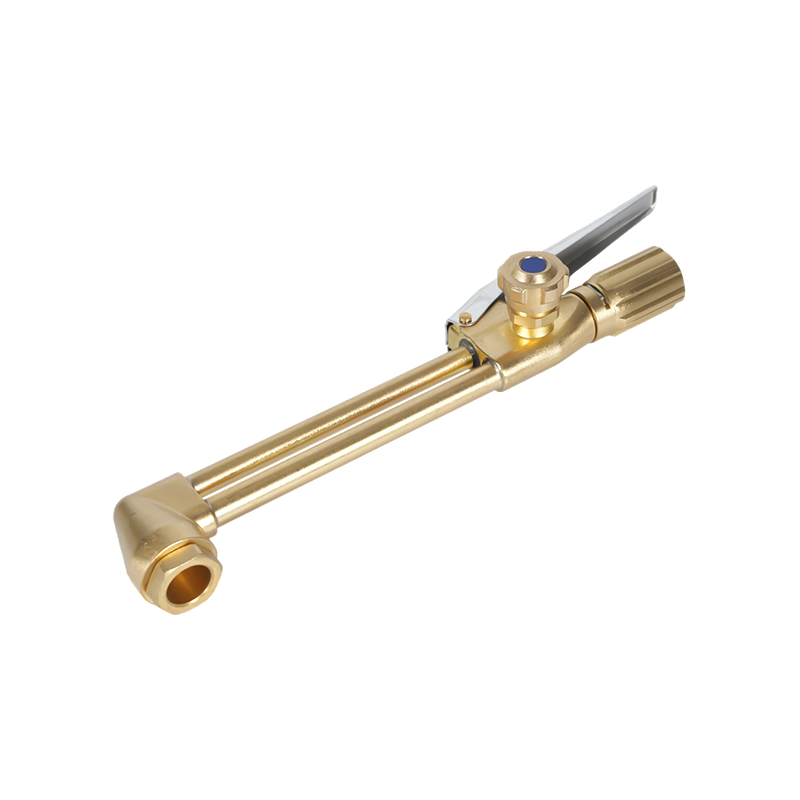
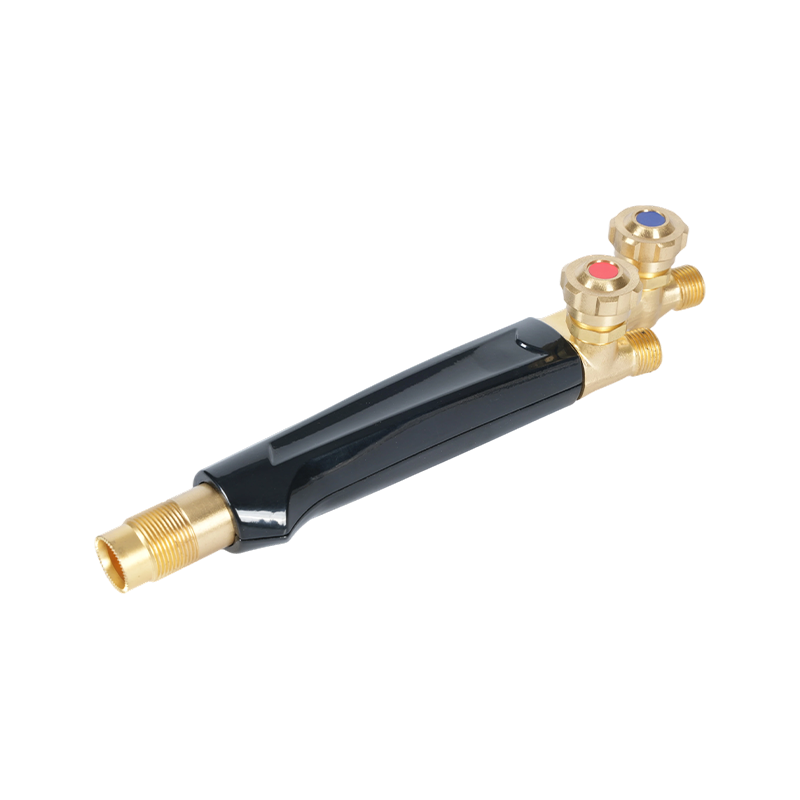
- Schritt 4 – Überprüfen Sie die Kompatibilität von Brennergriff und -kopf. Die Schneidspitzen müssen richtig am Brennerkopf anliegen, an dem sie angebracht sind. Spitzengewinde, Sitzgeometrie und Kopfgewinde müssen alle übereinstimmen. Unser Schneidbrennergriffe werden mit standardisierten Spitzengewinde- und Sitzspezifikationen hergestellt; Durch die Kombination mit passenden Spitzen desselben Systems werden Leckagen und Flammeninstabilität vermieden, die durch das Mischen inkompatibler Komponenten verschiedener Hersteller entstehen.
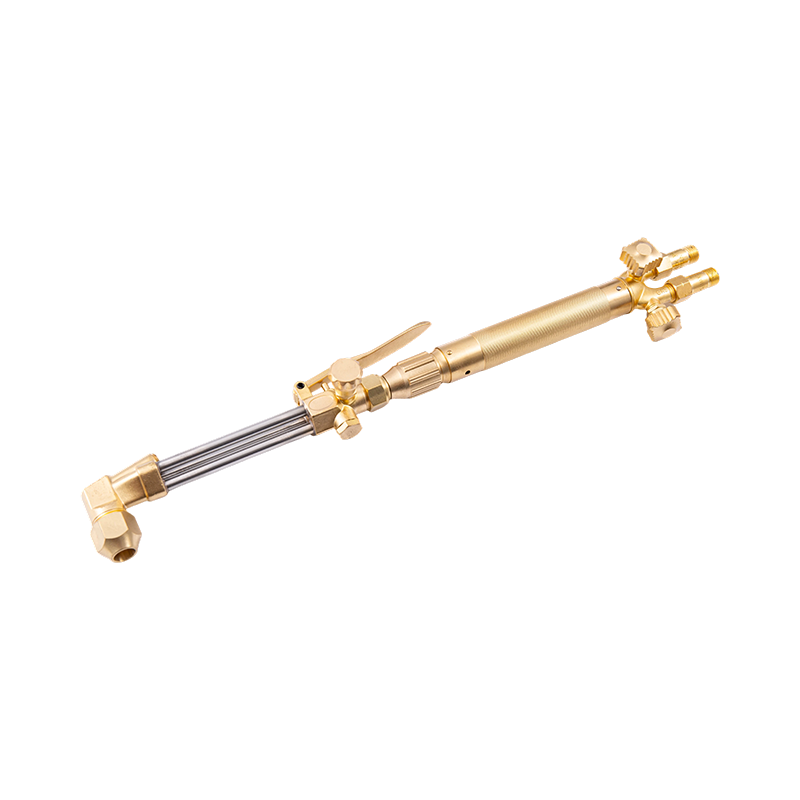
Für Betreiber, die eine neue Station ausrüsten oder eine komplette Autogenanlage austauschen, beseitigt ein vollständiger Systemansatz – Brennergriff, Schneidaufsatz, Regler, Schläuche und passende Spitzen, die zusammen gekauft werden – Kompatibilitätsunsicherheiten von Anfang an. Unser Schneidbrenner-Sets werden als aufeinander abgestimmte Systeme mit dokumentierter Spitzenkompatibilität, Druckspezifikationen und Acetylen-belasteten Komponenten zusammengestellt und bieten einen zuverlässigen Ausgangspunkt für Schneidanwendungen sowohl in der Werkstatt als auch vor Ort.