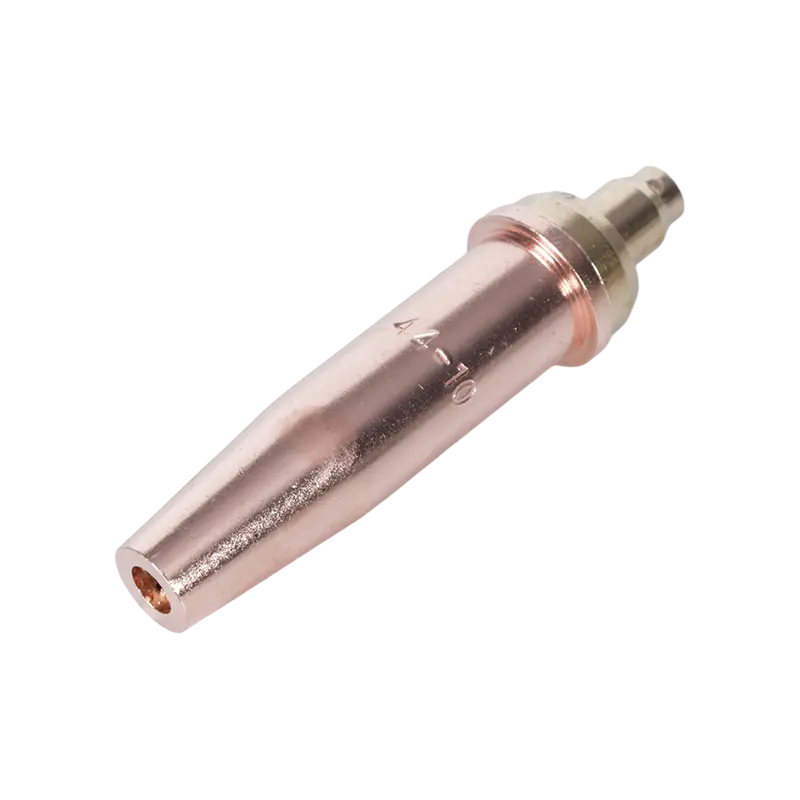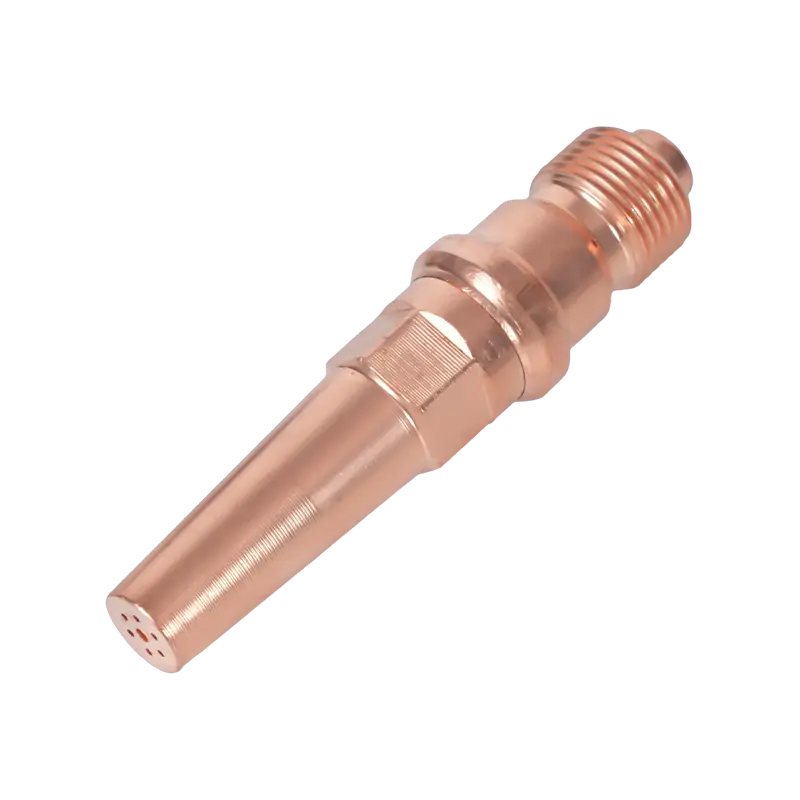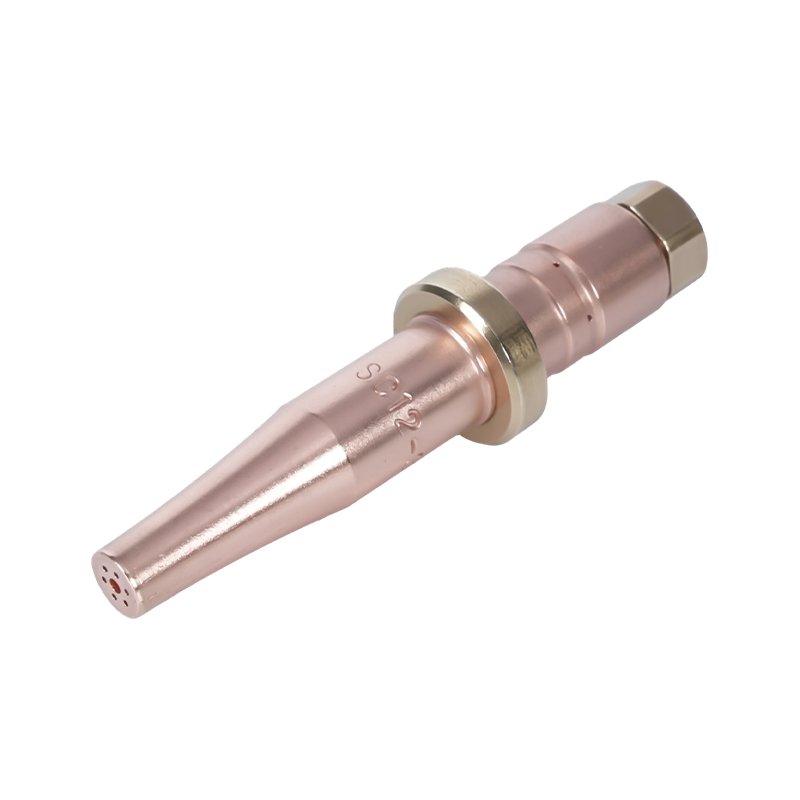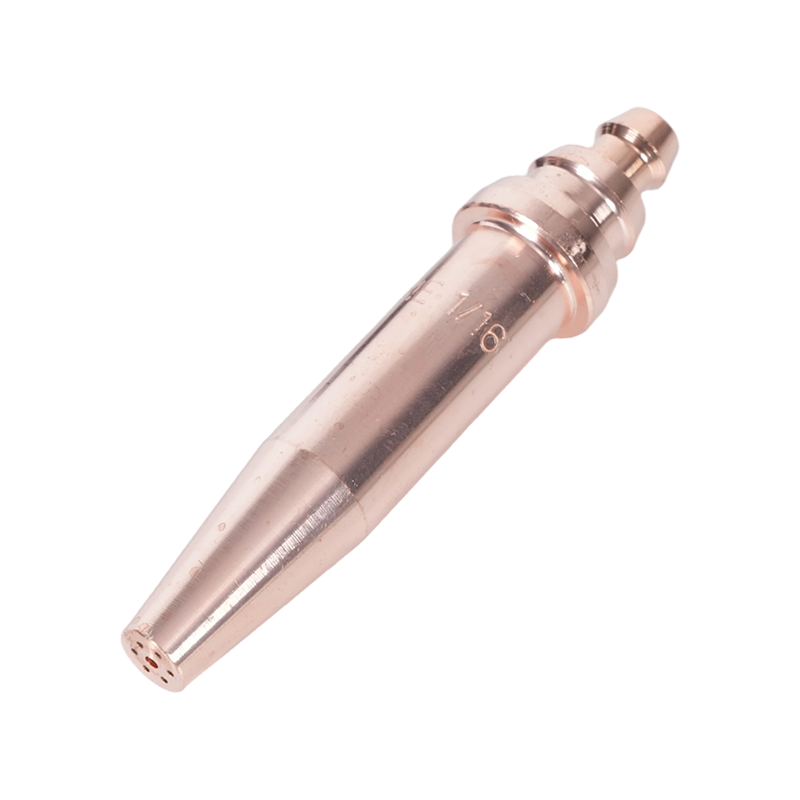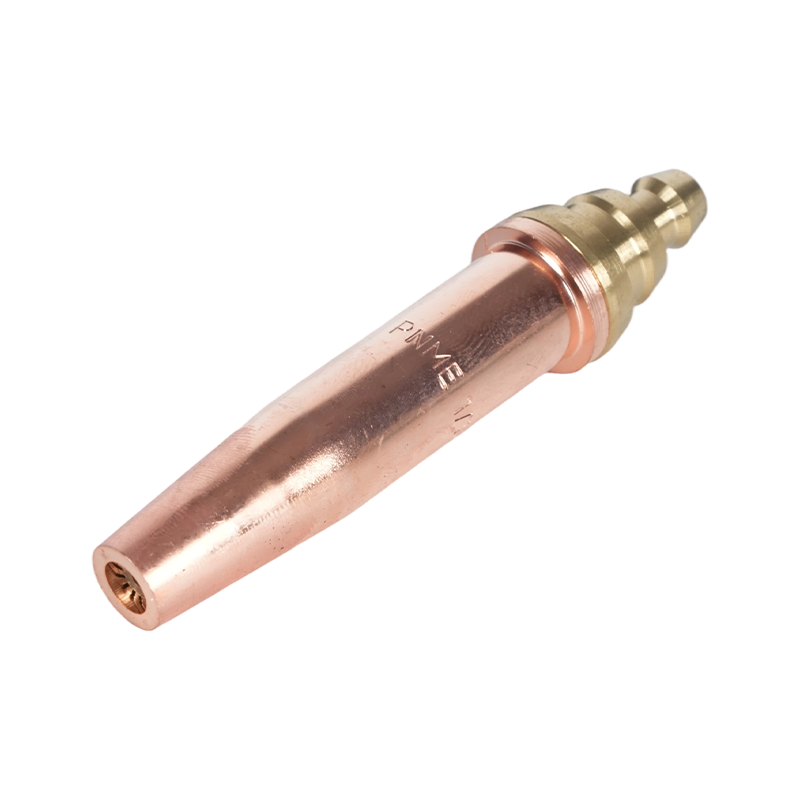
Die Schneidspitze ist die wichtigste Komponente in jedem Autogensystem. Regler steuern den Druck, Schläuche liefern Gas und der Brennerkörper dient als Griff – aber die Spitze bestimmt, ob der Schnitt sauber oder unregelmäßig, schnell oder langsam, sicher oder anfällig für Rückschläge ist. Durch die richtige Auswahl der Düse und deren korrekte Bedienung wird ein gleichmäßiger, produktiver Schnitt von verschwendetem Gas und Nacharbeit getrennt. Dieser Leitfaden deckt alles ab, von Prinzipien des Spitzendesigns bis hin zu praktischen Feldtechniken und Fehlerdiagnose.
Was die Tipps zum Autogenschneiden tatsächlich bewirken
Eine Autogen-Schneidspitze hat zwei verschiedene Funktionen, die gleichzeitig ausgeführt werden. Der äußere Ring aus kleinen Löchern – den Vorheizöffnungen – liefert eine Mischung aus Brenngas und Sauerstoff, um eine Vorheizflamme zu erzeugen. Diese Flamme erhitzt das Grundmetall auf seine Zündtemperatur: etwa 870–980 °C (1.600–1.800 °F) für Weichstahl. Die zentrale Bohrung erfüllt einen ganz anderen Zweck: Sie liefert einen Hochdruckstrahl reiner Schneidsauerstoff Dabei wird der vorgewärmte Stahl chemisch oxidiert und das entstehende geschmolzene Eisenoxid (Schlacke) aus der Schnittfuge geblasen.
Diese Unterscheidung ist praktisch von Bedeutung. Die Vorwärmflamme schneidet nicht – sie konditioniert das Metall. Der schneidende Sauerstoffstrom bewirkt die eigentliche Durchtrennung durch eine chemische Reaktion und nicht durch rohes thermisches Schmelzen. Jeder Faktor, der den Schneidsauerstoffstrom beeinträchtigt – niedriger Druck, verunreinigte Bohrung, falscher Abstand – wirkt sich direkt auf die Schnittqualität aus, unabhängig davon, wie gut die Vorheizflamme aussieht.
Die Spitzen werden in einteiliger (massives Kupfer) oder zweiteiliger Ausführung (innen aus Messing und außen aus Kupfer) hergestellt. Zweiteilige Spitzen sind in Produktionsumgebungen häufiger anzutreffen, da das Innenteil bei Verschleiß der Vorwärmöffnungen unabhängig ausgetauscht werden kann, ohne dass der Außenkörper entsorgt werden muss. Einteilige Spitzen sind einfacher und werden oft für das Handschneiden bevorzugt, wo die Austauschhäufigkeit geringer ist.
Auswahl der richtigen Spitze: Größe, Bohrungstyp und Brenngas
Drei Variablen bestimmen die Auswahl der Spitze: Materialstärke, Design der Schneidsauerstoffbohrung und das verwendete Brenngas. Die alleinige Auswahl aufgrund der Dicke – ohne Berücksichtigung des Bohrungstyps und der Kraftstoffverträglichkeit – ist in der Praxis die häufigste Ursache für schlechte Schnittqualität.
Spitzengröße und Materialstärke
Die Spitzengröße bestimmt den Durchmesser der zentralen Schneidsauerstoffbohrung und die Größe der Vorwärmöffnungen. Die richtige Spitzengröße ist immer auf die Materialstärke abgestimmt , nicht auf eine bevorzugte Druckeinstellung oder Schnittgeschwindigkeit. Die Verwendung einer übergroßen Spitze auf dünnen Blechen führt zu übermäßigem Wärmeeintrag, Verformung und breiten, ausgefransten Schnittfugen. Die Verwendung einer unterdimensionierten Spitze auf einer dicken Platte führt zu unvollständiger Oxidation, starker Schlackenanhaftung und der Unfähigkeit, den Schnitt in der Tiefe abzuschließen.
| Materialstärke | Typische Spitzengröße | Sauerstoffdruck (PSI) | Schnittgeschwindigkeit (IPM) |
|---|---|---|---|
| 1/8 Zoll (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 Zoll (6 mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 Zoll (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 Zoll (25 mm) | 2 / 3 | 40–55 | 10–14 |
| 2 Zoll (50 mm) | 3 / 4 | 45–65 | 7–10 |
| 4 Zoll (100 mm) | 4 / 5 | 55–80 | 4–7 |
Zylindrische Bohrung vs. divergente Bohrung
Schneidsauerstoffbohrungen gibt es in zwei Innengeometrien, die jeweils für einen anderen Dickenbereich optimiert sind. Zylindrische Bohrungsspitzen Behalten Sie einen konstanten Durchmesser über die gesamte Länge der Bohrung bei und arbeiten Sie am besten bei etwa 40 PSI. Sie sind die Standardwahl für das manuelle Schneiden und maschinelle Schneiden von Material mit einer Dicke von bis zu 10 mm. Divergente Bohrspitzen Der Strahl breitet sich nach außen zum Ausgang hin aus, sodass sich der Schneidsauerstoffstrom auf Überschallgeschwindigkeit ausdehnen kann. Sie arbeiten mit höheren Drücken – typischerweise 75 bis 100 PSI – und liefern schnellere Schnittgeschwindigkeiten bei geringerem Sauerstoffverbrauch pro Fuß Schnitt auf Platten mit einer Dicke von mehr als 3/8 Zoll. Für die meisten CNC-Autogenmaschinen zum Schneiden von Grobblech sind divergierende Bohrspitzen die richtige Wahl. Einen detaillierten Vergleich darüber, wie die Auswahl des Brenngases mit der Gestaltung der Spitzenbohrung und der Flammentemperatur zusammenwirkt, finden Sie in unserem Schneidbrennertemperaturen und Brenngasvergleich .
Brenngaskompatibilität
Schneidspitzen sind nicht für verschiedene Brenngase austauschbar. Acetylen-Spitzen haben ein spezielles Vorheizöffnungsmuster und eine spezielle Größe, die der konzentrierten Innenkegelwärme von Acetylen und seinem stöchiometrischen Sauerstoff-zu-Brennstoff-Verhältnis von etwa 1:1 entsprechen. Propan- und Propylenspitzen verfügen über mehr und größere Vorheizöffnungen, um die niedrigeren Innenkegeltemperaturen dieser Gase und ihren höheren Sauerstoffbedarf auszugleichen – Propan benötigt etwa 4,5 Teile Sauerstoff pro Teil Kraftstoff. Durch die Verwendung einer Acetylenspitze mit Propan wird die Vorheizflamme ausgehungert und es kommt zu einer unvollständigen Erwärmung. Bei Verwendung einer Propanspitze mit Acetylen entsteht eine übermäßig große, unkontrollierte Vorheizflamme. Stellen Sie immer sicher, dass die Spitze für das verwendete Brenngas ausgelegt ist.
Vorbereitungen für einen sauberen Schnitt
Selbst eine Spitze mit der richtigen Größe führt zu schlechten Ergebnissen, wenn Druck, Flamme und Abstand vor Beginn des Schnitts nicht richtig eingestellt sind.
Stellen Sie den Druck an der Spitze ein, nicht am Regler. Lange Schlauchstrecken und schmale Schlauchdurchmesser erzeugen einen messbaren Druckabfall zwischen dem Reglerausgang und dem Brenner. Bringen Sie bei Strecken über 25 Fuß Testmessgeräte am Brennereinlass an, um den tatsächlichen Förderdruck zu messen, und stellen Sie dann den Regler nach oben ein, bis die Messgeräte auf der Brennerseite die in der Spitzentabelle angegebenen Werte anzeigen. Langfristiges Schneiden allein durch den Reglerdruck ist eine häufige Ursache für träge Schnitte und starke Schlacke. Eine vollständige Aufschlüsselung der Gasauswahl und des sicheren Druckmanagements finden Sie in unserem Sicherheits- und Gasauswahlleitfaden für Autogenbrennstoffe .
Stellen Sie vor dem Schneiden eine neutrale Flamme ein. Zünden Sie den Brenner nur mit Brennstoff an und führen Sie dann vorgewärmten Sauerstoff ein, bis der innere Kegel zu einem klar definierten hellblauen Punkt wird, der von einer klaren äußeren Hülle umgeben ist. Dies ist die neutrale Flamme – der richtige Ausgangspunkt für praktisch alle Stahlschnitte. Eine oxidierende Flamme (kürzerer, spitzerer Kegel mit violettem Schimmer) oxidiert die Metalloberfläche vorzeitig und erzeugt eine Wärmeeinflusszone, die ein sauberes Schneiden verhindert. Eine aufkohlende Flamme (weicher, gefiederter Kegel mit einer sekundären orangefarbenen Hülle) lagert Kohlenstoff auf der Metalloberfläche ab und verschlechtert außerdem die Schnittqualität.
Halten Sie einen konstanten Abstand ein. Bei den meisten Handschneidespitzen beträgt der richtige Abstand 3–6 mm (1/8 bis 1/4 Zoll) zwischen der Spitzenfläche und der Werkstückoberfläche. Bei zu geringem Abstand überhitzt die Spitze, die Vorheizöffnungen verstopfen durch Spritzer und die Gefahr einer Fehlzündung steigt. Bei zu großer Entfernung verliert der schneidende Sauerstoffstrom seine Kohärenz, bevor er das Metall erreicht, wodurch eine breite, abgerundete Schnittfuge und schwere Schlacke entsteht.
Stellen Sie sicher, dass das Metall die Zündtemperatur erreicht hat, bevor Sie den Schneidsauerstoff öffnen. Der richtige visuelle Indikator ist ein heller kirschroter bis orangeweißer Schimmer an der Einstichstelle. Ein nützlicher Praxistest: Drücken Sie den Schneidsauerstoffhebel leicht nach unten – wenn das Metall sofort Funken zu bilden und zu oxidieren beginnt, ist es fertig. Wenn es einfach abkühlt und dunkler wird, fahren Sie mit dem Vorheizen fort.
8 praktische Tipps für bessere Schnitte
Die folgenden Techniken befassen sich mit den häufigsten Ursachen für inkonsistente Ergebnisse sowohl beim manuellen als auch maschinellen Autogenschneiden.
- Verwenden Sie die Tipptabelle für Ihre spezifische Marke. Durchflussraten und Düsenabmessungen variieren von Hersteller zu Hersteller, selbst bei gleicher Nenngröße der Düse. Eine Spitzentabelle einer Marke sollte niemals auf die Spitzen einer anderen Marke angewendet werden.
- Stützen Sie Ihre schneidende Hand ab. Stützen Sie beim Handschneiden die Brennerhand ab, wobei die freie Hand auf dem Werkstück oder einer stabilen Referenzfläche aufliegt. Ein Wackeln des Brenners von sogar 1/16 Zoll erzeugt eine sichtbare Welligkeit an der Schnittkante.
- Mit einer Neigung einstechen und dann senkrecht gehen. Wenn Sie die mittlere Platte durchstechen möchten, anstatt an einer Kante zu beginnen, neigen Sie den Brenner beim Öffnen des Schneidsauerstoffs um 15–20 Grad von der Bewegungsrichtung weg. Dadurch wird der anfängliche Schlackenauswurf von der Spitzenfläche weggelenkt. Sobald das Lochen abgeschlossen ist, bringen Sie den Brenner wieder in die Senkrechte und beginnen mit dem Schnitt.
- An den Rändern einrollen, zum Schluss ausrollen. Wenn Sie an der Kante eines dicken Blechs beginnen, rollen Sie den Brenner beim Eintritt in den Schnitt aus einer abgewinkelten Position in die Senkrechte. Am Ende des Schnitts rollen Sie den Brenner nach außen, um sicherzustellen, dass die Unterseite der Schnittfuge sauber durchtrennt wird – sonst bleibt der letzte Zentimeter eines dicken Schnitts oft teilweise verbunden.
- Passen Sie die Fahrgeschwindigkeit an die Funken an. Bei der richtigen Bewegungsgeschwindigkeit tritt der Schneidsauerstoffstrom in einem leichten Nachlaufwinkel (5–10 Grad hinter der Brennerrichtung) aus der Unterseite des Werkstücks aus. Tritt der Bach senkrecht aus, ist die Fahrgeschwindigkeit zu langsam. Geht es mit einer ausgeprägten Vorwärtsneigung aus, ist die Geschwindigkeit zu hoch und der Schnitt dringt nicht vollständig ein.
- Halten Sie die Spitze während des Betriebs sauber. Die Ansammlung von Spritzern auf der Spitzenfläche bei langen Schnitten verschlechtert zunehmend die Form der Vorwärmflamme und kann dazu führen, dass der Schneidsauerstoffstrom abgelenkt wird. Eine kurze Pause zum Reinigen mit einer Tip-Cleaner-Datei stellt die Leistung wieder her, ohne dass das Gerät vollständig heruntergefahren werden muss.
- Beim Abschalten Brennstoff vor Sauerstoff schließen. Schließen Sie beim Abschalten des Brenners zuerst das Brennstoffventil, dann den Schneidsauerstoff und dann den Vorwärmsauerstoff. Diese Sequenz verhindert, dass beim Abschalten ein kraftstoffreicher Zustand an der Spitze entsteht, der die Hauptursache für interne Rußablagerungen und Fehlzündungen bei der nächsten Zündung ist.
- Befolgen Sie ausnahmslos alle Sicherheitsvorkehrungen. Flammenrückschlagsicherungen an beiden Schläuchen, Dichtheitsprüfungen vor jeder Sitzung und korrekte PSA sind nicht verhandelbar. Eine vollständige Sicherheitscheckliste speziell für Schneidbrennerspitzen finden Sie in unserem Leitfaden unter Sicherheitsvorkehrungen für Schneidbrennerspitzen .
Diagnose schlechter Schnittqualität
Die meisten Defekte beim Autogenschneiden sind auf eine von vier Ursachen zurückzuführen: falsche Düsengröße, falscher Druck, falsche Fahrgeschwindigkeit oder eine verunreinigte oder abgenutzte Düse. In der folgenden Tabelle sind die häufigsten Symptome und ihre Korrekturmaßnahmen aufgeführt.
| Symptom | Höchstwahrscheinliche Ursache | Korrekturmaßnahme |
|---|---|---|
| Schwere Schlacke/harte Schlacke, die nicht sauber abbricht | Fahrgeschwindigkeit zu hoch; Sauerstoffdruck zu niedrig; Spitze zu klein für Dicke | Langsame Fahrgeschwindigkeit; Erhöhen Sie den Sauerstoffdruck auf die Spezifikation der Spitzentabelle. Aktualisieren Sie die Spitzengröße |
| Abgerundete, breite Schnittfuge an der Oberkante | Abstand zu groß; Fahrgeschwindigkeit zu langsam | Reduzieren Sie den Abstand auf 1/8–1/4 Zoll; Fahrgeschwindigkeit erhöhen |
| Aushöhlung oder unregelmäßige Schnittfläche | Düsenöffnungen verstopft oder beschädigt; Flammeninstabilität | Spitze reinigen oder ersetzen; Überprüfen Sie, ob die Öffnungen verbogen oder bespritzt sind |
| Der Schnitt dringt nicht in die Tiefe ein (besonders bei dicken Blechen) | Sauerstoffdruck am Brenner zu niedrig (Druckabfall); Spitzenbohrung zu klein | Druck am Brenner mit Prüfmanometern messen; Kompensation bei Regulierungsbehörde; Überprüfen Sie die Spitzengröße |
| Zu lange Vorheizzeit, bevor mit dem Schneiden begonnen werden kann | Falscher Spitzentyp für Brenngas (zu wenige/kleine Vorheizöffnungen für Propan/Propylen) | Wechseln Sie zu einer für Propan oder Propylen geeigneten Düse mit größeren Vorheizöffnungen |
| Wellenförmige oder fließende Schnittlinie | Instabilität der Brennerhand; ungleichmäßige Fahrgeschwindigkeit | Verwenden Sie eine Führungsschiene oder eine Richtlatte; Stützen Sie die Schneidhand auf das Werkstück |
| Nach hinten losgehen oder anhaltendes Knallen | Überhitzung der Spitze; Abstand zu klein; Spitzenfläche verunreinigt | Abstand erhöhen; Spitze abkühlen lassen; saubere Spitzenfläche; auf Verstopfung durch Spritzer prüfen |
Wartung der Spitze und Zeitpunkt des Austauschs
Schneidspitzen verschleißen vorhersehbar und die meisten verschleißbedingten Leistungsverluste können durch einfache Wartung ausgeglichen werden. Die Vorwärmöffnungen sind der erste Punkt der Verschlechterung: Spritzer aus der Schneidzone sammeln sich auf der Spitzenfläche, verstopfen teilweise die Öffnungen und verzerren die Form der Vorwärmflamme. Ein Satz Spitzenreinigungsfeilen – deren Größe auf die Öffnungsdurchmesser Ihrer Spitzen abgestimmt ist – entfernt diese Ablagerungen in Sekundenschnelle. Reinigen Sie immer entlang der Achse der Öffnung, nicht quer dazu, um eine Vergrößerung oder Verformung des Lochs zu vermeiden.
Die zentrale Schneidsauerstoffbohrung ist langlebiger, aber nicht immun gegen Beschädigungen. Zu den Anzeichen von Bohrungsverschleiß gehören eine sichtbare trichterförmige Form am Bohrungsausgang, Lochfraß an den Bohrungswänden, der bei Vergrößerung sichtbar ist, und ein schneidender Sauerstoffstrom, der sich auffächert, anstatt einen dichten, kohärenten Strahl aufrechtzuerhalten. Eine verschlissene Schneidbohrung kann durch Reinigen nicht wiederhergestellt werden – die Spitze muss ausgetauscht werden.
Tauschen Sie die Spitze sofort aus wenn einer der folgenden Zustände vorliegt: Risse oder Risse im Spitzenkörper; Öffnungen, die mit einem Spitzenreiniger nicht wieder rund werden können; ein Bohrungsausgang, der sichtbar verformt ist; oder wiederholte Fehlzündungen, selbst nachdem die Reinigung und der korrekte Abstand wiederhergestellt wurden. Der Betrieb einer beschädigten Spitze stellt ein Sicherheitsrisiko dar und ist nicht nur ein Qualitätsproblem. Überprüfen Sie bei zweiteiligen Spitzen die inneren und äußeren Komponenten separat – oft muss nur ein Teil ausgetauscht werden, was die Wartungskosten senkt.
Bewahren Sie die Spitzen in einem speziellen Halter oder Etui auf, um die Öffnungen und den Bohrungsausgang vor physischen Schäden zu schützen. Selbst kleine Dellen oder Beulen an der Spitzenfläche, die durch einen Sturz auf einen harten Boden entstanden sind, können die Vorheizöffnungen so stark verformen, dass ein vorzeitiger Austausch erforderlich ist.