Die kurze Antwort – und warum sie nicht einfach ist
Ja, Edelstahl kann mit Baustahl verschweißt werden. Die Verbindung ist machbar, bei korrekter Ausführung strukturell einwandfrei und kommt in realen Fertigungsarbeiten in verschiedenen Branchen vor – Abgassysteme, Lebensmittelverarbeitungsgeräte, strukturelle Stützen, Schiffsbeschläge und architektonische Metallarbeiten kombinieren diese beiden Materialien regelmäßig. Die kurze Antwort steht außer Frage.
Was die Antwort kompliziert macht, ist alles, was darauf folgt. Edelstahl und Weichstahl unterscheiden sich in der Wärmeausdehnungsrate, der Wärmeleitfähigkeit, der chemischen Zusammensetzung und dem Korrosionsverhalten. Jeder dieser Unterschiede führt zu einem Fehlermodus, der bei einer Standardschweißnaht aus demselben Material nicht auftritt. Schweißen Sie die Verbindung mit dem falschen Füllstoff und die Wärmeeinflusszone wird spröde. Wenn die Hitze falsch gehandhabt wird, verzieht sich der Edelstahl, während der Weichstahl in die entgegengesetzte Richtung zieht. Wenn die Verbindung unversiegelt bleibt, greift galvanische Korrosion die Weichstahlseite innerhalb weniger Monate nach Außeneinwirkung an. Um die kurze Antwort richtig zu finden, müssen Sie alle diese Variablen verstehen, bevor der Lichtbogen gezündet wird.
Die metallurgische Herausforderung: Hitze, Expansion und Verdünnung
Die Hauptschwierigkeit besteht darin, dass Edelstahl und Weichstahl auf drei verschiedene Arten unterschiedlich auf Hitze reagieren.
Erstens, Wärmeausdehnung . Austenitische Edelstähle (die in der Fertigung am häufigsten vorkommenden Güten 304 und 316) dehnen sich pro Grad Temperaturanstieg etwa 50 % stärker aus als Weichstahl. Wenn Sie sie zusammenschweißen und beide Seiten ungleichmäßig erhitzen, wächst die Edelstahlseite während des Schweißens stärker als die Weichstahlseite und zieht sich beim Abkühlen stärker zusammen. Durch diese unterschiedliche Bewegung entstehen Restspannungen an der Verbindung – Spannungen, die, wenn das Schweißgut nicht duktil genug ist, um sie aufzunehmen, beim Abkühlen der Baugruppe zu Rissen führen.
Zweitens, Wärmeleitfähigkeit . Weichstahl leitet die Wärme etwa dreimal schneller aus der Schweißzone ab als Edelstahl. Dies bedeutet, dass sich die Wärme auf der Edelstahlseite der Verbindung konzentriert, wodurch diese länger heiß bleibt, während die Weichstahlseite schnell abkühlt. Das Ergebnis ist eine ungleichmäßige Wärmeverteilung, ungleichmäßige Verformung und eine Tendenz zur Überhitzung der Edelstahlseite, wenn der Schweißer die Wärmezufuhr nicht aktiv regelt.
Drittens, Schweißbadverdünnung . Während die beiden Grundmetalle im Schweißbad verschmelzen, vermischen sich ihre chemischen Eigenschaften. Wenn die Chemie des Schweißzusatzwerkstoffs nicht so gewählt ist, dass er dieser Verdünnung Rechnung trägt – indem er Kohlenstoff aus dem Weichstahl absorbiert und den Chrom-Nickel-Gehalt aus dem Edelstahl ausgleicht –, kann das resultierende Schweißgut spröde Martensit- oder Sigmaphasenstrukturen enthalten, die sowohl Festigkeit als auch Duktilität beeinträchtigen. Aus diesem Grund ist die Auswahl des Füllstoffs die wichtigste technische Entscheidung bei dieser Art von Verbindung.
Auswahl des Zusatzwerkstoffs: ER309L als Standardauswahl
Der Zusatzwerkstoff überbrückt zwei chemisch inkompatible Grundmaterialien. Es muss so formuliert sein, dass ein Schweißgut entsteht, das nach erfolgter Verdünnung mit beiden Seiten der Verbindung kompatibel ist – und nicht nur mit der Edelstahlseite oder der Weichstahlseite unabhängig voneinander.
ER309L ist der branchenübliche Füllstoff für Verbindungen von austenitischem Edelstahl mit Weichstahl. Die Sorte 309L enthält einen höheren Chrom- (23–25 %) und Nickelgehalt (12–14 %) als herkömmliche rostfreie Füllstoffe, insbesondere um der Verdünnung mit Kohlenstoffstahl Rechnung zu tragen. Wenn sich der Weichstahl in das Schweißbad einmischt und den Legierungsgehalt verringert, gleicht dies die erhöhte Anfangschemie der 309L-Ablagerung aus und erzeugt eine endgültige Schweißzusammensetzung, die austenitisch, duktil und korrosionsbeständig bleibt. Die Bezeichnung „L“ weist auf einen niedrigen Kohlenstoffgehalt hin – ein wichtiger Faktor, der das Risiko einer Sensibilisierung (Karbidausfällung an Korngrenzen) in der Wärmeeinflusszone der rostfreien Seite verringert. Eine ausführliche Anleitung zur Auswahl von Zusatzwerkstoffen für verschiedene Edelstahlsorten finden Sie im Technischer Leitfaden von Hobart Brothers zum Schweißen von Edelstahl mit empfohlener Schweißzusatzwerkstoffauswahl je nach Anwendung bietet sortenspezifische Empfehlungen, die sowohl die mechanischen als auch die Korrosionsleistungsanforderungen berücksichtigen.
ER312 ist die zweite Wahl für Verbindungen mit unbekannter Weichstahlzusammensetzung oder höherem Kohlenstoffgehalt. Die Sorte 312 hat einen noch höheren Ferritgehalt als 309L, was ihr eine größere Beständigkeit gegen Heißrissbildung in Szenarien mit hoher Verdünnung verleiht. Es ist teurer und weniger weit verbreitet als 309L, was es zur richtigen Wahl macht, wenn die Chemie des Grundmaterials ungewiss ist, und nicht zur routinemäßigen ersten Wahl.
Was Sie nicht verwenden dürfen: Weichstahlfüller (ER70S-6-Draht oder gleichwertig). Weichstahlfüller auf einer Verbindung von Edelstahl zu Weichstahl erzeugt eine Schweißablagerung, die an der Verbindungslinie rostet. Die rostfreie Seite ist in Ordnung; die Schweißnaht selbst korrodiert. Standard-Edelstahlfüller (ER308L, der gleiche Werkstoff für Edelstahl 304 bis 304) ist ebenfalls ungeeignet – ihm fehlt der erhöhte Legierungsgehalt, der erforderlich ist, um die Verdünnung mit dem Kohlenstoffstahl zu überstehen, und es kann zu einer Schweißnaht mit unzureichender Korrosionsbeständigkeit auf der Edelstahlseite kommen.
Schweißprozesse: WIG-, MIG- und Oxy-Acetylen-Optionen
Für Verbindungen von Edelstahl zu Weichstahl werden üblicherweise drei Verfahren verwendet, von denen jedes ein eigenes Vorteilsprofil aufweist.
WIG (WIG) ist das bevorzugte Verfahren für Präzisionsarbeiten, dünnwandiges Material (unter 3 mm) und Anwendungen, bei denen es auf das Aussehen der Schweißnaht ankommt – Gastronomiegeräte, Architekturpaneele und sichtbare Strukturverbindungen. WIG bietet dem Bediener die größte Kontrolle über die Wärmezufuhr, die Pfützengröße und die Füllstoffzugaberate. Das Argon-Schutzgas (100 % Argon für rostfreie Arbeiten) erzeugt eine saubere Schweißnaht mit minimalen Spritzern und ohne Schlacke. Der Kompromiss besteht in der Geschwindigkeit und den erforderlichen Fähigkeiten: WIG erfordert die gleichzeitige Steuerung von Stromstärke, Brennerwinkel, Bewegungsgeschwindigkeit und Füllstoffzugabe, was es für Umgebungen mit hoher Produktion und für Bediener ungeeignet macht, die sich mit dem Prozess nicht auskennen.
MIG (GMAW) mit ER309L-Draht ist die Produktionswahl für strukturelle und schwere Fertigungsarbeiten. MIG ist schneller als WIG, einfacher zu erlernen und eignet sich zur effizienten Bearbeitung dickerer Materialabschnitte. Das Schutzgas für MIG-Arbeiten von Edelstahl bis Weichstahl ist typischerweise eine Mischung mit hohem Argongehalt (98 % Ar / 2 % CO₂ oder eine Trimix aus Argon, Helium und CO₂); Standardmäßige Schutzgase aus Weichstahl mit hohem CO₂-Gehalt oxidieren die rostfreie Seite und verschlechtern die Korrosionsbeständigkeit in der Schweißzone.
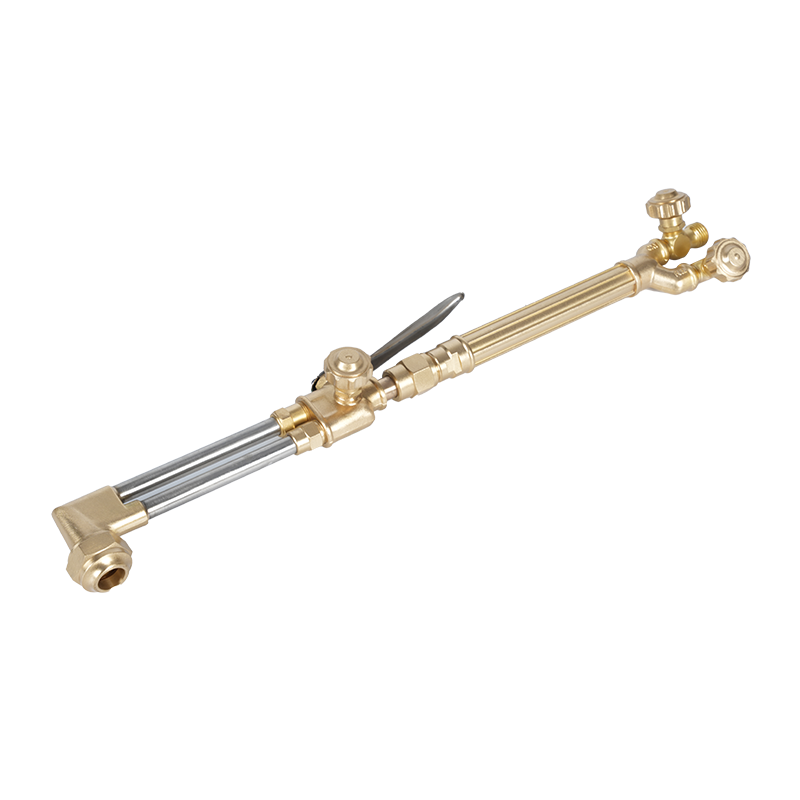
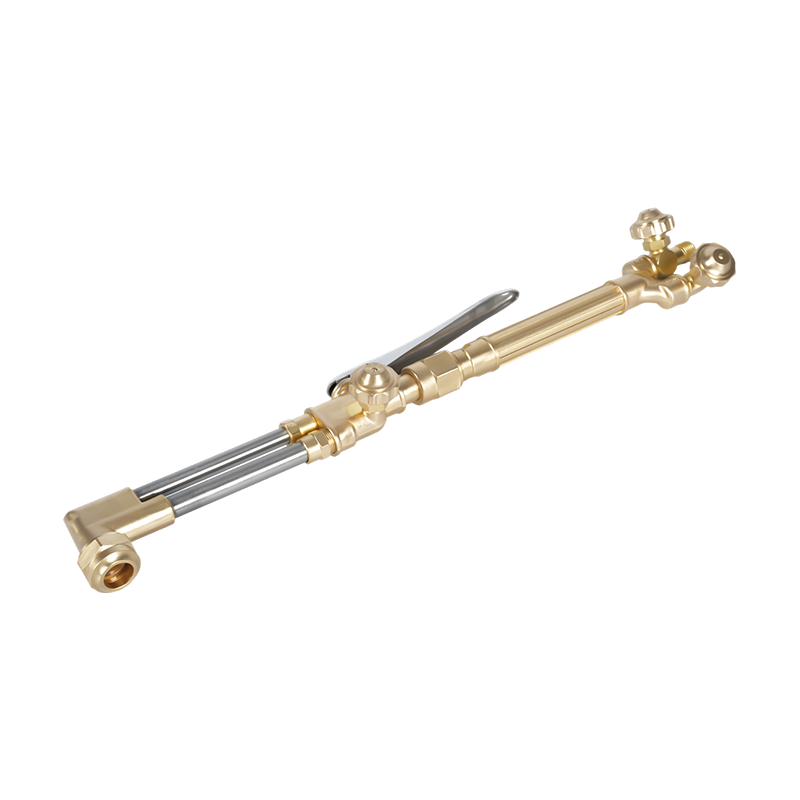
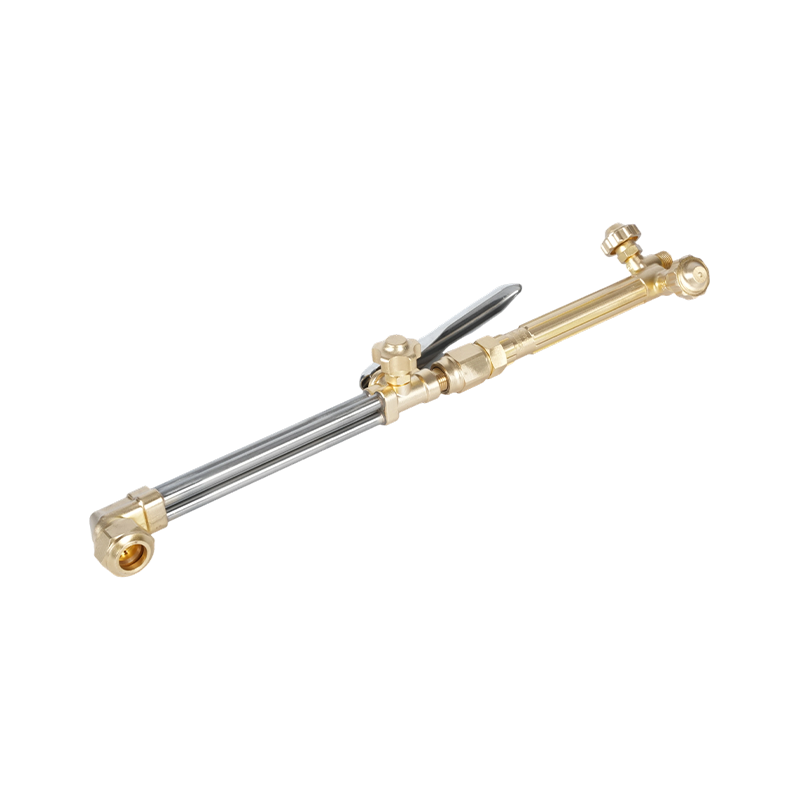
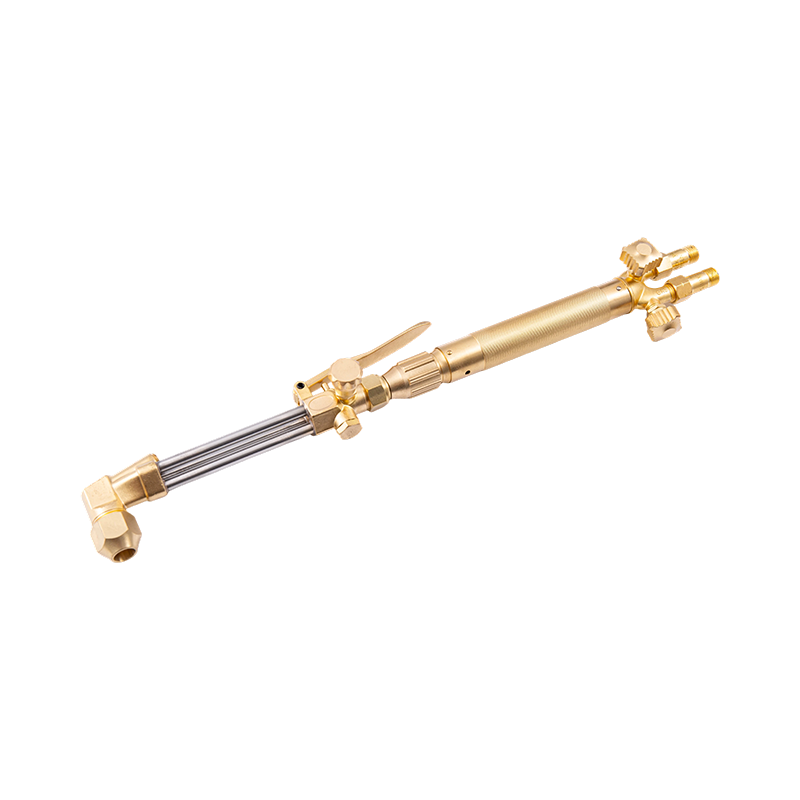
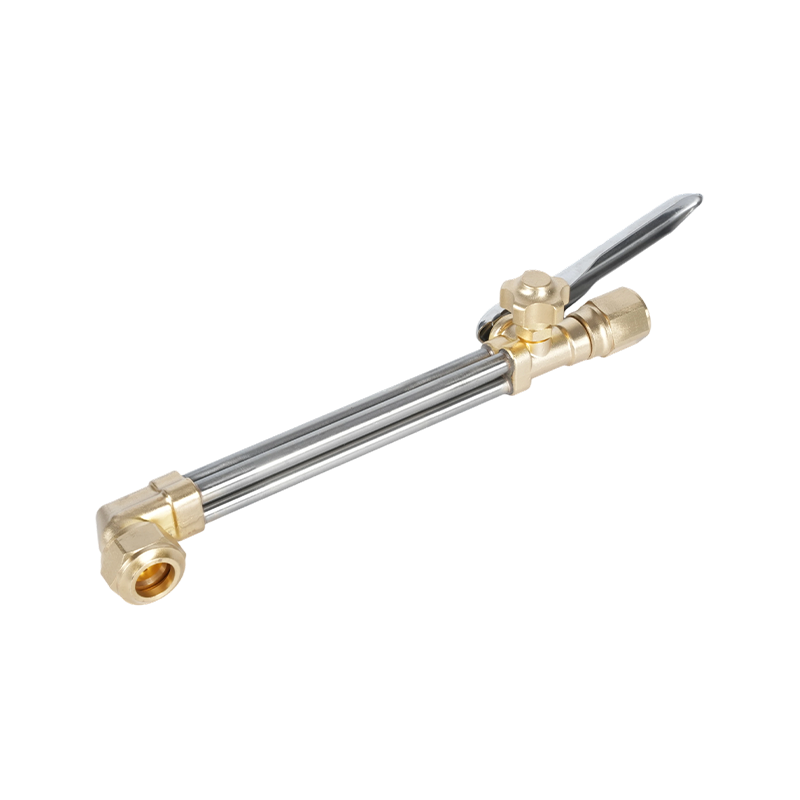
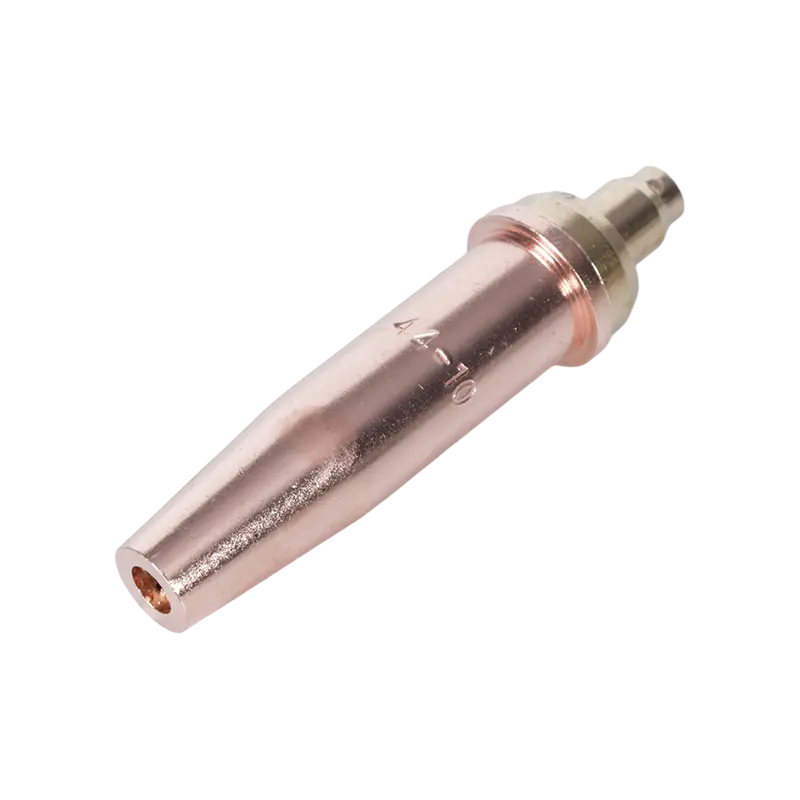
Autogenschweißen eignet sich für Arbeiten an dünnen Blechen und kleinen Querschnitten, bei denen keine WIG-Ausrüstung verfügbar ist. Der Prozess erfordert ein sorgfältiges Wärmemanagement, da die offene Flamme die Wärme weniger präzise abgibt als ein Lichtbogen, wodurch es leichter zu einer Überhitzung der Edelstahlseite kommt. Eine neutrale Flamme – Sauerstoff-zu-Acetylen-Verhältnis von etwa 1:1 – ist zwingend erforderlich; Eine oxidierende Flamme greift die Chromoxidschicht auf dem Edelstahl an und führt zu Porosität. A Kleiner Autogen-Schweiß- und Wärmebrenner für Präzisionsarbeiten gibt dem Bediener die feine Flammenkontrolle, die für dünne Verbindungen aus unterschiedlichen Metallen erforderlich ist, während die Tragbarer Gasschweiß- und Wärmebrenner für den Einsatz vor Ort erweitert diese Fähigkeit auf Reparaturen vor Ort und die Fertigung vor Ort, wo keine Lichtbogenausrüstung verfügbar ist. Für die Schweißspitzen selbst: Hochleistungs-Acetylen-Schweißbrennerspitzen Bewältigen Sie dabei schwerere Abschnittsarbeiten Leichte Acetylen-Schweißbrennerspitzen eignen sich für dünnere Blechanwendungen, bei denen die Wärmekontrolle Priorität hat.
| Prozess | Am besten für | Füller | Fähigkeitsniveau | Wärmekontrolle |
|---|---|---|---|---|
| WIG (WIG) | Dünnes Blech, Präzision, sichtbare Verbindungen | ER309L-Stab | Fortgeschritten | Ausgezeichnet |
| MIG (GMAW) | Strukturelle, schwere Fertigung, Produktion | ER309L-Draht | Mittelstufe | Gut |
| Oxy-Acetylen | Dünnblech, Feldreparatur, Standorte ohne Strom | 309L-Stab | Mittelstufe | Mäßig |
Wärmekontrolle und Verformungsmanagement
Das Wärmemanagement beim Schweißen von Edelstahl auf Weichstahl ist anspruchsvoller als beim Schweißen desselben Materials, da beide Seiten unterschiedlich schnell auf Wärme reagieren. Das Ziel besteht darin, genügend Wärme zu liefern, um eine Verschmelzung zu erreichen, ohne dass die rostfreie Seite lange genug bei hoher Temperatur verweilen kann, sodass es zu Sensibilisierung oder übermäßiger Verformung kommt.
Mehrere Techniken gehen direkt darauf ein. Backstep-Schweißen Durch das Verlegen kurzer Schweißnahtabschnitte entgegen der Gesamtrichtung wird die Wärme gleichmäßiger entlang der Verbindung verteilt als beim kontinuierlichen Vorwärtsschweißen, wodurch die Wärmekonzentration verringert wird, die zum Verziehen des Edelstahls führt. Intermittierendes Erhitzen Dies ist insbesondere für die Arbeit mit Autogen-Acetylen relevant und bedeutet, dass man Wärme anwendet, eine Pause einlegt, damit die rostfreie Seite einen Teil ihrer Temperatur verliert, und dann fortfährt. Dadurch wird verhindert, dass der Edelstahl Hitze über seine Verformungsgrenze hinaus ansammelt.
Klemmen und Fixieren sind bei längeren Verbindungen nicht optional. Da sich die rostfreie Seite stärker ausdehnt und langsamer abkühlt, wird eine nicht fixierte Verbindung mit fortschreitendem Schweißen ziehen und sich verdrehen. Durch regelmäßiges Heften vor dem Verlegen vollständiger Sicken und das Befestigen der Baugruppe an einer flachen Befestigungsplatte oder einem stabilen Träger bleibt die Verbindung auch bei thermischen Belastungen ausgerichtet. Verwenden Sie auf der rostfreien Seite spezielle Drahtbürsten für rostfreien Stahl und auf der anderen Seite spezielle Weichstahlbürsten. Durch die Kreuzkontamination von Kohlenstoffstahlpartikeln in der rostfreien Oberfläche entstehen Rostflecken, die sich mit der Zeit zu Korrosionsgruben entwickeln.
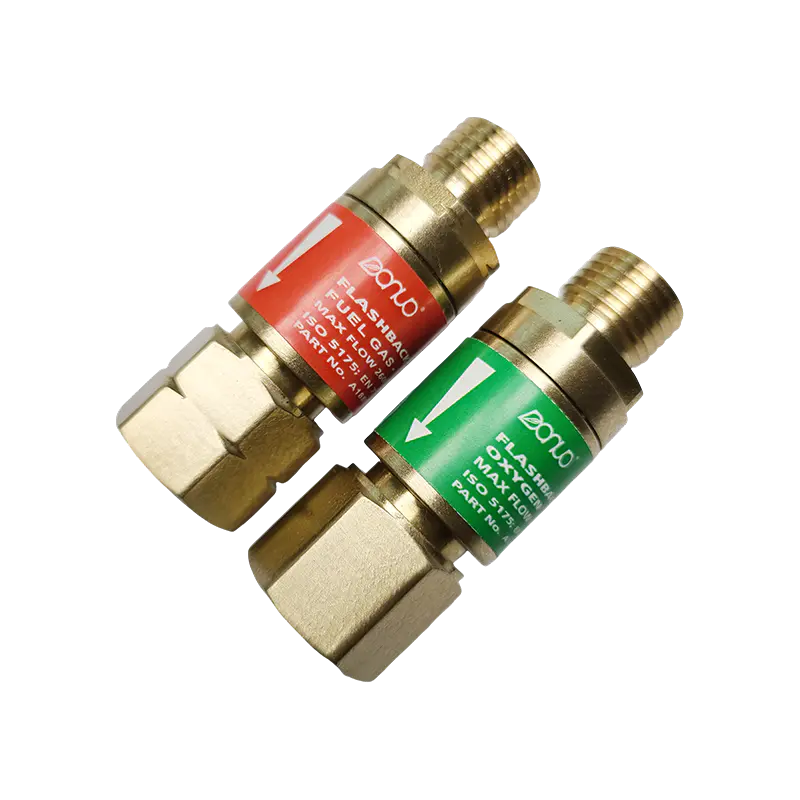
Wenn Sie mehrere Schweißdurchgänge durchführen, lassen Sie die Verbindung zwischen den Durchgängen abkühlen. Das Stapeln von Heißdurchgängen an Heißdurchgängen an einer Edelstahl-zu-Flussstahl-Verbindung erhöht die Wärmezufuhr und birgt das Risiko, dass sowohl eine Sensibilisierung des Edelstahls als auch ein übermäßiges Kornwachstum in der Wärmeeinflusszone von Weichstahl entstehen. Die Acetylen-Flashback-Schutz für Schweißsicherheit sollte am Brennereinlass bei jeder Autogen-Acetylen-Anlage angebracht werden, die für längere Schweißvorgänge verwendet wird, bei denen wiederholte Heizzyklen zu Druckschwankungen führen können, die Flammenrückschläge auslösen können.
Nachbehandlung: Die Verbindung langfristig schützen
Eine strukturell einwandfreie Schweißnaht zwischen Edelstahl und Weichstahl ist nur die halbe Arbeit. Bleibt die Verbindung unbehandelt, wird sie durch Korrosion versagen, lange bevor sie mechanisch versagt – da die beiden Metalle, die in elektrischem Kontakt mit der vorhandenen Feuchtigkeit stehen, eine galvanische Zelle bilden, die den Rost auf der Weichstahlseite beschleunigt.
Galvanische Korrosion tritt auf, weil Edelstahl elektrochemisch edler ist als Weichstahl. In Gegenwart eines Elektrolyten (Feuchtigkeit, Nässe, Salzwasser) fungiert der Weichstahl als Opferanode und korrodiert schneller als isoliert. Je aggressiver die Umgebung ist, desto schneller läuft dieser Prozess ab. Bei trockenen Innenanwendungen sind galvanische Effekte minimal. In Außen-, Meeres- oder Umgebungen mit hoher Luftfeuchtigkeit benötigt das Gelenk einen aktiven Schutz.
Auf der rostfreien Seite Passivierung – Behandlung mit Salpeter- oder Zitronensäure gemäß ASTM A967 – stellt die durch Schweißhitze zerstörte Chromoxidschicht wieder her und bringt die rostfreie Oberfläche wieder auf ihr vorgesehenes Korrosionsbeständigkeitsniveau. Dieser Schritt gehört zur Standardpraxis bei der Herstellung von rostfreiem Edelstahl in der Lebensmittelindustrie sowie in der Pharma- und Schifffahrtsbranche und sollte nicht übersprungen werden, wenn die rostfreie Oberfläche korrosiven Stoffen ausgesetzt ist.
Auf der Weichstahlseite Versiegelung und Beschichtung sind die primären Abwehrmechanismen. Farbe, Epoxidgrundierung oder zinkhaltige Grundierung, die auf die Weichstahlseite aufgetragen wird, unterbricht den Feuchtigkeitspfad, der galvanische Korrosion fördert. Für Tauch- oder Marineanwendungen sorgt eine mit der Weichstahlseite verbundene Zink-Opferanode für elektrochemischen Schutz, indem sie vorzugsweise anstelle des Stahls korrodiert. Das Abdichten des Schweißnahtübergangs mit einem geeigneten Dichtmittel verhindert das Eindringen von Feuchtigkeit an der Verbindungslinie selbst – oft die empfindlichste Stelle, an der Spaltkorrosion beginnen kann, selbst wenn die umgebenden Oberflächen beschichtet sind.
Bei der Ausführung mit dem richtigen Schweißzusatzwerkstoff, kontrollierter Wärmezufuhr und ordnungsgemäßer Nachbehandlung nach dem Schweißen entspricht eine Verbindung zwischen Edelstahl und Weichstahl der Lebensdauer der umgebenden Struktur. Das Überspringen eines dieser Schritte verkürzt die Lebensdauer messbar – weshalb die kurze Antwort („Ja, das können Sie“) nur dann sinnvoll ist, wenn der gesamte Prozess dahinter steht.