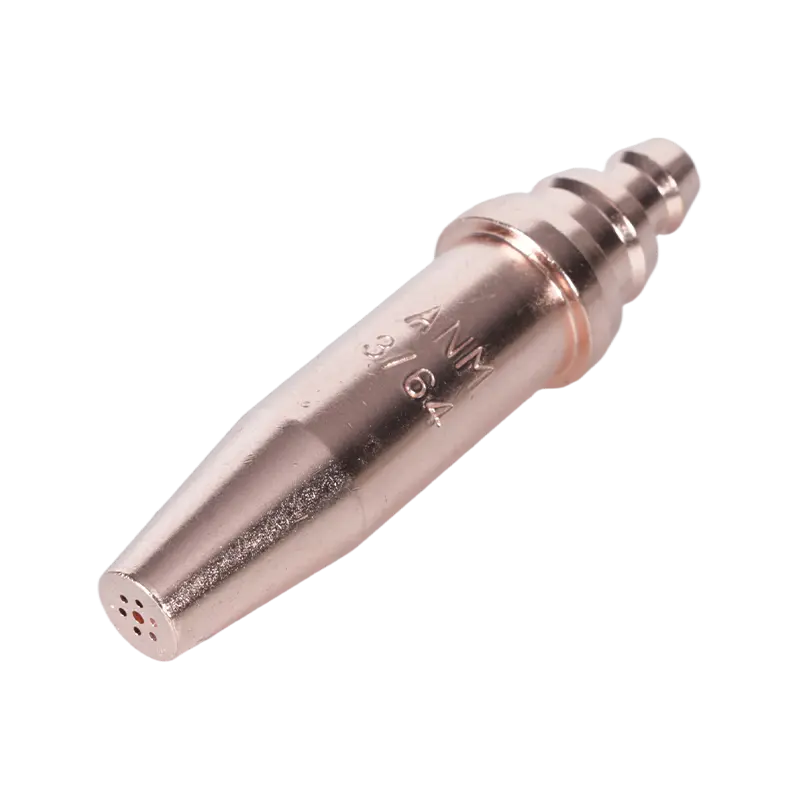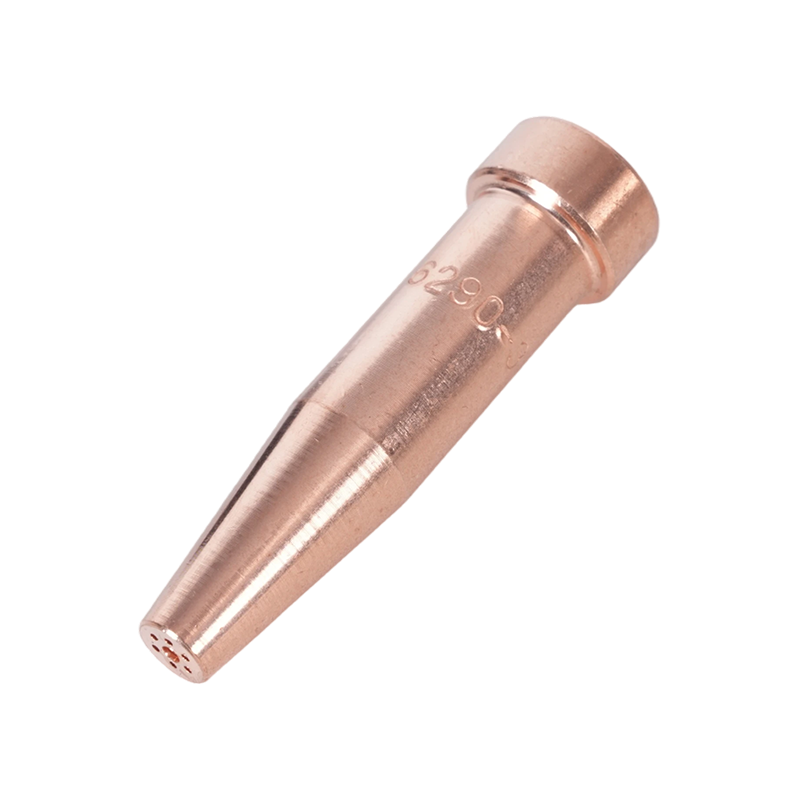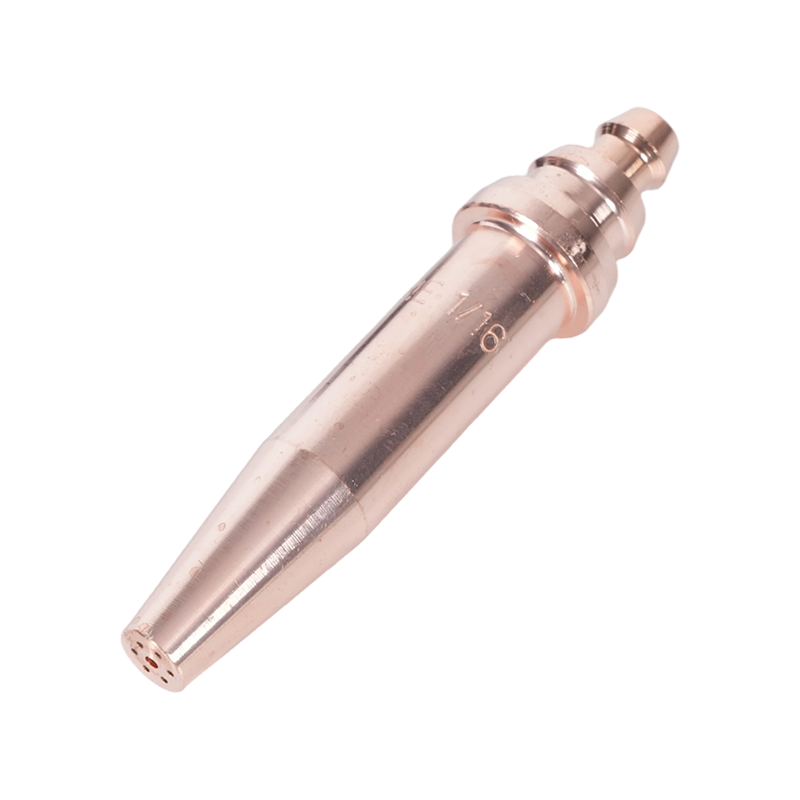
Was Oxy-Acetylen-Spitzen von anderen Kraftstoffspitzen unterscheidet
Nicht alle Schneidbrennerspitzen sind austauschbar, und der Unterschied beginnt beim Brenngas. Sauerstoff-Acetylen-Spitzen sind auf die einzigartigen Verbrennungseigenschaften von Acetylen ausgelegt: Es brennt heißer als jedes andere im Handel erhältliche Brenngas und erreicht am Innenkegel Flammentemperaturen von etwa 3.500 °C (6.332 °F). Diese Wärmeleistung ermöglicht es Acetylen, Metall schneller als Propan, Erdgas oder Propylen auf den Zündpunkt für das Sauerstoffschneiden vorzuwärmen. Aus diesem Grund bleibt Autogenacetylen trotz der Konkurrenz durch alternative Kraftstoffsysteme die vorherrschende Wahl für das Schneiden von Baustahl und die Präzisionsmetallfertigung.
Das Design der Spitze spiegelt dies wider: Acetylenspitzen verwenden typischerweise einen Schneidstrahl mit einer einzigen Öffnung, der von mehreren Vorwärmanschlüssen umgeben ist, die alle in einem Kupferkörper integriert sind. Die Vorwärmanschlüsse und der Schneidsauerstoffkanal sind speziell auf die Verbrennungsgeschwindigkeit und Druckkurve von Acetylen kalibriert. Die Verwendung einer Acetylenspitze mit einem langsamer brennenden Brennstoff wie Propan führt zu einer unausgeglichenen Flamme, Kohlenstoffablagerungen und einer unvorhersehbaren Schneidleistung. Umgekehrt kann eine Propanspitze bei einer Acetylenanlage nicht die Vorheizintensität liefern, zu der der Kraftstoff in der Lage ist. Die Anpassung des Trinkgeldes an den Kraftstoff ist nicht optional. Für einen geprüften Komplettes Sortiment an Acetylen-Schneidbrennerspitzen Da die Profile Standard-, Hochleistungs- und Spezialprofile abdecken, sollte die Auswahl immer anhand der Herstellerserie Ihres Brennergriffs erfolgen, um einen gasdichten Sitz und Nenndruckkompatibilität sicherzustellen.
Ein zusätzlicher Faktor, der nur für Acetylen gilt: die 1/7-Regel. Acetylenflaschen dürfen niemals mit einer Rate von mehr als einem Siebtel des Gesamtinhalts der Flasche pro Stunde entnommen werden. Spitzen mit hohem Durchfluss können bei großen Schneidarbeiten dazu führen, dass die Abzugsraten diesen Schwellenwert überschreiten, wodurch Aceton (der Stabilisator) in den Gasstrom gelangt – eine ernsthafte Gefahr für Sicherheit und Ausrüstung. Die Auswahl der Düsengröße ist daher auch eine Entscheidung des Zylindermanagements bei Hochleistungsarbeiten.
Einteiliges vs. zweiteiliges Spitzendesign: Welches benötigen Sie?
Wenn Sie einen Lieferanten für Industrieschweißen durchsuchen, werden Sie im Regal zwei unterschiedliche Spitzenkonstruktionen finden. Wenn Sie verstehen, was sie trennt, bestimmen Sie, welches Teil in Ihre Fackel gehört.
A einteilige Spitze wird aus einem einzigen Kupferbarren gefertigt. Der schneidende Sauerstoffkanal verläuft durch die Mitte; Die Vorwärmöffnungen umgeben es und sind alle in den gleichen Körper eingegossen. Diese Konstruktion verleiht der Spitze enge Maßtoleranzen – die Gasdurchgänge sind vom Moment der Herstellung an präzise und konsistent. Einteilige Spitzen sind der Standard für Autogen-Acetylen-Arbeiten, da die hohe Flammentemperatur und der relativ hohe Druck von Acetylen gut an die Wärmeleitfähigkeit von massivem Kupfer angepasst sind. Die Spitze leitet Wärme effizient ab, verhindert Rückschläge und behält ihre Kalibrierung über viele Betriebsstunden bei, wenn sie ordnungsgemäß gewartet wird.
A zweiteilige Spitze besteht aus einer äußeren Kupferhülle und einem separaten Innenelement, wodurch eine Reihe von Vorheizflammenrillen zwischen den beiden Komponenten entsteht. Dieses Design wurde speziell für langsamer brennende Brennstoffe – Propan, Erdgas, Propylen und MAPP – entwickelt, die einen längeren Vorheizpfad der Flamme und eine längere Mischzeit erfordern, bevor das Gas aus der Spitzenfläche austritt. Das Rillendesign vergrößert die Kontaktfläche zwischen Gas und vorgemischtem Sauerstoff und gleicht die niedrigere Flammentemperatur dieser Brennstoffe durch eine Erweiterung der Verbrennungszone aus. Zweiteilige Spitzen bei Acetylen führen zu übermäßiger Fehlzündung, da der Kraftstoff verbrennt, bevor das Mischen erforderlich ist; Einteilige Spitzen für Propan entziehen der Flamme die erforderliche Mischgeometrie.
Die praktische Regel: Wenn Ihre Anlage Acetylen verbrennt, verwenden Sie einteilige Spitzen. Wenn Sie Propan, Erdgas oder Propylen durch ein Autogensystem leiten, verwenden Sie zweiteilige Düsen, die für diesen Kraftstoff ausgelegt sind. Gehen Sie niemals davon aus, dass Spitzen mit verschiedenen Brennstoffarten kompatibel sind, auch wenn Gewinde und Sitz scheinbar zum Brennerkörper passen.
Spitzengröße und Öffnung: Passend zur Metalldicke
Die Spitzengröße beim Autogenschneiden wird durch eine Hauptvariable bestimmt: die Dicke des zu schneidenden Metalls. Die Größenzahl – die bei den meisten Herstellersystemen von 000 (kleinste) bis 8 (größte) reicht – entspricht dem Durchmesser der Schneidsauerstofföffnung in der Mitte der Spitze. Dies ist das Loch, das den Hochdruck-Sauerstoffstrahl liefert, der den eigentlichen Schnitt ausführt; Die ihn umgebenden Vorwärmöffnungen bringen den Stahl lediglich auf Zündtemperatur. Die Spitzengröße wird immer auf der Grundlage des Durchmessers der Schneidsauerstofföffnung ausgewählt, nicht der Größe des Vorwärmlochs.
| Spitzengröße | Metalldicke | Schneiden von O₂ (PSI) | Acetylen (PSI) | Reisegeschwindigkeit (IPM) |
|---|---|---|---|---|
| 000 | Bis zu 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Variiert |
Ein kritischer Punkt, den Betreiber oft übersehen: Die Größe der Spitzen ist nicht herstellerübergreifend standardisiert . Eine Spitze der Größe 2 einer Marke kann einen anderen Öffnungsdurchmesser haben als eine Spitze der Größe 2 einer anderen Marke. Vergleichen Sie immer die Spitzentabelle Ihres Brennerherstellers mit Querverweisen und gehen Sie nicht von numerischen Äquivalenzen zwischen den Marken aus. Für schwere Strukturanwendungen, die gleichmäßige Schnitte mit hoher Leistung erfordern, ist die Hochleistungs-Handbrennerspitze aus Acetylen für anspruchsvolle Schnitte Die Öffnungsgeometrie und der Kupfergrad sind so konzipiert, dass sie einen Hochdruck-Sauerstofffluss ohne vorzeitige Erosion des Schneidkanals aufrechterhalten.
Ein zu vermeidender Größenfehler: Wählen Sie eine übergroße Spitze, um „mehr Wärme zu bekommen“. Eine Spitze, die zu groß für das zu schneidende Material ist, liefert mehr Vorwärme als nötig, oxidiert die Schnittfugenkanten, erhöht den Kraftstoffverbrauch und erhöht das Risiko einer Rückzündung, wenn die reduzierte Gasgeschwindigkeit unter die Ausbreitungsgeschwindigkeit der Flamme fällt. Die richtige Anpassung der Spitze an das Material ist effizienter und führt zu einer saubereren, schmaleren Schnittfuge.
Schneiden, Fugenhobeln und Erhitzen: Drei Spitzentypen erklärt
Der Spitzentyp – unabhängig von der Spitzengröße – bestimmt, was der Brenner tatsächlich mit dem Metall macht. Oxy-Acetylen-Systeme verwenden drei funktionell unterschiedliche Spitzenkonfigurationen. Eine Verwechslung führt zu schlechten Ergebnissen und potenziellen Sicherheitsrisiken.
Tipps zum Schneiden sind die Standardkonfiguration: ein mittig schneidender Sauerstoffstrahl, umgeben von vier bis sechs symmetrisch um ihn herum angeordneten Vorwärmöffnungen. Die Vorwärmflamme bringt die Stahloberfläche auf ihre Zündtemperatur (ca. 870 °C / 1.600 °F für Weichstahl). An diesem Punkt leitet das Öffnen des Schneidsauerstoffhebels einen Hochdruckstrom, der oxidiert und das geschmolzene Metall nach unten durch die Schnittfuge ausstößt. Diese Spitzen sind für saubere Durchgangsschnitte in Weichstahl und niedriglegierten Stählen konzipiert. Sie eignen sich nicht für Edelstahl, Aluminium oder Gusseisen mit dem Standard-Autogenschneidverfahren – diese Materialien erfordern alternative Verfahren.
Tipps zum Fugenhobeln Verwenden Sie eine grundlegend andere Öffnungsgeometrie. Anstelle eines schmalen kreisförmigen Schneidstrahls erzeugt die Fugenhobelspitze einen breiten, fächerförmigen oder länglichen Sauerstoffstrahl, der dazu dient, Material von der Oberfläche zu entfernen, anstatt sie zu durchschneiden. Dadurch entsteht eine U-förmige Nut im Grundmetall – nützlich zum Entfernen von Schweißfehlern, zum Vorbereiten von Verbindungen für das erneute Schweißen und zum Entgraten von Blechkanten. Die Autogen-Fugenhobelspitzen für Materialabtragsarbeiten sind mit der länglichen Öffnungsgeometrie ausgestattet, die erforderlich ist, um bei der Fahrgeschwindigkeit des Bedieners eine stabile, kontrollierbare Fuge aufrechtzuerhalten. Die Verwendung einer Schneidplatte zum Fugenhobeln erzeugt eine raue, unregelmäßige Nut und beschädigt die Spitzenfläche schnell.
Heiztipps den schneidenden Sauerstoffkanal vollständig eliminieren. Sie liefern nur eine großvolumige Vorwärmflamme – keinen Schneidstrahl – und sind somit das richtige Werkzeug zum Entspannen, Biegen, Richten, Hartlöten und Vorwärmen dicker Schweißteile vor dem Lichtbogenschweißen. Die Heizspitzen für Autogen-Acetylen- und Propan-Brenner sind in Konfigurationen mit mehreren Anschlüssen erhältlich, um der Wärmeverteilung zu entsprechen, die für verschiedene Heizanwendungen erforderlich ist – von der schmalen konzentrierten Erwärmung für Biegevorgänge bis zur großflächigen Erwärmung zur Spannungsentlastung bei großen Fertigungen.
Druckeinstellungen nach Spitzengröße
Die richtige Einstellung des Gasdrucks ist ebenso wichtig wie die Auswahl der richtigen Spitze – eine zu geringe Druckeinstellung führt zu einem schwachen, oxidierenden Schnitt; Eine zu große Einstellung verschwendet Gas, verbreitert die Schnittfuge und kann Turbulenzen im Schneidstrahl verursachen, die die Schnittfläche aufrauen.
Der allgemeine Rahmen: Der Sauerstoffdruck skaliert mit der Spitzengröße und der Materialdicke, während der Acetylendruck unabhängig von der Spitzengröße in einem engen Bereich bleibt. Der Acetylendruck sollte am Regler niemals 15 PSI überschreiten – oberhalb dieses Grenzwerts wird das Gas instabil und die Explosionsgefahr steigt erheblich. Bei den meisten Produktionsschneidarbeiten wird Acetylen je nach Spitzengröße mit einem Druck von 3 bis 10 PSI betrieben, wobei die größeren Spitzengrößen am oberen Ende liegen.
Sauerstoff wirkt in einem viel größeren Bereich. Spitzen aus dünnem Material (000–0) werden normalerweise mit 20–35 PSI Schneidsauerstoff betrieben; Mittelklasse-Spitzen (1–2) verwenden üblicherweise 30–45 PSI; Spitzen mit großem Durchmesser für Plattenarbeiten (3–5) erfordern möglicherweise 40–60 PSI oder mehr. Der Vorheizsauerstoff – bei dem die Brennerkonstruktion die Vorheiz- und Schneidsauerstoffversorgung voneinander trennt – ist niedriger eingestellt als der Schneidsauerstoff, normalerweise 3–17 PSI, abhängig von der Spitzengröße. Für die maßgebliche Druckreferenz, aufgeschlüsselt nach Spitzengröße, Öffnungsdurchmesser und Schnittgeschwindigkeit, gilt: Harris-Schneidbrenner-Spitzentabelle mit Auswahl der Spitzengröße, Druckeinstellungen und Referenz zur Schnittqualität Bietet herstellerspezifische Daten, die für die meisten Standardspitzenserien anwendbar sind.
Stellen Sie den Druck immer bei geöffneten Brennerventilen und strömendem Gas ein – nicht bei geschlossenen Ventilen. Statische Druckwerte sind für die Einstellung des Arbeitsdrucks bedeutungslos; Der Förderdruck des Reglers sinkt während des Durchflusses, und dieser Arbeitsdruck bestimmt die Flammenqualität an der Spitze.
Wartung, Reinigung und Zeitpunkt des Austauschs der Spitze
Eine verunreinigte oder beschädigte Spitze ist die häufigste Ursache für eine schlechte Schnittqualität, die der Bediener fälschlicherweise auf den Gasdruck oder die Technik zurückführt. Die Wartung der Spitzen ist einfach, erfordert jedoch die richtigen Werkzeuge und konsequente Übung.
Kohlenstoffansammlung in den Vorwärmanschlüssen ist das häufigste Problem. Spritzer aus dem Schneidprozess, kombiniert mit leicht brennstoffreichen Flammeneinstellungen, lagern Kohlenstoff in den Öffnungen und auf der Spitzenfläche ab. Dies schränkt den Gasfluss ein, verzerrt das Vorheizflammenmuster und führt dazu, dass die Flamme unvorhersehbar ansteigt oder erlischt. Reinigen Sie die Vorwärmanschlüsse mit einem Spitzenreiniger, der auf den Durchmesser des Anschlusses abgestimmt ist – nicht mit einem Bohrer, der Kupfer entfernt und die Öffnung vergrößert. Der Schneidsauerstoffkanal sollte mit einem glatten Draht gereinigt werden, der ohne Zwang passt; Jede Vergrößerung der Schneidöffnung verändert die Durchflusseigenschaften, für die die Spitze kalibriert wurde.
Zustand der Spitzenfläche ist gleichermaßen wichtig. Für eine gasdichte Abdichtung muss die Sitzfläche der Spitze – dort, wo sie auf den Brennerkopf trifft – sauber und unbeschädigt sein. Eine am Sitz undichte Spitze führt zu unregelmäßigem Flammenverhalten und stellt eine Brandgefahr dar. Wenn die Spitzenfläche durch einen Flammenrückschlag Erosion, Lochfraß oder Rückbrandschäden aufweist, sollte die Spitze ersetzt und nicht nachgeschliffen werden. Das Nachschleifen verändert die Geometrie der Vorwärmöffnung und wird für Präzisionsschneidarbeiten nicht empfohlen.
Der Flammenrückschlag, bei dem die Flamme zurück in den Brennerkörper wandert, ist das schwerwiegendste Sicherheitsereignis im Zusammenhang mit der Spitze. Es erzeugt ein zischendes oder quietschendes Geräusch, eine sichtbare Flamme am Brennerkopf und eine schnelle Überhitzung des Griffs. Tritt ein Flammenrückschlag auf, schließen Sie sofort beide Brennerventile und anschließend die Flaschenventile. Überprüfen Sie die Spitze, den Brennerkörper und die Schläuche, bevor Sie erneut zünden. Eine ordnungsgemäße Passform Sauerstoff-Acetylen-Flashback-Schutz zum Schutz des Brenners Die an den Brennereinlässen installierten Brenner enthalten einen Flammenrückschlag und löschen ihn, bevor er die Schläuche oder Zylinder erreicht – eine wesentliche Sicherheitskomponente bei jeder Autogen-Acetylen-Anlage, die in der Nähe ihrer Auslegungsgrenzen betrieben wird.