Die zwei Rollen, die jedes Schneidgas spielt
Jede Gasschneidflamme basiert auf einer Partnerschaft zwischen zwei separaten Gasströmen, die zwei unterschiedliche Aufgaben erfüllen, und nicht mit einem Allzweckgas. Ein Brenngas vermischt sich mit einem kleinen Sauerstoffstrom, um die Vorwärmflamme zu erzeugen, die das Metall auf seine Zündtemperatur erhöht. Sobald diese Temperatur erreicht ist, schießt ein viel größerer, separater Strom reinen Sauerstoffs durch die Mitte der Spitze, reagiert mit dem heißen Metall, oxidiert und bläst die geschmolzene Schlacke aus dem Schnitt.
Die Verwechslung dieser beiden Rollen ist die Ursache für die meisten Einrichtungsfehler. Das Hinzufügen von mehr Brenngas führt nicht zu einem schnelleren Schnitt – es verändert lediglich die Vorwärmung. Der eigentliche Schnitt erfolgt durch den Sauerstoffstrahl, dessen Reinheit und Durchflussrate entscheidend dafür sind, wie sauber und schnell der Schnitt erfolgt. Das Verständnis dieser Aufteilung ist der Ausgangspunkt für die sinnvolle und nicht gewohnheitsmäßige Auswahl von Gasen.
Brenngasoptionen: Acetylen, Propan, Erdgas, MAPP und Propylen
Fünf Brenngase decken die überwiegende Mehrheit der Autogen-Schneidarbeiten ab, und bei jedem wird die Flammentemperatur auf unterschiedliche Weise mit den Kosten und der Hundhabung verglichen.
Acetylen brennt heißer als alle Alternativen und erreicht in einer Sauerstoff-Acetylen-Flamme etwa 5.800–6.000 °F. Diese Wärme wird in einem engen, intensiven Kegel konzentriert, wodurch das Metall schneller als mit jedem underen Brenngas auf Schneidtemperatur vorgewärmt werden kann – der Grund dafür, dass es beim Schweißen, Hartlöten und Schneiden dicker Bleche, bei denen es auf die Einstechgeschwindigkeit ankommt, nach wie vor die Standardeinstellung ist. Der Kompromiss sind Kosten pro Kubikfuß und strengere Speicheranforderungen für Flaschen. A Tiefergehender Vergleich von Acetylen mit Propan zum Schneiden schlüsselt genau auf, wo sich dieser Kostenkompromiss auszahlt und wo nicht.
Propan and Erdgas Brennen Sie deutlich kühler, näher an 5.200 °F, und verteilen Sie die Hitze über eine breitere Flamme statt über den engen Kegel von Acetylen. Diese breitere Flamme ist tatsächlich von Vorteil beim Erhitzen großer Flächen oder beim Vorwärmen dicker Platten unter der Oberfläche. Was die meisten Geschäfte jedoch für Propan interessiert, ist nicht die Leistung, sondern die Wirtschaftlichkeit. Das Abfüllen von Propan ist kostengünstiger und seine Lagerungsvorschriften sind weniger restriktiv als die von Acetylen, weshalb Schrottplätze und Werkstätten, die stundenlang einen Brenner betreiben, oft auf Propan zurückgreifen.
MAPP-Gas (eine Mischung aus Methylacetylen und Propadien) sitzt dazwischen und erzeugt eine heißere Flamme als Propan bei etwa 2.976 °C mit einer Wärmeabgabe, die näher an der von Acetylen im Primärkegel liegt. Es kann auch bei höherem Druck als Acetylen betrieben werden, ohne dass die Gefahr besteht, dass es in explosive Komponenten zerfällt, was es zu einer praktikablen Option für das Unterwasserschneiden in tiefem Wasser macht – eine Nische, aber ein echter Vorteil, den die anderen Brenngase nicht haben.
Propylen , ein flüssiges Erdölgasprodukt, liegt bei der Flammentemperatur in der Nähe von MAPP, teilt jedoch die hohen Anforderungen an das Sauerstoff-zu-Brennstoff-Verhältnis von Propan, was bedeutet, dass es proportional mehr Sauerstofffluss benötigt, um effizient zu verbrennen. Dies ist eine weniger verbreitete Wahl, kommt aber in Geschäften vor, die auf ein bestimmtes Wärme-Kosten-Verhältnis optimieren, das Acetylen und Propan nicht ganz erreichen.
Keines dieser Brenngase ist allgemein die beste Wahl. Welche die richtige ist, hängt von der Blechdicke ab, davon, wie oft der Brenner läuft und ob in der Werkstatt mit der gleichen Gasversorgung auch geschweißt – und nicht nur geschnitten – wird.

Warum Sauerstoffreinheit alles verändert
Brenngas erhält die meiste Aufmerksamkeit, aber der Schneidsauerstoffstrom bestimmt tatsächlich die Schnittqualität und -geschwindigkeit. Eine Sauerstoffreinheit unter 99,5 % hat einen übergroßen Effekt: Ein Reinheitsabfall von nur 1 % verlangsamt typischerweise die Schnittgeschwindigkeit um etwa 25 % und erhöht den Gasverbrauch um einen ähnlichen Betrag, da Verunreinigungen die Oxidationsreaktion, die das eigentliche Schneiden ausführt, abschwächen.
Auch hier kommt es auf die Gestaltung von Düse und Spitze an, da eine schlecht gestaltete Spitze dazu führt, dass sich Umgebungsluft mit dem Sauerstoffstrom vermischt, bevor dieser das Metall erreicht, wodurch die Reinheit an der entscheidenden Stelle wirksam verringert wird. Dies ist einer der Gründe, warum Brennerspitzen keine Einheitskomponente sind – die Durchgangsgeometrie in einer gut gestalteten Spitze schützt den Sauerstoffstrom vor dieser Art der Verdünnung.
Passende Spitzen, Regler und Sicherheitsausrüstung für Ihr Gas
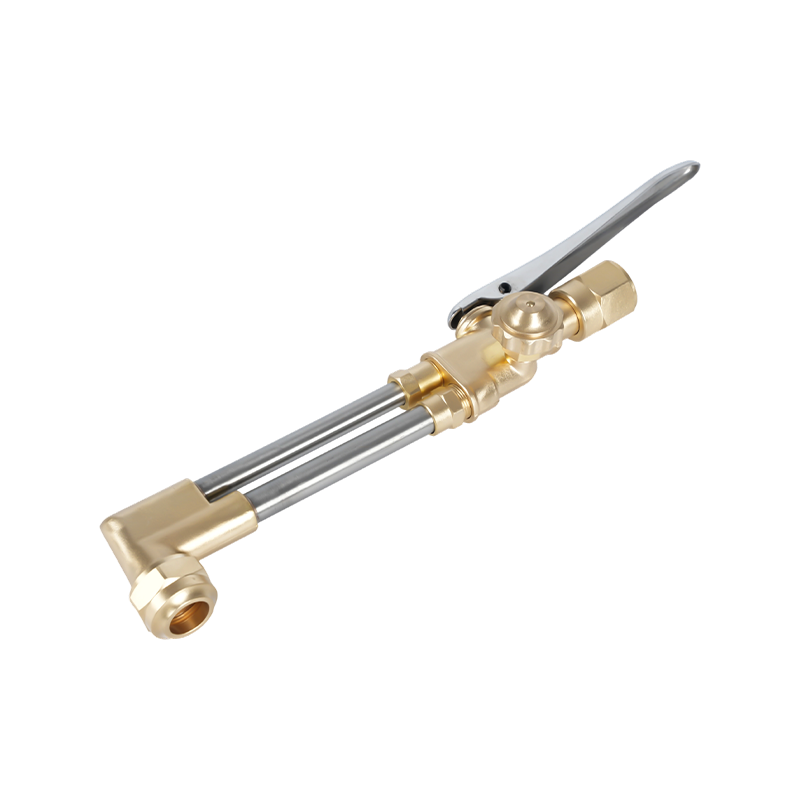
Jedes Teil der nachgeschalteten Ausrüstung eines Schneidbrenners ist um das spezifische Gas herum aufgebaut, das durch ihn fließt, und der Austausch von Brenngasen ohne Austausch der passenden Ausrüstung ist der Ausgangspunkt für die meisten Einrichtungsprobleme.
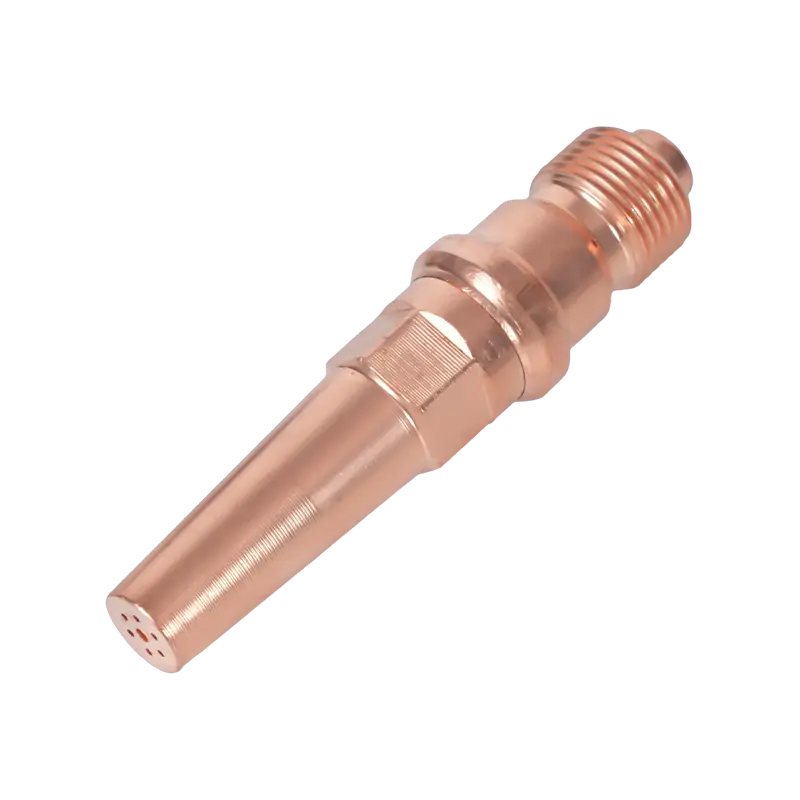
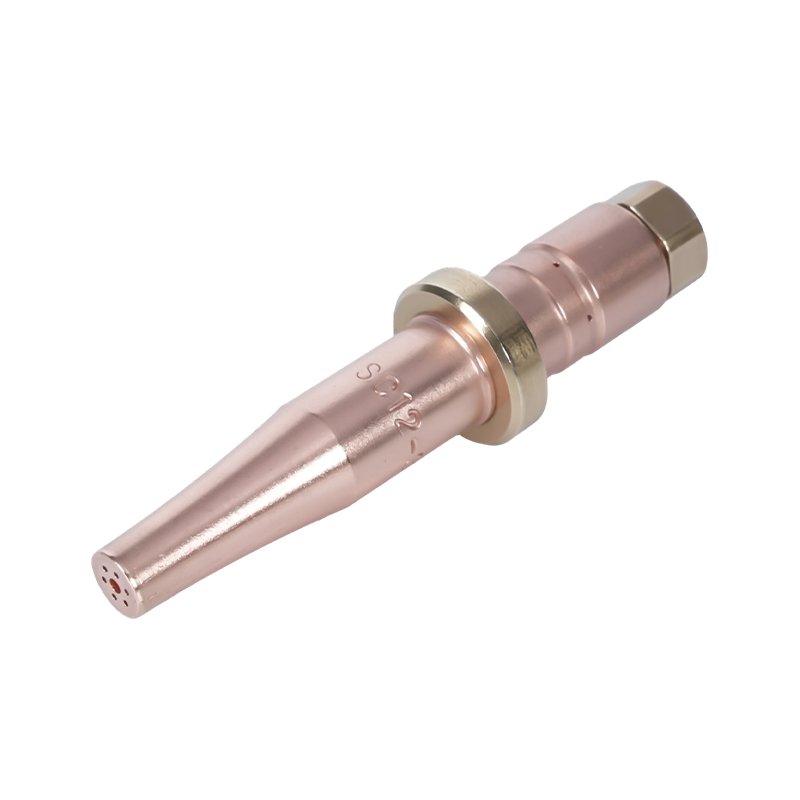
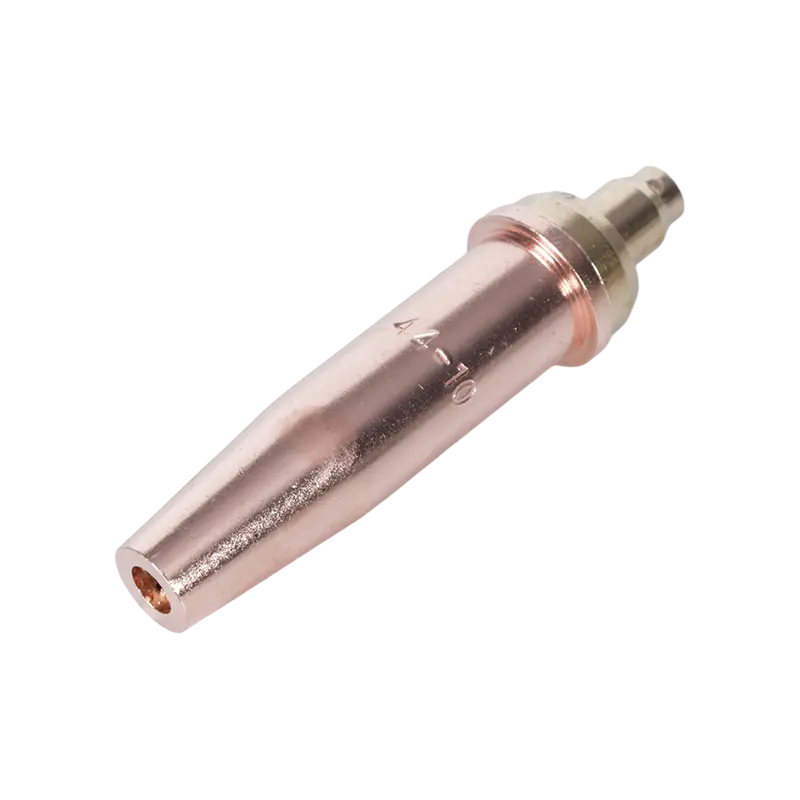
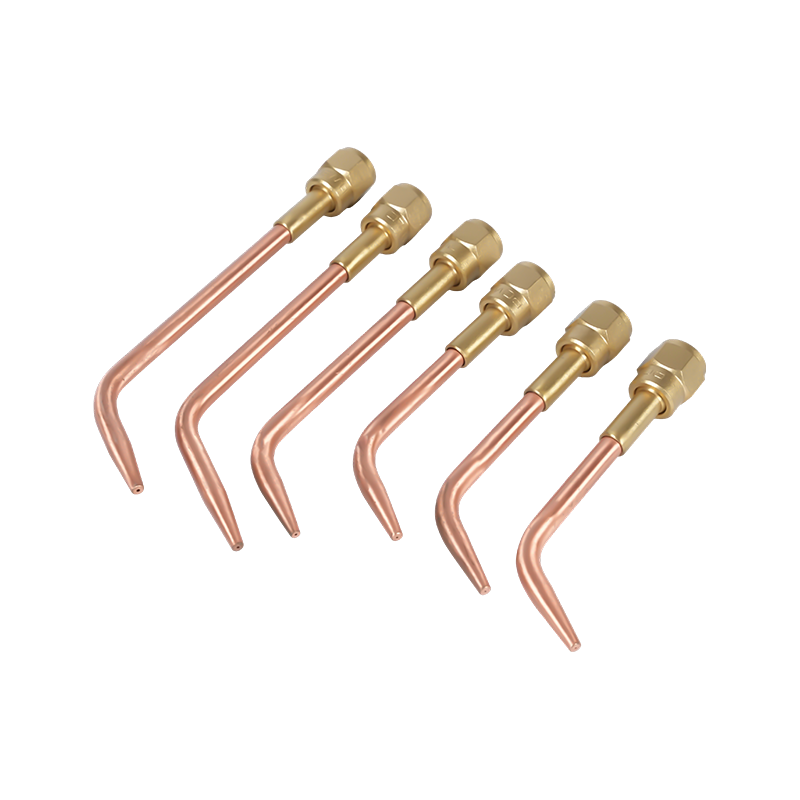
Fackelspitzen sind das deutlichste Beispiel. Acetylenspitzen verwenden ein Vormischdesign, bei dem Kraftstoff und Sauerstoff in der Spitze gemischt werden, bevor die Flamme durch eng beieinander liegende Öffnungen austritt. Propan- und Erdgasspitzen verwenden stattdessen ein Postmix-Design, bei dem die Gase direkt außerhalb der Spitzenfläche durch einen breiteren Sitz gemischt werden, da diese Gase im Verhältnis zum Kraftstoff ein größeres Sauerstoffvolumen und einen zusätzlichen Mischabstand zur Stabilisierung benötigen. Acetylen cutting torch tips engineered for premix flame delivery and Propan-Schneidbrennerspitzen für das Flammenmischen im Postmix-Stil spiegeln diesen strukturellen Unterschied wider und sind keine austauschbaren Varianten desselben Teils.
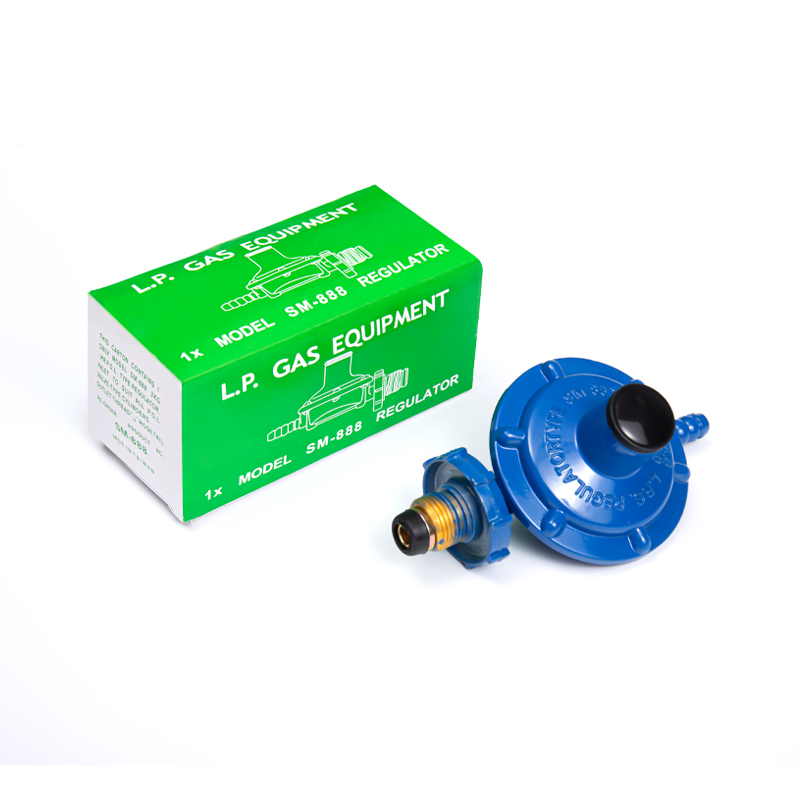
Die Regulierungsbehörden verfolgen die gleiche gasspezifische Logik. Jedes ist auf den Druckbereich und den Anschlussstandard eines bestimmten Gases kalibriert, und wenn das falsche Gas durch einen nicht passenden Regler geleitet wird, besteht die Gefahr, dass ein Druck erzeugt wird, für den die nachgeschalteten Geräte nie ausgelegt waren. Auf bestimmte Brenngasarten abgestimmte Gasdruckregler Berücksichtigen Sie diese Unterschiede bei der Montage.
Flashback-Ableiter folgen der gleichen Regel. Da sich Brenngase im Entflammbarkeitsbereich und in der Geschwindigkeit, mit der sich eine Flammenfront durch einen Schlauch rückwärts ausbreiten kann, unterscheiden, Flammenrückschlagsicherungen, die für das tatsächlich verwendete Gas ausgelegt sind müssen sowohl am Regler- als auch am Brennerende der Leitung sitzen. Ein genauerer Blick auf die Daten zur Flammentemperatur und den Verbrennungseigenschaften für jedes Brenngas zeigt, wie unterschiedlich sich diese Gase nach der Zündung verhalten, weshalb die um sie herum aufgebauten Geräte nicht austauschbar sind. Die Bundessicherheitsnorm für Autogenschweißen und -schneiden legt die Grundanforderungen für die Lagerung von Flaschen und Schlauchspezifikationen fest, die unabhängig davon gelten, welches Gas eine Werkstatt betreibt.
Wählen Sie die richtige Gaskombination für Ihr Geschäft
Es gibt keine allgemeingültige Antwort darauf, welches Schneidgas eine Werkstatt verwenden sollte – die Entscheidung hängt von einer Handvoll praktischer Faktoren ab, die wichtiger sind als die Flammentemperatur allein.
- Plattendicke und Einstechgeschwindigkeit : Dicke Bleche und Produktionsschnitte begünstigen die konzentrierte Hitze von Acetylen und schnellere Lochstechzeiten.
- Arbeitszyklus : Geschäfte, die über längere Zeiträume mit einer Taschenlampe arbeiten, finden oft, dass Propan oder Erdgas günstiger ist, um sie über eine ganze Schicht hinweg zu betreiben.
- Vorhandene Infrastruktur : Ein Geschäft mit angeschlossenem Gas tendiert bereits zu Erdgas, nur um die Flaschenlogistik zu vermeiden.
- Doppelte Verwendung : Betriebe, die sowohl schweißen als auch schneiden, halten in der Regel Acetylen bereit, da Propan und Erdgas das Autogenschweißen nicht ersetzen können.
Viele Werkstätten führen letztendlich mehr als eine Brenngaseinrichtung durch und wechseln je nach der jeweiligen Aufgabe. Wichtiger als die Auswahl eines einzigen Gewinners ist es, sicherzustellen, dass jede Spitze, jeder Regler und jeder Flammenrückschlagschutz am Brenner mit dem tatsächlich angeschlossenen Gas übereinstimmt – nicht übereinstimmende Geräte führen zu Flammenqualitätsproblemen und Sicherheitsrisiken.