Was ein Autogen-Schweißbrenner tatsächlich leistet
Eine Fackelflamme, die Acetylen in reinem Sauerstoff verbrennt, reicht ungefähr 6.000 °F , heiß genug, um Stahl, Gusseisen und die meisten Nichteisenlegierungen in Sekundenschnelle zu schmelzen. Die Wärme entsteht durch einen zweistufigen Verbrennungsprozess: Der innere Kegel brennt dort am heißesten, wo sich Sauerstoff und Brennstoff an der Spitze vermischen, während die äußere Hülle die Verbrennung in der Umgebungsluft beendet. In diesem Innenkegel findet das eigentliche Schweißen statt – der Schweißdraht schmilzt zu einem gemeinsamen Schmelzbad, während der Bediener den Brenner entlang der Verbindung bewegt.
Im Gegensatz zu Lichtbogenprozessen ist kein Stromkreis beteiligt. Genau aus diesem Grund bleibt die Ausrüstung auf Baustellen ohne Stromzugang, in mobilen Reparaturfahrzeugen und in Werkstätten, in denen Lötarbeiten oder Metallumformungen durchgeführt werden, wo Flammenkontrolle wichtiger ist als die Abscheidungsgeschwindigkeit, relevant. Der Kompromiss besteht in der Größe der wärmebeeinflussten Zone – Autogengas wird heißer und langsamer als ein MIG- oder WIG-Lichtbogen, sodass es sich besser für dünnere Abschnitte und Reparaturarbeiten eignet als das Massenschweißen in der Produktion.
Anatomie der Taschenlampe: Griff, Spitzen und Zubehör
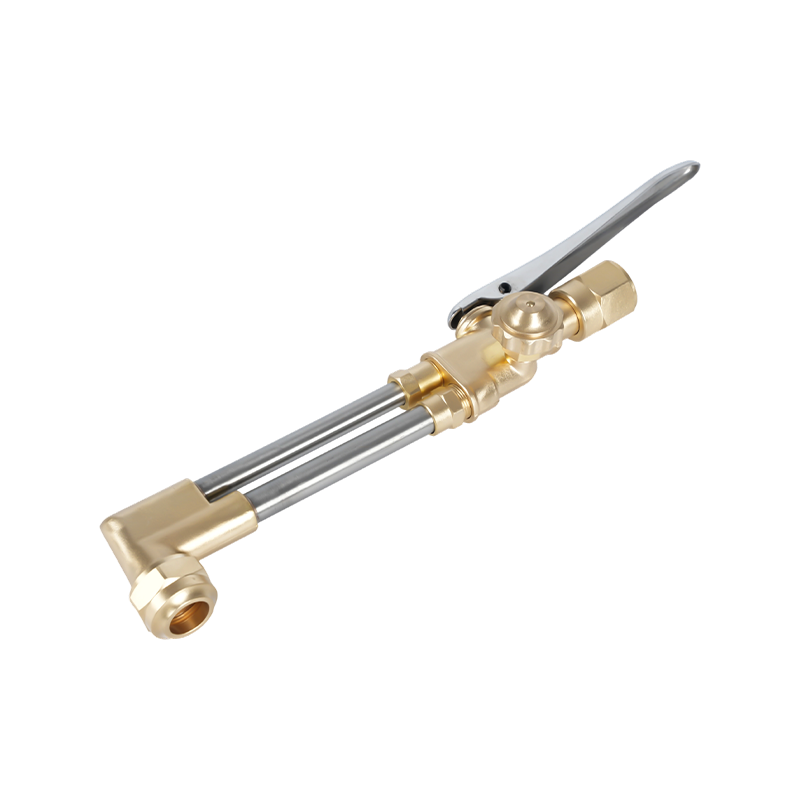
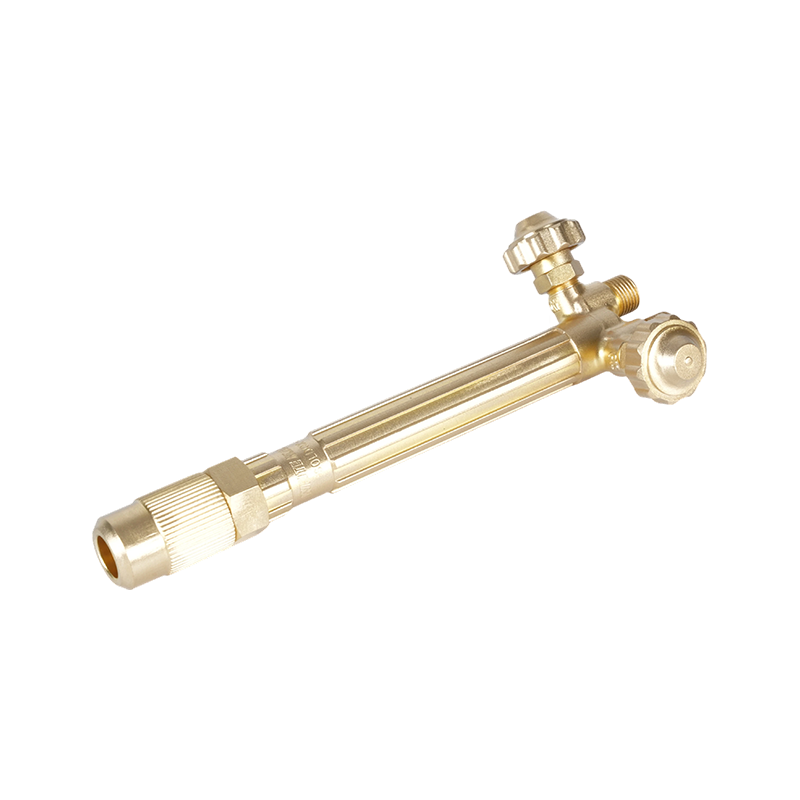
Jeder Aufbau beginnt mit dem Brennergriff, dem Körper, der Sauerstoff und Acetylen mischt, bevor sie die Spitze erreichen. Griffe gibt es in den Ausführungen für leichte, mittlere und schwere Beanspruchung, und die Bewertung sollte dem Dickenbereich entsprechen, den Sie tatsächlich schneiden oder schweißen – ein zu kleiner Griff drosselt den Gasfluss bei dickem Material, während ein übergroßer Griff Kraftstoff für feine Arbeiten verschwendet. Die Messingkonstruktion ist Standard, da sie der korrosiven Wirkung von Acetylen besser widersteht als die meisten Alternativen und bei längerem Gebrauch die Wärme von der Hand des Bedieners ableitet.
Für Geschäfte, die mehrere Joint-Größen über dasselbe Setup betreiben, Schweißbrennergriffe aus Messing für den Dauereinsatz mit Acetylen halten wiederholten Zündzyklen besser stand als leichtere Alternativen, da die Ventilsitze mit der Zeit weniger Verschleiß erfahren.
Die Aufsätze können am Griff angebracht werden, um die Funktion zu ändern: eine Schweißspitze für Schweißarbeiten, ein Schneidaufsatz mit Sauerstoffauslöser oder eine Rosenknospenspitze zum Erhitzen einer großen Fläche. Jeder Aufsatz wird auf denselben Griffkörper geschraubt, sodass ein Griff Schweiß-, Schneid- und Heizarbeiten mit einem Teilewechsel statt einem Wechsel der Ausrüstung abdecken kann.
Auswahl der richtigen Brennerspitze für die jeweilige Aufgabe
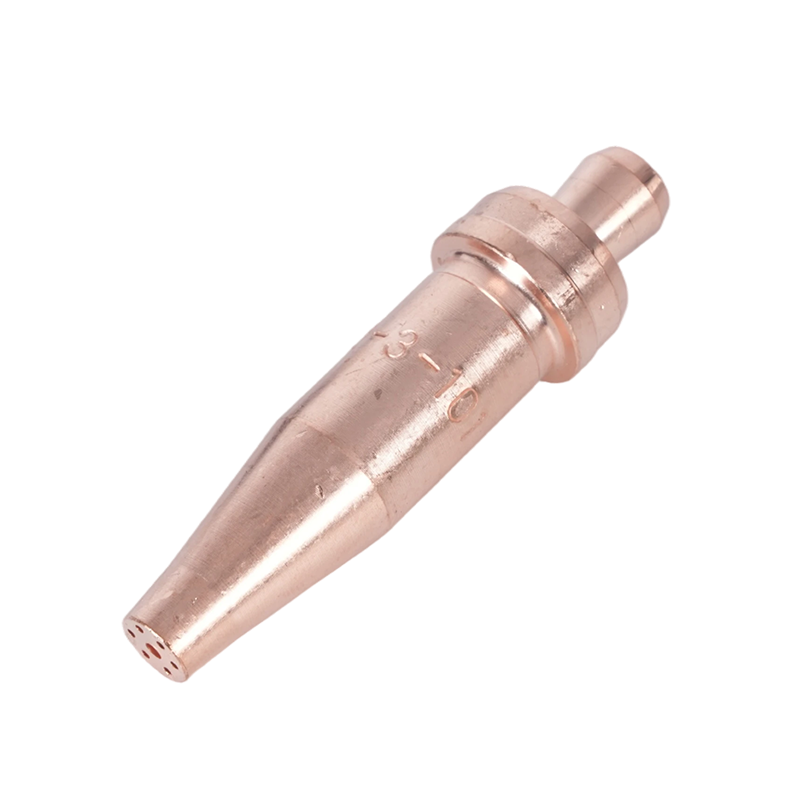
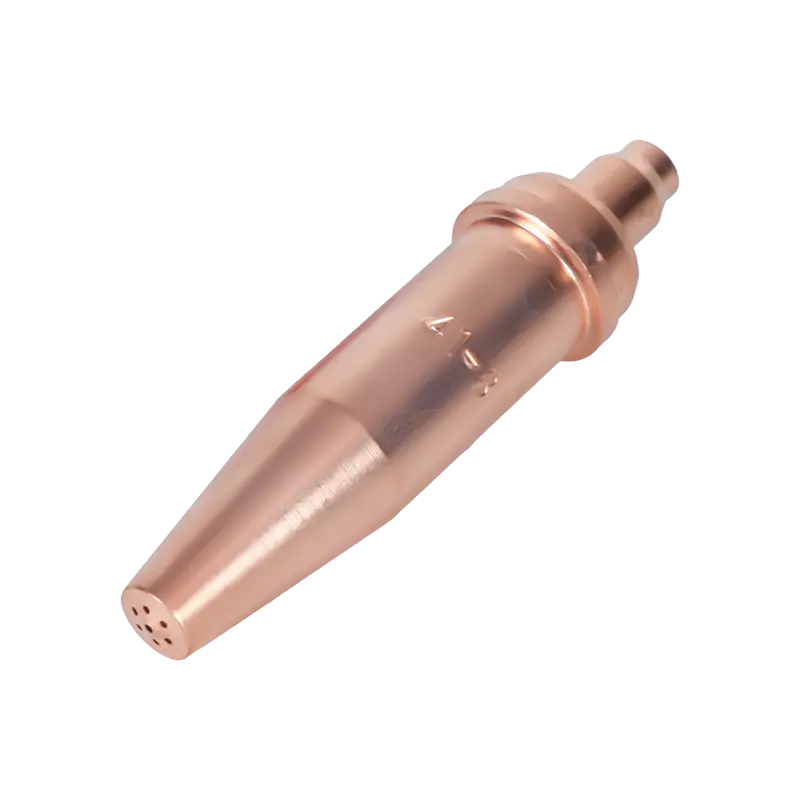
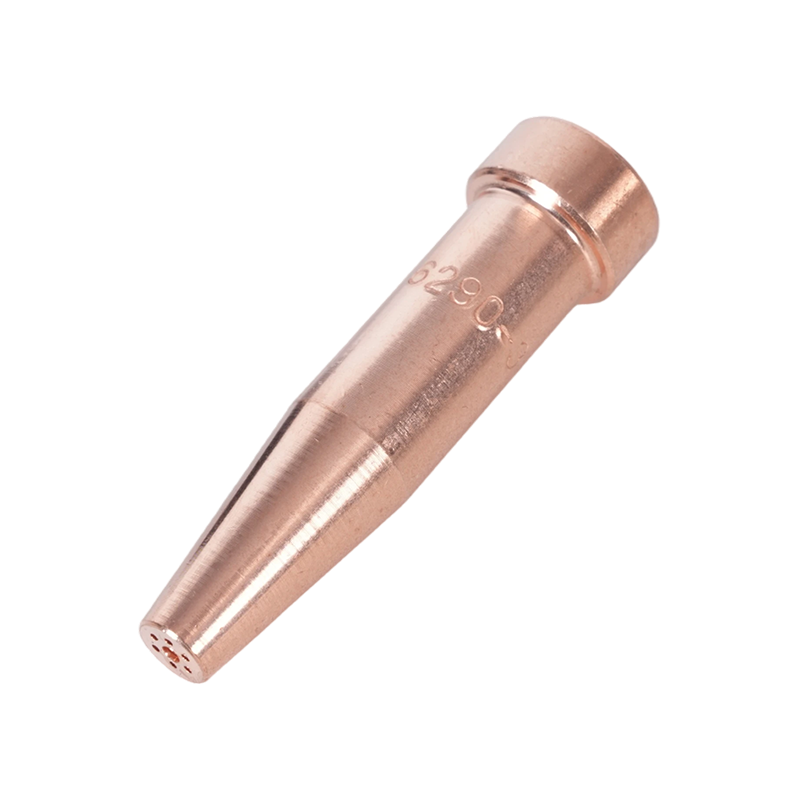
Die Spitzengröße bestimmt die Gasdurchflussrate und die Gasdurchflussrate bestimmt, wie viel Wärme das Werkstück erreicht. Es gibt kein einheitliches branchenweites Nummerierungssystem für alle Hersteller, daher werden die Spitzengrößen in der Regel nach der Metalldicke und nicht nach einer universellen Zahl abgeglichen – die Tabelle eines Lieferanten wandelt die Dicke in die richtige Öffnungsgröße für die jeweilige Düsenfamilie um. Wenn Sie eine Spitze laufen lassen, die für das Material zu klein ist, entgeht der Schweißnaht Wärme und es entsteht eine schlechte Verschmelzung. Wenn man eine zu große Menge einsetzt, überhitzt dünnes Material und brennt durch.
- Dünnes Blech (unter 1/16 Zoll): kleinste verfügbare Spitze, geringerer Arbeitsdruck
- Mittlere Platte (1/16" bis 1/4"): Spitze im mittleren Bereich, mäßiger Druck auf beide Gase
- Grobe Platte (über 1/4"): Größte für den Griff ausgelegte Spitze, höherer Sauerstoffdurchfluss
Das Material der Spitze und das Design der Öffnung wirken sich auch auf die Flammenstabilität aus. Hochleistungs-Schweißbrennerspitzen, die für eine stabile Flammenkontrolle entwickelt wurden Widerstehen Sie dem Knallen und der Rückzündung, zu der zu kleine oder abgenutzte Spitzen neigen, insbesondere bei längeren Schweißläufen, bei denen es auf die Flammenkonsistenz am meisten ankommt.
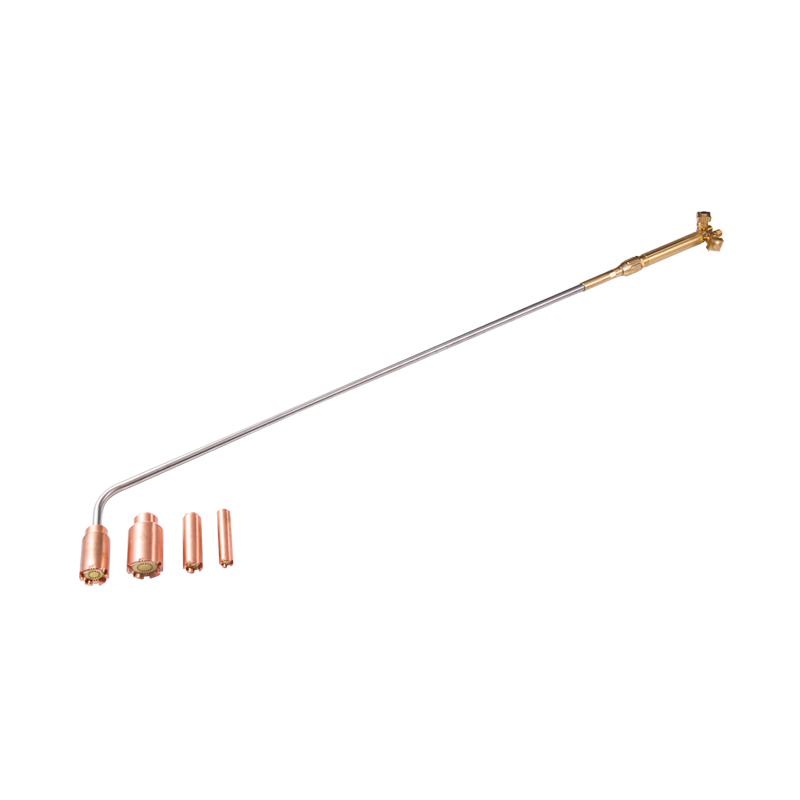
Beim Löten, Vorwärmen verrosteter Verbindungselemente oder beim Biegen von Werkstücken übertrifft ein spezieller Heizbrenner eine Standard-Schweißspitze, da er für eine breitere Flamme mit geringerer Geschwindigkeit und nicht für einen konzentrierten Schneid- oder Schmelzstrahl ausgelegt ist. A Kompakter Heizbrenner, geeignet für Löt- und Vorwärmaufgaben sorgt für eine gleichmäßigere Wärmeverteilung über einen größeren Bereich als die Wiederverwendung einer Schweißspitze für die gleiche Aufgabe.
Sicheres Aufstellen und Anzünden der Taschenlampe
Bevor irgendetwas an den Brenner angeschlossen wird, öffnen Sie jedes Zylinderventil kurz, um Staub aus dem Auslass zu blasen. Befestigen Sie die Atemregler mit einem Schraubenschlüssel, niemals mit einer Zange, und prüfen Sie, dass die Schlauchanschlüsse vollständig sitzen – Sauerstoffanschlüsse und Acetylenanschlüsse verwenden unterschiedliche Gewinderichtungen, um eine Querverbindung zu verhindern.
Der Reglerdruck sollte gemäß der Tabelle des Spitzenherstellers eingestellt werden und nicht geschätzt werden. Der Arbeitsdruck für Sauerstoff-Acetylen ist niedriger, als die meisten Bediener erwarten, und Acetylen sollte unter keinen Umständen 15 psig überschreiten – bei höherem Druck besteht die Gefahr einer Zersetzung in der Flasche selbst. Ein stabiler zweistufiger Regler hält diese Einstellung durch Druckabfälle beim Entleeren des Zylinders aufrecht, was bei langen Arbeiten wichtiger ist, als den meisten Bedienern bewusst ist. Zweistufige Regler für eine stabile Sauerstoff-Acetylen-Druckregelung Reduzieren Sie das Kriechen des Drucks, der dazu führt, dass der Flammencharakter während der Schweißung abdriftet.
So zünden Sie die Fackel an: Öffnen Sie das Acetylenventil leicht, zünden Sie mit einem Zünder (niemals ein Feuerzeug oder Streichhölzer in der Nähe der Spitze) und öffnen Sie dann langsam das Sauerstoffventil, während Sie den Acetylenfluss regulieren, bis die Flamme keinen schwarzen Rauch mehr hinterlässt. Eine richtig eingestellte neutrale Flamme zeigt einen scharfen, gut definierten Innenkegel ohne Feder am Rand – das ist die Flamme, mit der Sie für die meisten Stahlarbeiten schweißen.
Backfire vs. Flashback: Kennen Sie den Unterschied
Diese beiden Begriffe werden auf Baustellen synonym verwendet, sie beschreiben jedoch unterschiedliche Fehler mit unterschiedlichen Folgen. A nach hinten losgehen ist ein kurzzeitiges Knallen oder Knacken an der Spitze – die Flamme erlischt oder zündet sofort wieder, was normalerweise darauf zurückzuführen ist, dass die Spitze das Werkstück berührt, eine teilweise verstopfte Öffnung oder falscher Druck. Es ist erschreckend, aber im Allgemeinen nicht gefährlich, wenn sich die Flamme wieder normal entzündet.
A Rückblende ist weitaus schwerwiegender: Die Flamme wandert zurück in den Brennerkörper, den Schlauch oder den Regler und erzeugt dabei oft einen hohen Pfiff oder ein zischendes Geräusch. Dies geschieht, wenn die innere Gasgeschwindigkeit unter die Brenngeschwindigkeit der Flamme fällt und sich die Verbrennung stromaufwärts ausbreitet. Ohne Kontrolle kann ein Flammenrückschlag den Schlauch entzünden oder den Zylinder selbst erreichen. Flammenrückschlagsicherungen sind die primäre Verteidigung – Rückschlagventile allein stoppen den Gasrückfluss, aber nicht die Flammenfront, sodass beide Geräte in einem konformen Aufbau unterschiedlichen Zwecken dienen.
Rückblende arrestors that block reverse flame travel into the hose sollte am Reglerende sowohl der Sauerstoff- als auch der Brenngasleitung und nicht nur am Brennergriff sitzen, um einen vollständigen Schutz über die gesamte Schlauchlänge zu gewährleisten.
Die Grenzwerte für den Acetylendruck und die Anforderungen an die Schutzausrüstung für Oxy-Fuel-Systeme sind in festgelegt Bundesvorschriften zum Sauerstoff-Brenngas-Schweißen und -Schneiden , die Shops als Grundlage für die Einrichtung und Schulung und nicht als optionale Referenz betrachten sollten.
Wartung, die die Lebensdauer des Brenners verlängert
Die meisten Brennerprobleme sind auf eine verschmutzte oder beschädigte Spitze zurückzuführen. Spritzer und Kohlenstoffablagerungen verengen die Öffnung und verzerren die Flammenform, lange bevor eine Spitze völlig ausfällt. Daher sollte die Reinigung mit einem Spitzenreiniger der richtigen Größe – nicht mit einem Bohrer, der die Öffnung vergrößert und rundet – regelmäßig erfolgen, nicht nur, wenn die Flamme offensichtlich falsch aussieht.
Abgesehen von der Spitze selbst sorgen drei Gewohnheiten dafür, dass eine Taschenlampe jahrelang zuverlässig läuft:
- Spülen Sie die Schläuche vor und nach jedem Gebrauch von Restgas ab, um eine Ansammlung von Verunreinigungen zu verhindern
- Überprüfen Sie die Schläuche auf Risse oder weiche Stellen, insbesondere in der Nähe der Anschlüsse, wo sich durch Biegen der Verschleiß erhöht
- Bewahren Sie den Brenner und die Regler an einem trockenen Ort mit geschlossenen Ventilen und abgelassenem Druck auf, nicht nur abgeschaltet
Ein auf diese Weise gepflegter Brenner behält seine Kalibrierung viel länger bei, was wichtig ist, da eine wandernde Flamme oft mit einem Druckproblem verwechselt wird, obwohl es sich tatsächlich um einen abgenutzten Sitz oder eine teilweise verstopfte Spitze handelt.
Oxy-Acetylen im Vergleich zu anderen Schweißmethoden
Sauerstoff-Acetylen verdient dort seinen Platz, wo Tragbarkeit und Flammenkontrolle wichtiger sind als Geschwindigkeit. Es benötigt keinen Strom, bewältigt dünnwandige Reparaturarbeiten mit größerer Fehlertoleranz als Lichtbogenverfahren und dient gleichzeitig als Heiz- und Lötwerkzeug, ohne dass die Ausrüstung ausgetauscht werden muss. Für Reparaturen auf dem Bauernhof, mobile Fertigung und allgemeine Werkstattarbeiten ist diese Vielseitigkeit kaum zu übertreffen.
Was es nicht schafft, ist die Produktionsgeschwindigkeit und die Metallart. Aluminium und Edelstahl reagieren auf eine Autogenflamme nicht so gut wie auf WIG oder Plasma, da beide oxidieren, bevor die Flamme die Verbindung richtig verschmelzen kann. Bei Blechen über etwa 5 cm erzeugen Plasma- und Laserschneiden sauberere Kanten bei höherer Geschwindigkeit, und das MIG-Schweißen übertrifft das Autogenschweißen bei allen Arbeiten, bei denen das Volumen wichtiger ist als die Flammenpräzision.
Die praktische Regel, nach der sich die meisten Werkstätten richten: Behalten Sie eine Autogen-Acetylen-Anlage für Stahlreparatur-, Hartlöt- und Erwärmungsaufgaben bei und greifen Sie zu Lichtbogen- oder Plasmageräten, wenn die Arbeit Aluminium, Edelstahl, dicke Bleche oder große Produktionsmengen erfordert.