Ein Schweißer nimmt einen Brenner mit einer Spitze der Größe 2, zündet ihn an, stellt eine scheinbar neutrale Flamme ein und beendet die Arbeit dennoch mit einer Schnittkante, die geschliffen werden muss, und einem Wulst, der entlang der Spitze reißt. Die Drücke entsprachen den Vorschriften, die Platte war sauber und auf dem Manometer sah nichts falsch aus. Was driftete, war die Sauerstoff-Acetylen-Flamme selbst, etwas zu weit in den Sauerstoff hinein oder etwas zu weit in den Acetylen-Bereich.
Die Kurzfassung: Die Flamme wird durch das Sauerstoff-zu-Acetylen-Verhältnis an der Spitze definiert, nicht nur durch die Reglerwerte. Aus diesem Verhältnis entstehen drei Flammen: neutral, aufkohlend und oxidierend, und jede hat eine andere Temperatur, eine andere Chemie im geschmolzenen Metall und eine andere Reihe von Aufgaben, die sie gut erledigt. Lernen Sie, die Kegel zu lesen, und die meisten Schnitt- und Schweißfehler werden vor dem ersten Durchgang diagnostiziert.
Warum das Verhältnis wichtiger ist als der Messwert
In reinem Sauerstoff verbranntes Acetylen erreicht etwa 3.200 bis 3.500 °C (5.790 bis 6.330 °F) und ist damit heißer als Propan, Propylen oder Erdgas im selben Brenner. Diese Schlagzeile gilt nur bei einem Mischungsverhältnis nahe 1:1. Geben Sie mehr Acetylen zu und die Flamme kühlt leicht ab, während im Innenkegel eine Feder aus unverbranntem Kohlenstoff wächst. Wenn Sie mehr Sauerstoff zuführen, verkürzt sich der Kegel, die Flamme wird heftiger und freier Sauerstoff beginnt, den Stahl anzugreifen.
Eine Regelanzeige zeigt an, was am Einlass verfügbar ist, nicht was an der Öffnung ankommt. Schlauchlänge, Spitzengröße und eine teilweise verstopfte Spitze verändern die Abgabe. Deshalb endet jede Klangprozedur mit der gleichen Anweisung: visuell anpassen, an der Fackel, bei angezündeter Flamme und spielend am Werk.
Die drei Sauerstoff-Acetylen-Flammen nebeneinander
| Flamme | Sauerstoff zu Acetylen | Was Sie sehen | Typische Arbeit | Risiko bei falscher Anwendung |
|---|---|---|---|---|
| Neutral | Ungefähr 1:1 | Zwei scharf abgegrenzte Zapfen, leuchtend weiß-blauer Innenkegel, keine Feder | Schneiden und Schweißen von Baustahl, Löten mit Flussmittel, allgemeine Erwärmung | Geringes Risiko; leichte Oxidation auf Aluminium |
| Aufkohlen | Acetylenreich, etwa 0,8 bis 0,9:1 | Drei Zonen: innerer Kegel, weißliche Feder, äußere Hülle; kann rußen | Aluminium, Nickellegierungen, Reparatur von Gusseisen, Panzerung, kohlenstoffreicher Stahl | Kohlenstoffaufnahme, Ruß in der Schnittfuge, harte, rissempfindliche Schweißnähte |
| Oxidierend | Sauerstoffreich, etwa 1,2:1 oder mehr | Kurzer, scharfer, blasserer Innenkegel, lauteres Zischen, kleinere Hüllkurve | Messing und Bronze, Fugenhobeln, Flämmen, etwas schnelles Schneiden | Entkohlung, verbrannte Legierungselemente, poröse Schweißnähte, breite, raue Schnittfuge |
Behandeln Sie die mittlere Spalte als Ausgangspunkt. Zwei Bediener können das gleiche Nennverhältnis einstellen und dennoch unterschiedliche Kegellängen sehen, da Spitzenverschleiß und Gasreinheit die sichtbare Grenze verschieben. Die Kegel, nicht die Zahlen, sind das eigentliche Instrument.
Neutrale Flamme: die Grundlinie, die es zuerst zu meistern gilt
Öffnen Sie das Acetylen, zünden Sie es an und fügen Sie dann Sauerstoff hinzu, bis die Feder gerade verschwindet und zwei saubere Zapfen übrig bleiben: ein heller Innenkegel und eine blassere Außenhülle. Kein Zischen, kein Ruß, keine Aufhellung an der Spitze. Das ist neutral.
Es ist die Flamme, auf die Sie zurückgreifen, weil sie weder Kohlenstoff hinzufügt noch ihn entfernt. Das Schneiden von Baustahl, die meisten Schmelzschweißverfahren, das Löten mit Flussmitteln und das allgemeine Erhitzen sind problemlos möglich. Beim Schneiden ist Neutral die sichere Standardeinstellung. Eine leicht oxidierende Flamme schneidet schneller, aber die Schnittfugenwände werden rauer und die Kante verhärtet, was bei der Bearbeitung Zeit kostet.
Der Anhang ist genauso wichtig wie die Einstellung. Eine zweiteilige Schneidausrüstung wie die A212 verarbeitet Bleche von wenigen Millimetern bis hin zu schweren Abschnitten an einem Griff, wodurch das Verhältnis zwischen Bedienern und Schichten konstant bleibt.
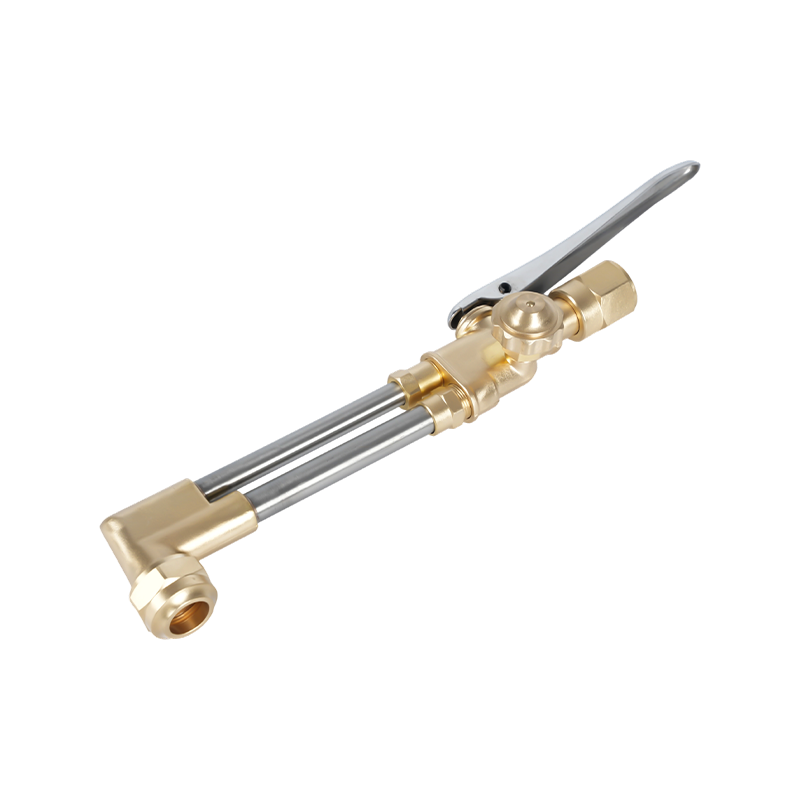 A212 Hochleistungs-Schneideaufsatz für Autogen, Acetylen und Propan Das Gehäuse aus geschmiedetem Messing und die Ventile aus Edelstahl sorgen für Langlebigkeit beim Schneiden von Grobblech bis zu 200 mm und sorgen für eine gleichbleibende Leistung bei allen Bedienern und Schichten. Produkt anzeigen →
Wenn die Schnittfläche eine schmale, saubere Schlepplinie und eine scharfe Oberkante aufweist, war die Flamme nahezu neutral. Ausgefranste Kanten und starker Schlacke bedeuten normalerweise, dass die Flamme falsch war, bevor die Fahrgeschwindigkeit stimmte.
Aufkohlende Flamme: extra Acetylen, extra Pflege
Öffnet man das Acetylen einen Bruchteil hinter dem Sauerstoff, erscheint eine dritte Zone, eine weißliche Feder, die zwischen dem Innenkegel und der Außenhülle sitzt. Diese Feder besteht aus unverbranntem Kohlenstoff und bewirkt zwei Dinge gleichzeitig: Sie senkt das Sauerstoffpotential im Becken und lagert Kohlenstoff auf dem Metall ab.
Bei bewusster Anwendung ist es die richtige Wahl für Aluminium, Nickel und Legierungen mit hohem Nickelgehalt, Gusseisenreparaturen und Auftragsschweißungen, bei denen eine leicht reduzierende Atmosphäre das Schmelzbad schützt. Bei Stählen mit hohem Kohlenstoffgehalt und Werkzeugstählen gleicht eine kurze Feder den Kohlenstoffabbrand beim Schweißen aus.
Die Falle wendet es auf kohlenstoffarmen Stahl an, weil dieser sanfter aussieht. Kohlenstoffaufnahme verhärtet die Schweißnaht und macht sie rissempfindlicher, und in einer Schnittfuge verbleibender Ruß führt beim nächsten Durchgang zu einer unvollständigen Verschmelzung. Halten Sie die Feder kurz, nicht länger als etwa das Eineinhalbfache des Innenkegels, und wischen Sie das Werkstück ab, wenn Ruß auftritt.
Oxidierende Flamme: kurz, scharf und leicht zu überhitzen
Fügen Sie zu viel Sauerstoff hinzu, verkürzt sich der innere Kegel und wird schärfer, der Ton steigt und die äußere Hülle zieht sich zusammen. Viele Bediener erzeugen diese Flamme versehentlich, wenn sie den Sauerstoff zu früh öffnen oder Drücke über dem Spitzendiagramm einstellen.
Zweckmäßig eignet es sich für Messing und Bronze, wo eine oxidierende Atmosphäre die Zinkrauchbildung unterdrückt, sowie für Fugenhobel- und Flämmarbeiten, bei denen aggressive Hitze erwünscht ist. Auf Stahl ist es korrosiv. Kohlenstoff verbrennt aus der Oberflächenschicht, Legierungselemente oxidieren und es entsteht eine poröse Schweißnaht, an deren Kanten sich Schlacke festsetzt. Eine körnige graue Haut auf der Schnittfläche und eine Schnittfuge, die breiter ist als in der Tabelle vorhergesagt, sind beides Anzeichen dafür, dass die Mischung zu weit geschwenkt ist.
Flamme einstellen, ablesen und ausschalten
- Überprüfen Sie die Düse: Öffnung rund, Sitz sauber, O-Ringe intakt. Reinigen Sie mit einem geeigneten Spitzenreiniger, niemals mit einem Bohrer.
- Stellen Sie die Reglerdrücke anhand der Spitzentabelle des Brennerherstellers ein und halten Sie Acetylen bei oder unter 1 bar (ca. 15 psi).
- Spülen Sie beide Leitungen ein oder zwei Sekunden lang durch, um Luft und verbrauchtes Gas zu entfernen.
- Öffnen Sie das Ventil des Acetylenbrenners etwa eine Vierteldrehung und zünden Sie mit einem Zünder, nicht mit einem Feuerzeug, an.
- Fügen Sie Sauerstoff hinzu, bis die Feder verschwindet, und nehmen Sie dann die Feinabstimmung an einem Stück desselben Stahls vor.
- Passen Sie sich der Aufgabe an: eine kurze Feder für Aufkohlungsarbeiten, ein kürzerer Kegel für Oxidationsarbeiten.
- Schalten Sie zuerst Acetylen und dann Sauerstoff ab, entlüften Sie dann die Leitungen und schließen Sie die Flaschenventile.
Zwei Gewohnheiten verhindern die meisten Überraschungen. Überprüfen Sie zunächst die Flamme nach jedem Düsenwechsel oder erneuten Anschließen des Schlauchs erneut, da sich die Abgabemenge ändert. Zweitens: Bewahren Sie einen Testcoupon des tatsächlichen Materials in der Nähe auf. Eine Flamme, die im Freien perfekt aussieht, kann sich auf einer Wärmeableitplatte ganz anders darstellen.
Hardware, die die Flamme wiederholbar hält
Die Flamme ist nur so stabil wie die Teile, die sie speisen. Ein verschlissener Spitzensitz zieht Luft am Gewinde vorbei, ein aufgequollener O-Ring verändert die Mischung zwischen den Durchgängen und eine nicht übereinstimmende Spitze und Befestigung verschiebt das Verhältnis für jeden, der den Brenner in die Hand nimmt. Auf einem Produktionstisch zeigt sich diese Abweichung als inkonsistente Schnittfugenbreite, lange bevor irgendjemand das Gas vermutet.
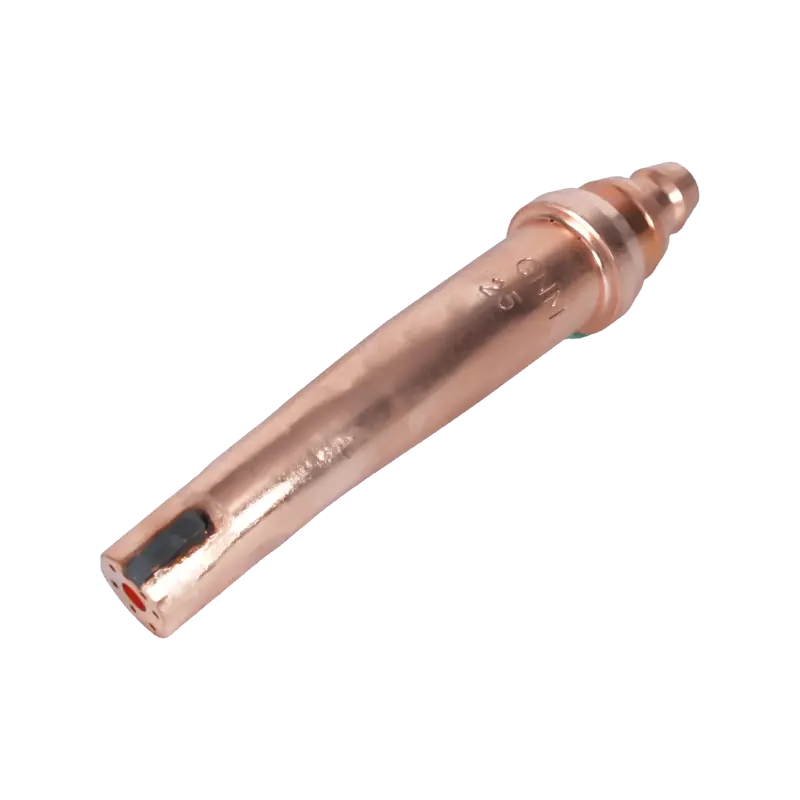
Acetylenspitzen werden nach Öffnung und Einsatzzweck dimensioniert. Eine Universalserie wie die 1101 deckt die gängigen Blechdicken in Fertigungs- und Reparaturwerkstätten ab, während die Heavy-Duty-Serie für dickere Abschnitte und längere kontinuierliche Schnitte geeignet ist.
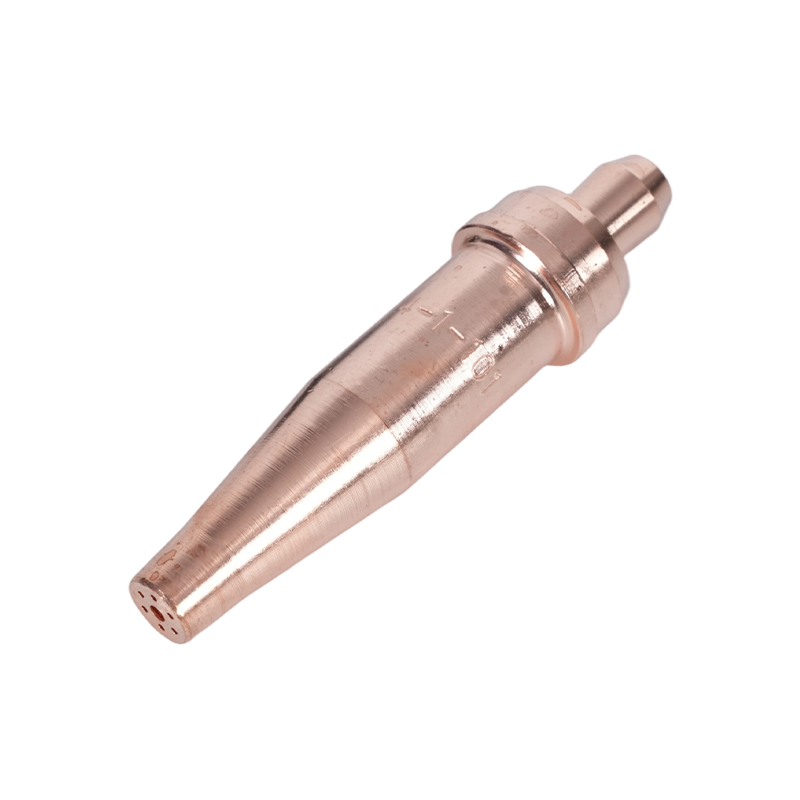 Acetylen-Brennerspitzen der Serie 1-101 zum Schneiden von 5–200 mm Deckt 5–200 mm große Platten mit 76 mm Länge ab und passt auf die Brenner A217, A218, A219, A246, A212 und A800 für Fertigungs- und Reparaturarbeiten. Produkt anzeigen →
Verbrauchsmaterialien verdienen die gleiche Aufmerksamkeit wie das Brennergehäuse. Die Wahl der richtigen Größe, der richtige Sitz und der Austausch beim ersten Anzeichen von Abplatzungen werden in diesem Ratgeber ausführlicher behandelt Auswahl und Wartung von Schneidbrennerspitzen , das neben der Tipptabelle lesenswert ist.
Für Käufer, die Kits für eine Werkstatt spezifizieren, besteht die praktische Kontrolle in der Einheitlichkeit: gleiche Griffschnittstelle, gleiche Aufsatzserie, gleiche Spitzennummerierung, sodass eine auf einer Bank aufgezeichnete Flammeneinstellung auf einer anderen reproduziert werden kann.
Sicherheitspunkte, die das Flammenverhalten verändern
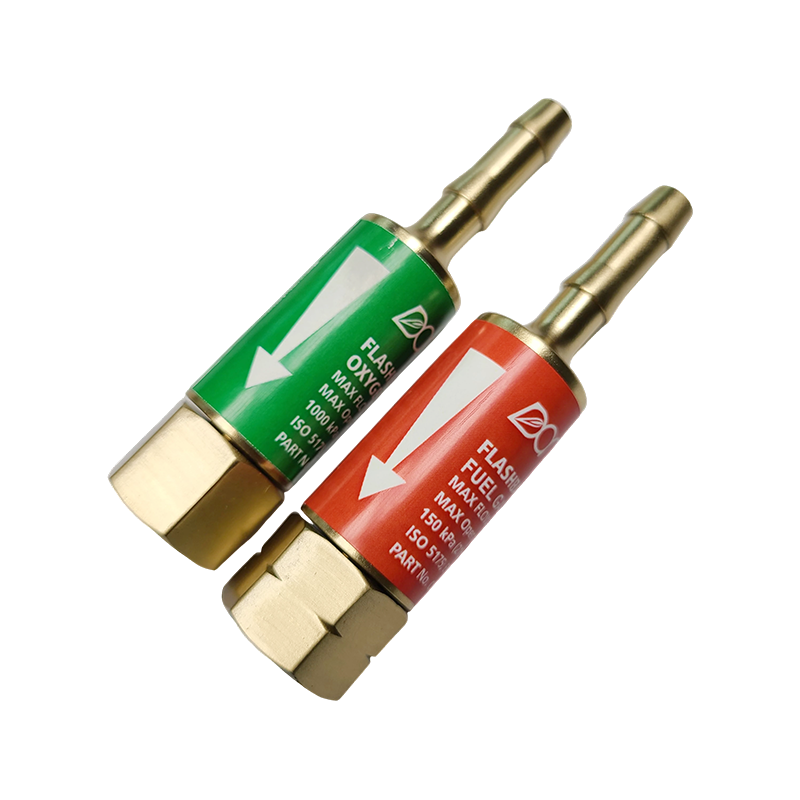
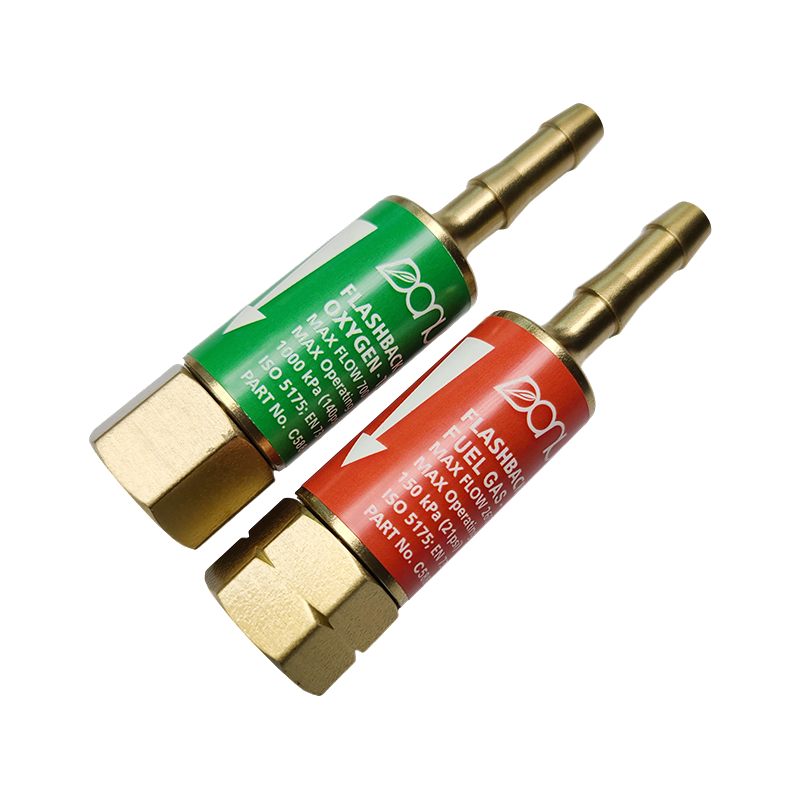
Flashback ist der Fehlermodus, der am meisten zählt, und es handelt sich dabei eher um ein Flammenproblem als um ein Gasproblem. Eine Flammenfront, die den Schlauch zurückwandert, verwandelt einen kleinen Fehler in ein Zylinderereignis. Rückschlagventile verlangsamen die Gasumkehr, stoppen aber nicht eine Flammenfront; Das kann nur ein richtiger Ableiter. Montieren Sie sie am Reglerausgang und, sofern die Risikobeurteilung dies erfordert, auch am Brennereingang.
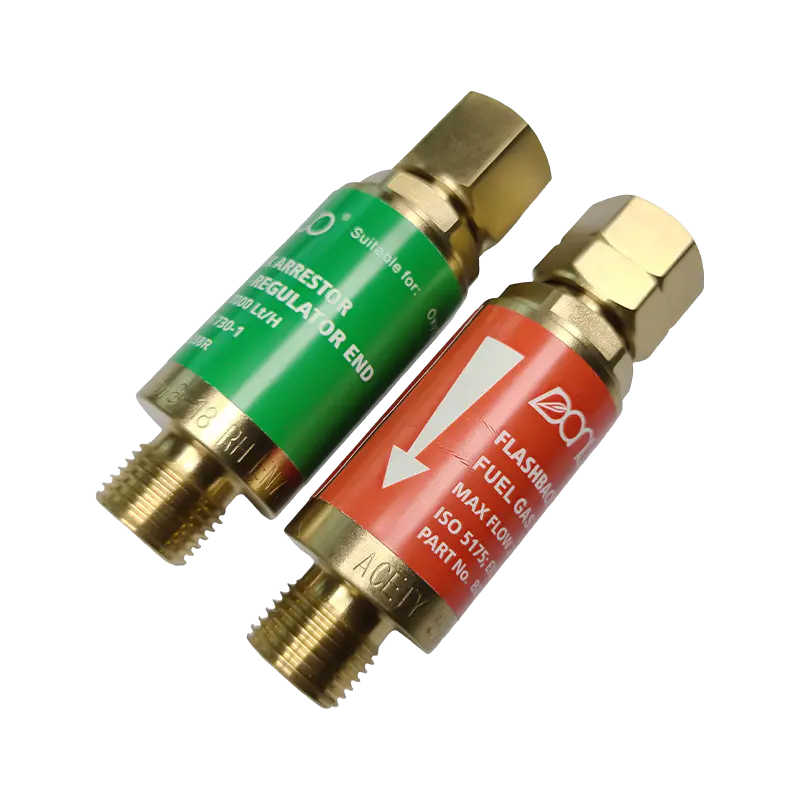 Oxy-Acetylen-Flashback-Sperrer der Serie B288 Verhindert Flammenrückschlag und umgekehrten Gasfluss mit Modellen für Sauerstoff (7000 l/h) und Brenngas (2600 l/h) in mehreren Gewindegrößen und schützt so Bediener und Ausrüstung. Produkt anzeigen →
Führen Sie am Schlauch niemals Acetylen mit mehr als etwa 1,5 bar (ca. 15 psi) durch, da freies Acetylen bei höherem Druck instabil wird. Halten Sie die Flaschen aufrecht und gesichert, halten Sie Fett und Öl von Sauerstoffarmaturen fern und tragen Sie Filterlinsen in der richtigen Farbe für die jeweilige Arbeit. Eine Flamme, die von selbst knallt, pfeift oder ihre Farbe ändert, ist ein Signal zum Arbeitsunterbrechung und nicht etwas, um das herum man sich einstellen muss.
Die Flammeneinstellung ist eine Fertigkeit, die sich in Sekundenschnelle messen lässt, aber sie entscheidet über die Schnittqualität, die Schweißnahtfestigkeit und die Lebensdauer der Verbrauchsmaterialien in der gesamten Werkstatt. Wenn Sie Brenner, Spitzen und Ableiter für eine Produktionslinie standardisieren oder Teile nach Ihren eigenen Zeichnungen und Gasspezifikationen benötigen, können Sie das Team über erreichen Kontaktseite mit Ihren Daten.