Was sind Tipps zum Autogenschneiden und warum sind sie wichtig?
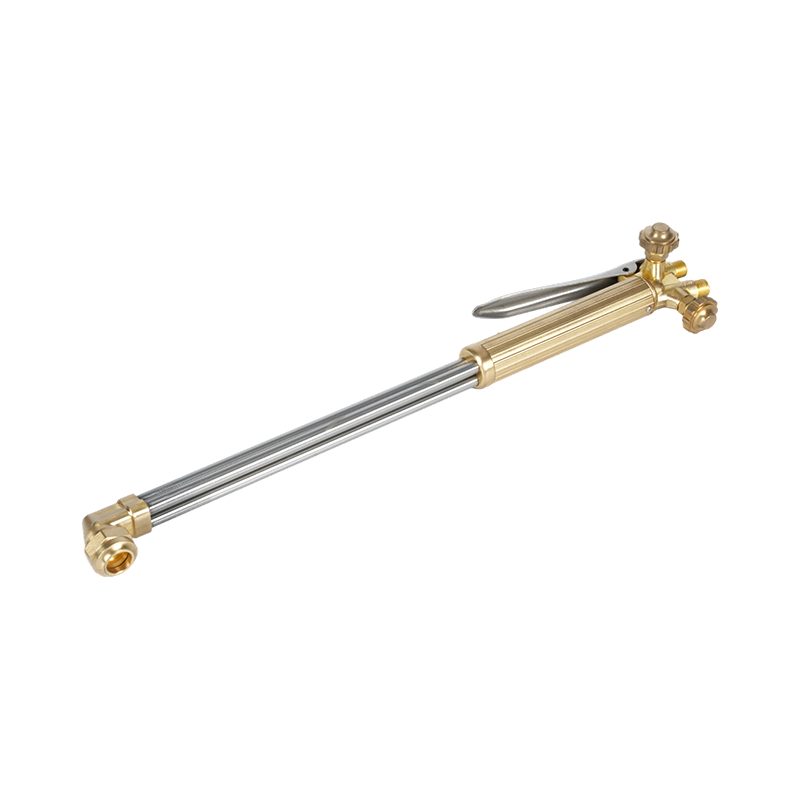
Autogenschneiden Spitzen – auch als Autogen-Brennerspitzen oder -Düsen bezeichnet – sind die Präzisionskomponenten am Ende eines Sauerstoff-Brennstoff-Schneidbrenners. Sie steuern die Zufuhr sowohl der Vorheizflamme als auch des Hochdruck-Schneidsauerstoffstroms und ihre Auswahl bestimmt direkt die Schnittqualität, die Schnittgeschwindigkeit, den Gasverbrauch und die Sicherheit des Bedieners. Die Wahl der falschen Spitze für eine bestimmte Anwendung ist eine der häufigsten Ursachen für schlechte Schnittqualität, übermäßige Schlacke, verzogenes Metall und vorzeitigen Geräteverschleiß.
Das autogene Brennschneiden bleibt weltweit die am weitesten verbreitete thermische Schneidmethode, obwohl für bestimmte Anwendungen zunehmend Plasma- und Laserverfahren zum Einsatz kommen. Das Gerät ist tragbar, kostengünstig und kann Baustahl mit einer Dicke von etwa 3 mm (1/8 Zoll) bis zu 300 mm (12 Zoll) schneiden – ein Bereich, den kein Plasmaschneider in einer Standardpreisklasse erreichen kann. Die Einstiegskosten für eine vollständige Autogen-Anlage sind gering und liegen typischerweise zwischen 250 und 350 US-Dollar für hochwertige Handgeräte. Außerdem ist kein elektrischer Anschluss erforderlich, sodass Arbeiten an Orten durchgeführt werden können, an denen kein Strom verfügbar ist.
Spitzen werden aus massivem Kupfer (einteilige Konstruktion) oder als zweiteilige Hybridform mit einem Innenteil aus Messing und einer Außenhülse aus Kupfer hergestellt. Einteilige Spitzen sind Standard für Sauerstoff-Acetylen-Anlagen, während zweiteilige Spitzen normalerweise für alternative Brenngase wie Propan, Erdgas und Propylen verwendet werden. Jedes Brenngas brennt bei unterschiedlichen Temperaturen und mit unterschiedlichen Flammeneigenschaften. Daher sind speziell für dieses Gas entwickelte Spitzen erforderlich, um die Sauerstoff- und Brennstoffzufuhrverhältnisse zu optimieren.
Die vier Schlüsselfaktoren für die Auswahl der richtigen Oxy-Schneidspitze
Die Auswahl der richtigen Autogen-Schneidspitze erfordert die Bewertung von vier Hauptvariablen. Gehen Sie einen dieser falschen Kompromisse ein, sei es bei der Schnittqualität oder bei der Sicherheit:
1. Brennerkompatibilität und Sitztyp
Vor allen anderen Überlegungen muss die Spitze mit dem jeweiligen verwendeten Brennermodell kompatibel sein. Die Spitzensitze – die Dichtfläche, an der die Spitze mit dem Brennerkörper verbunden ist – variieren erheblich zwischen den Herstellern und sogar zwischen den Modellen desselben Herstellers. Die Verwendung einer inkompatiblen Spitze führt zu einer gefährlichen Situation: An der Verbindungsstelle kann brennbares Gas austreten, wodurch Brand- und Explosionsgefahr besteht. Identifizieren Sie immer den Brennerhersteller und die Modellnummer, bevor Sie Ersatzspitzen kaufen, und überprüfen Sie die Kompatibilität anhand der Spitzentabelle oder des Gerätehandbuchs des Herstellers.
2. Metalldicke
Die mittlere Öffnung einer Schneidplatte – die Bohrung, durch die der Hochdruck-Schneidsauerstoff austritt – ist speziell so dimensioniert, dass sie das richtige Sauerstoffvolumen und die richtige Geschwindigkeit für einen definierten Dickenbereich liefert. Mit zunehmender Plattendicke muss der Bohrungsdurchmesser größer werden, um einen ausreichenden Schneidsauerstoffstrom über den größeren Abstand von der Düse zur Schnittfläche aufrechtzuerhalten. Die Verwendung einer zu kleinen Spitze bei dickem Material führt zu einer unvollständigen Penetration und einem rauen, schleppenden Schnitt. Die Verwendung einer übergroßen Spitze bei dünnem Material verschwendet Sauerstoff, vergrößert die Schnittfugenbreite und verursacht eine übermäßige Vorwärmung, die das Werkstück verziehen kann.
Die folgende Tabelle bietet eine allgemeine Referenz für die Auswahl von Acetylen-Schneidspitzen nach Metalldicke:
| Metalldicke | Spitzengröße (allgemein) | Sauerstoffdruck (psi) | Kraftstoffgasdruck (psi) | Schnittgeschwindigkeit (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Brenngastyp
Unterschiedliche Brenngase erfordern unterschiedliche Spitzendesigns, da ihre Verbrennungseigenschaften – Flammentemperatur, Wärmefreisetzungsrate und Sauerstoff-zu-Brennstoff-Verhältnis – erheblich variieren. Acetylen erzeugt die heißeste Flamme aller gängigen Brenngase, brennt zwischen 5.600 °F und 5.800 °F und bietet die kürzesten Vorheizzeiten zum Schneiden und Fugenhobeln. Es ist jedoch die teuerste Kraftstoffoption und darf niemals bei Drücken über 15 psi verwendet werden, da es oberhalb dieses Grenzwerts instabil wird. Propan und Erdgas verbrennen bei niedrigeren Temperaturen (ca. 4.250 °F für Propan) und erfordern längere Vorheizzeiten, sind jedoch bei großvolumigen Heizvorgängen und großflächigen Heizvorgängen erheblich kostengünstiger. Für alternative Brenngase ausgelegte Spitzen verfügen über zusätzliche Vorheizöffnungen, um die niedrigere Flammentemperatur auszugleichen.
4. Bohrungstyp: Zylindrisch vs. divergent
Die Geometrie der Schneidsauerstoffbohrung – der zentrale Kanal, durch den Hochdrucksauerstoff strömt – hat einen großen Einfluss auf die Schneidleistung bei dickeren Materialien. Spitzen mit zylindrischer Bohrung sind der Standard für das manuelle Schneiden und maschinelle Schneiden dünnerer Materialien (1/8 bis 3/8 Zoll) und funktionieren optimal bei etwa 40 psi am Brennereinlass. Divergente Bohrungsspitzen, die sich nach außen zum Ausgang hin erweitern, sorgen für einen hochwertigeren Überschall-Sauerstoffstrom über einen größeren Abstand von der Düse – was sie zur bevorzugten Wahl für Platten mit einer Dicke von mehr als 3/8 Zoll macht. Divergente Bohrungsspitzen arbeiten bei höheren Drücken, typischerweise 75 bis 100 psi, liefern aber höhere Schnittgeschwindigkeiten und einen geringeren Sauerstoffverbrauch pro Fuß Schnitt im Vergleich zu zylindrischen Bohrungsspitzen bei gleicher Dicke.
Wartung der Oxy-Schneidspitze und häufige Probleme
Eine Schneidspitze in schlechtem Zustand ist eine der häufigsten Ursachen für frustrierende Probleme mit der Schnittqualität, selbst wenn alle anderen Parameter richtig eingestellt sind. Für eine gleichbleibende Leistung ist eine regelmäßige Inspektion und Reinigung der Spitzen unerlässlich.
Spitzenreinigung sollte mit dem geeigneten Spitzenreiniger durchgeführt werden – einem Satz Drahtfeilen, die auf die Durchmesser der Öffnungen abgestimmt sind. Einteilige Spitzen benötigen einen anderen Reiniger als zweiteilige Spitzen. Beim Reinigungsprozess wird die Feile geeigneter Größe vorsichtig durch jede Öffnung geführt, um Kohlenstoffablagerungen und Spritzer zu entfernen, ohne die Bohrung zu vergrößern. Übermäßiges Reinigen oder die Verwendung einer zu großen Feile beschädigt die Öffnungsgeometrie und beeinträchtigt dauerhaft die Leistung der Spitze.
Zu den häufigsten Problemen mit der Schnittqualität und ihren wahrscheinlichen Ursachen im Zusammenhang mit der Spitze gehören die folgenden. Eine abgerundete Oberkante des Schnitts wird durch übermäßige Vorwärmung verursacht – typischerweise durch eine zu große Spitze oder einen zu hohen Brenngasdruck. Nach hinten geneigte Schleiflinien auf der Schnittfläche weisen auf einen unzureichenden Schneidsauerstoffdruck oder eine Spitze hin, die für die Materialstärke zu klein ist. Eine raue, unebene Schnittfläche mit übermäßiger Schlackenanhaftung weist auf eine verschmutzte oder beschädigte Spitzenöffnung, eine falsche Fahrgeschwindigkeit oder eine verunreinigte Sauerstoffversorgung hin. Wenn diese Symptome auftreten, überprüfen und reinigen Sie die Spitze, bevor Sie den Gasdruck anpassen, da Druckeinstellungen eine physische Beschädigung der Spitze nicht ausgleichen können.
Stabschweißen vs. MIG: Den Hauptunterschied verstehen
Stabschweißen – früher bekannt als Shielded Metal Arc Welding (SMAW) – und MIG-Schweißen (Metal Inert Gas Welding, auch Gas Metal Arc Welding oder GMAW genannt) sind die beiden weltweit am häufigsten verwendeten Lichtbogenschweißverfahren. Beide erzeugen eine Schweißnaht, indem sie einen Lichtbogen erzeugen, der eine abschmelzende Elektrode und das Grundmetall schmilzt, um eine Schmelzverbindung zu bilden. Aber die Art und Weise, wie die einzelnen Prozesse dies erreichen, und die Bedingungen, unter denen sie sich auszeichnen, unterscheiden sich erheblich.
Beim Stabschweißen wird eine beschichtete Elektrode – der „Stab“ – in einen Elektrodenhalter eingespannt und an eine Stromquelle angeschlossen. Während der Lichtbogen brennt, brennt die Flussmittelbeschichtung auf der Elektrode ab und erzeugt ein Schutzgas, das das geschmolzene Schweißbad vor atmosphärischer Verunreinigung schützt und gleichzeitig eine Schlackenschicht über der abkühlenden Schweißnaht bildet. Beim MIG-Schweißen wird eine Massivdrahtelektrode automatisch und kontinuierlich von einer Spule durch eine Schweißpistole geführt, während ein separater Tank mit Schutzgas – typischerweise Argon, CO₂ oder eine Argon-CO₂-Mischung – durch die Pistolendüse zugeführt wird, um das Schweißbad zu schützen. Es wird keine Flussmittelbeschichtung verwendet und es entsteht keine Schlacke.
Der grundlegende praktische Unterschied besteht darin: Stabschweißen ist tragbarer, toleranter gegenüber schwierigen Oberflächen und Außenbedingungen und geringere Anschaffungskosten; MIG-Schweißen ist schneller, sauberer und erzeugt qualitativ hochwertigere Schweißnähte in kontrollierten Umgebungen. Keines der Verfahren ist allgemein überlegen – die richtige Wahl hängt ausschließlich von der Anwendung ab.
Stabschweißen vs. MIG: Ein direkter Vergleich
| Kategorie | Stabschweißen (SMAW) | MIG-Schweißen (GMAW) |
|---|---|---|
| Ausrüstungskosten | Niedriger – einfacher Aufbau, weniger Komponenten | Höher – Drahtvorschubgerät, Gastank, Regler erforderlich |
| Lernkurve | Einfach zu starten, schwieriger zu meistern (Lichtbogenlängenmanagement) | Am einfachsten zu erlernender Lichtbogenprozess; Ein gleichmäßiger Drahtvorschub hilft Anfängern |
| Schweißgeschwindigkeit | Langsamer – Elektrode muss häufig ausgetauscht werden | Schneller – kontinuierlicher Drahtvorschub, minimale Ausfallzeiten |
| Sauberkeit der Schweißnähte | Schlacke und Spritzer müssen nach dem Schweißen zerkleinert und geschliffen werden | Minimale Schlacke; Nach dem Schweißen ist kaum oder gar keine Reinigung erforderlich |
| Verwendung im Freien | Hervorragend – selbstabschirmend, windunempfindlich | Im Freien schlecht – Wind stört die Schutzgasabdeckung |
| Oberflächenvorbereitung erforderlich | Minimal – kann über Rost, Farbe und Walzzunder geschweißt werden | Hoch – für hochwertige Ergebnisse ist sauberes, blankes Metall erforderlich |
| Metalldicke Range | Am besten für 1/8 Zoll und dicker; nicht für dünne Bleche geeignet | Funktioniert auf Materialien mit einer Dicke von 26 Gauge bis hin zu dicken Platten |
| Portabilität | Sehr tragbar – kompakt, kein Gastank erforderlich | Weniger tragbar – Gasflasche und Drahtvorschubgerät erhöhen das Volumen |
| Beste Anwendungen | Baustahl, Feldreparatur, Pipeline, Schwermaschinen | Automobilindustrie, Fertigungsbetriebe, Produktionsumgebungen |
Wo jeder Prozess gewinnt: Anwendungsszenarien aus der Praxis
Stabschweißen: Die Wahl für Außen-, Schwer- und Wartungsarbeiten
Dank der selbstschützenden Elektrode beim Stabschweißen beeinträchtigen Wind und Zugluft die Schweißqualität nicht – ein entscheidender Vorteil auf Baustellen, bei Rohrleitungen im Freien und bei Reparaturarbeiten in der Landwirtschaft. Das Verfahren bewältigt rostige, lackierte oder verzunderte Oberflächen weitaus besser als MIG und reduziert den Zeitaufwand für die Oberflächenvorbereitung vor Beginn des Schweißens erheblich. Für Stahlbauarbeiten, die Reparatur schwerer Geräte und das Schweißen von Rohrleitungen bleibt das Stabschweißen in vielen Branchen der professionelle Standard. Die beim Stabschweißen erreichbare tiefe Lichtbogeneindringung macht es besonders effektiv bei dickeren Abschnitten aus Stahl und Gusseisen. Die Tragbarkeit der Ausrüstung ist ein weiterer großer Vorteil: Ein Stabschweißgerät kann zu einem entfernten Arbeitsplatz transportiert werden, ohne dass eine separate Gasflasche erforderlich ist, was es zur einzig praktischen Wahl für wirklich entfernte Reparaturen vor Ort macht.
MIG-Schweißen: Die Wahl für Geschwindigkeit, Sauberkeit und dünne Materialien
In einer kontrollierten Werkstatt- oder Produktionsumgebung ist MIG-Schweißen fast immer die produktivere Wahl. Durch den kontinuierlichen Drahtvorschub ist es nicht mehr erforderlich, alle paar Zentimeter anzuhalten und die Elektroden zu wechseln, wodurch sich die Zeit, die für das eigentliche Verlegen der Schweißraupe aufgewendet wird, im Vergleich zu den Ausfallzeiten beim Stabschweißen erheblich erhöht. MIG erzeugt Schweißnähte mit minimalen Spritzern und ohne Schlacke, was bedeutet, dass fertige Teile kaum oder gar nicht geschliffen oder gereinigt werden müssen, bevor sie in die nächste Produktionsstufe übergehen. Für die Automobilfertigung, Blechbearbeitung und Möbelherstellung – Anwendungen, bei denen es auf das Aussehen der Schweißnaht und die Eignung dünner Materialien ankommt – ist MIG durchweg die bevorzugte Methode. Es gilt auch weithin als das am einfachsten zu erlernende Lichtbogenschweißverfahren für Anfänger, da der automatische Drahtvorschub einen gleichmäßigeren Lichtbogen aufrechterhält als die manuell gesteuerte Elektrodenlänge, die beim Stabschweißen erforderlich ist.
Wann man beides verwenden sollte
Professionelle Schweißer und Fertigungsbetriebe wenden häufig beide Prozesse an. Ein üblicher Arbeitsablauf besteht darin, MIG für Großserienproduktionen von Standardkomponenten in der Werkstatt zu verwenden und bei Reparaturen vor Ort, Strukturarbeiten an bestehenden Strukturen oder anderen Arbeiten, bei denen die Zufuhr von Schutzgas unpraktisch ist, auf Stabstahl umzusteigen. Der effizienteste Ansatz für die Schweißbeschaffung und -schulung besteht darin, Stab- und MIG-Werkzeuge als ergänzende Werkzeuge und nicht als konkurrierende Alternativen zu behandeln – jedes deckt die Grenzen des anderen ab und zusammen decken sie praktisch das gesamte Spektrum der Metallverbindungsanforderungen ab.
Kostenüberlegungen: Anfangsinvestition vs. langfristige Effizienz
Das Stabschweißen ist bei den Anschaffungskosten durchweg vorteilhaft. Ein einfaches Stabschweißgerät, das für schwere Arbeiten geeignet ist, ist deutlich günstiger erhältlich als ein gleichwertiges MIG-Gerät, das nicht nur das Schweißgerät selbst, sondern auch einen Drahtvorschubmechanismus, eine Schutzgasflasche, einen Regler und einen Vorrat an Drahtspulen erfordert. Für den gelegentlichen Hobbygebrauch, kleine Reparaturarbeiten oder Operationen mit begrenztem Budget ist die geringere Eintrittsbarriere des Stabschweißens ein echter Vorteil.
Bei Produktionsumgebungen mit hohen Stückzahlen verschiebt sich das Kostenbild. Die schnelleren Arbeitsgeschwindigkeiten beim MIG-Schweißen, die geringere Arbeitszeit pro Schweißung und die minimalen Kosten für die Reinigung nach dem Schweißen können die höheren Erstinvestitionen in die Ausrüstung relativ schnell ausgleichen. Der kontinuierliche Drahtvorschub bedeutet auch, dass ein MIG-Bediener mehr Zeit mit dem Schweißen verbringt und weniger Zeit mit Neupositionierung, Elektrodenwechsel und Schlackenreinigung verbringt – was sich direkt in einer höheren Produktivität pro Stunde niederschlägt. Für Industrieeinkäufer und Schweißunternehmen, die große Fertigungsaufträge übernehmen, rechtfertigt die langfristige Kosteneffizienz des MIG-Schweißens häufig den höheren Vorabkapitalbedarf.
Die Kosten für Verbrauchsmaterialien folgen einem ähnlichen Muster. Stabelektroden sind einzeln kostengünstig, verbrauchen aber einen Preis, der die für den Austausch aufgewendete Zeit ohne Schweißen einschließt. MIG-Draht und Schutzgas verursachen höhere wiederkehrende Kosten pro Einheit, aber die Kosten pro Zoll Schweißnaht sind in einer Umgebung mit hoher Produktion oft wettbewerbsfähig, wenn die Arbeitseffizienz berücksichtigt wird. Bei der Entscheidung zwischen Stick und MIG sollten immer die Gesamtbetriebskosten berücksichtigt werden – Ausrüstung, Verbrauchsmaterialien, Arbeit und Reinigungszeit – und nicht nur der Kaufpreis.