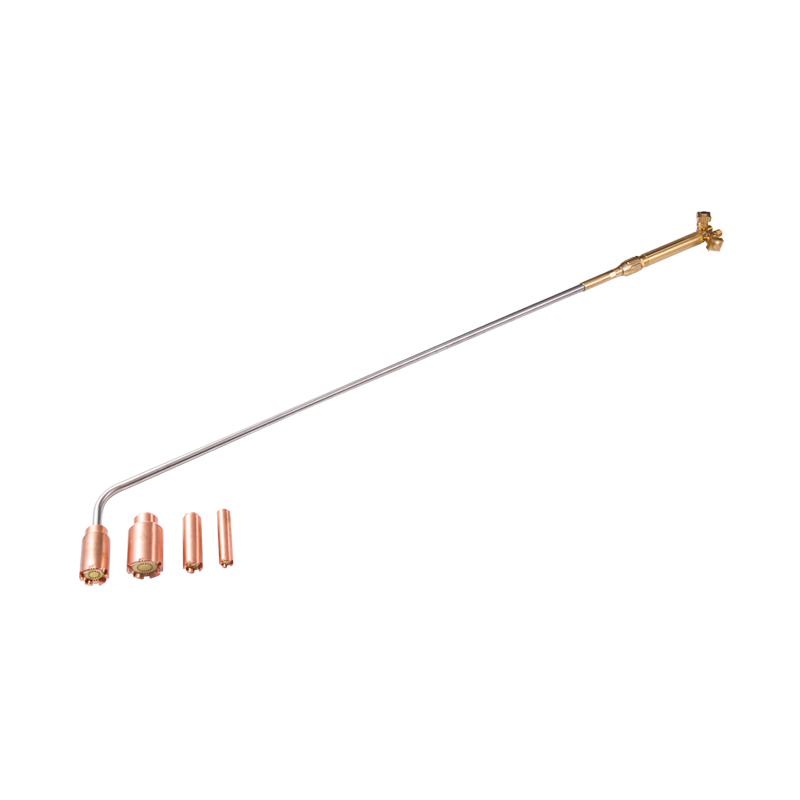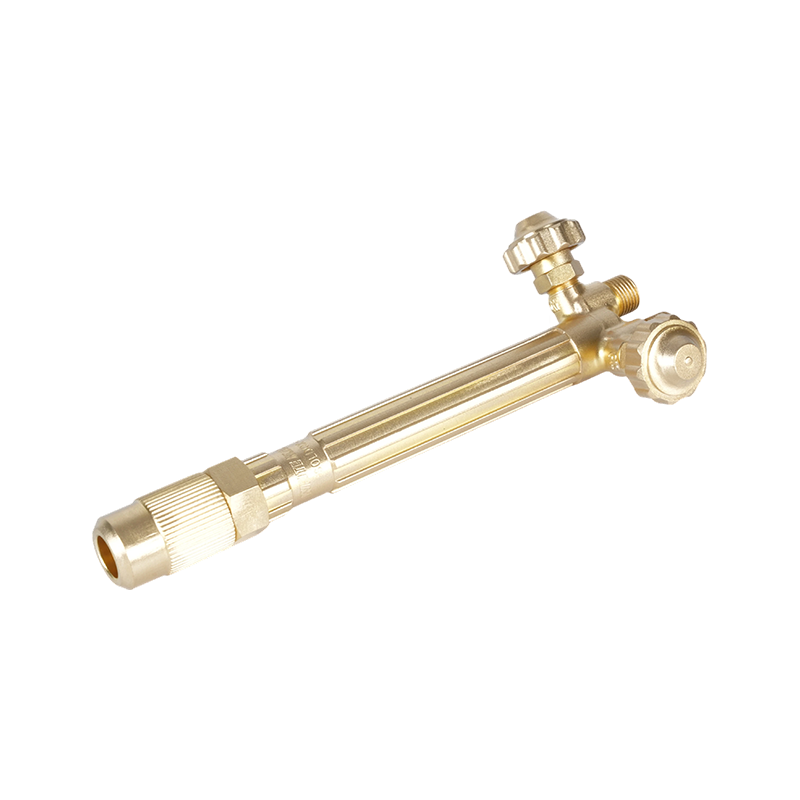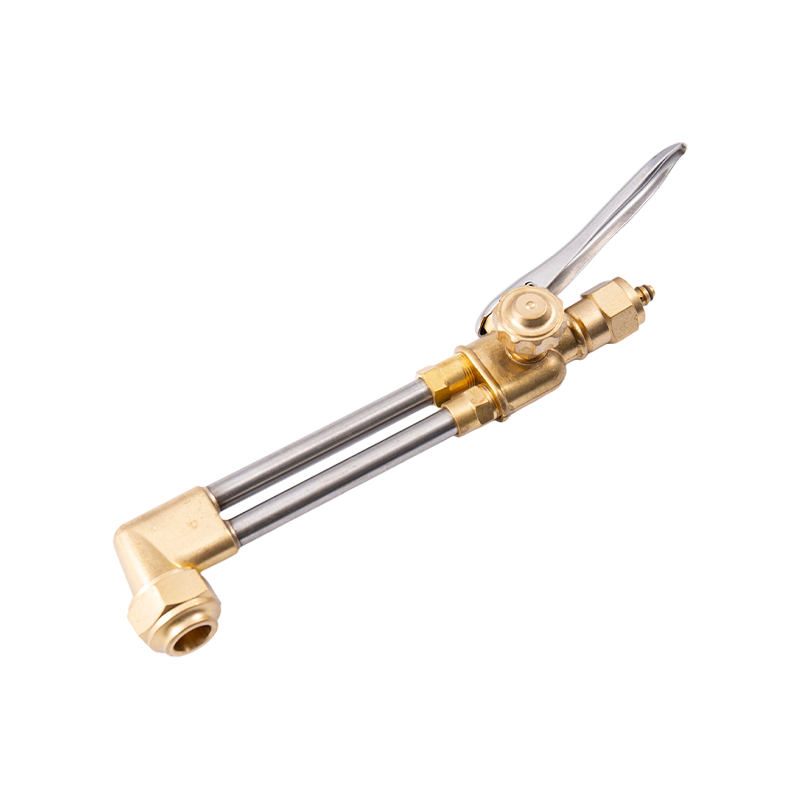
Temperatur des Autogen-Schneidbrenners: Was Sie wissen müssen
Die Autogen-Schneidbrenner erzeugt eine der höchsten Flammentemperaturen, die mit Standard-Industriegasgeräten erreichbar sind. Wenn Sauerstoff und Acetylen zusammen verbrennen, erreicht die resultierende Flamme etwa 3.480 °C bis 3.500 °C (6.296 °F bis 6.330 °F) – höher als bei jeder anderen häufig verwendeten Brenngaskombination in der Schweiß- und Schneidpraxis. Diese extreme Hitze macht Sauerstoff-Acetylen zum Benchmark-Kraftstoffsystem, an dem alle alternativen Schneidgase gemessen werden.
Es ist jedoch wichtig zu verstehen, wie ein Schneidbrenner diese Temperatur tatsächlich nutzt. Ein Schneidbrenner schmilzt nicht einfach Metall – er arbeitet in einem zweistufigen Prozess. Zunächst erwärmen die die Schneidspitze umgebenden Vorwärmflammen den Stahl auf seine Zündtemperatur von etwa 1.800 °F (982 °C). Sobald der Stahl diesen Punkt erreicht, wird der zentrale Hochdruck-Sauerstoffstrahl aktiviert. Dieser Strom fügt keine Wärme direkt hinzu; Stattdessen oxidiert der vorgewärmte Stahl schnell – ein Prozess, der oft als „kontrolliertes, schnelles Rosten“ beschrieben wird. Das erzeugte Eisenoxid hat einen niedrigeren Schmelzpunkt als der Basisstahl und wird daher als geschmolzene Schlacke aus dem Schnitt geblasen.
Die preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Die Three Types of Oxy-Acetylene Flames and When to Use Each
Die ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Neutrale Flamme
Eine neutrale Flamme verbrennt den gesamten verfügbaren Brennstoff und Sauerstoff vollständig und erzeugt keinen Überschuss davon. Der innere Kegel ist klar definiert und hell, und die äußere Hülle ist klar. Dies ist die Standardflamme für die meisten Stahlschneid- und allgemeinen Schweißanwendungen. Es fügt dem Metall weder Kohlenstoff hinzu (was es verspröden würde) noch führt es zu einer übermäßigen Oxidation (die zur Bildung von Eisenoxidablagerungen führen würde). Bei Schneidvorgängen führt die Einstellung einer neutralen Vorheizflamme vor dem Einschalten des Schneidsauerstoffstroms zu saubersten Schnitten mit der gleichmäßigsten Schnittfuge.
Aufkohlende (reduzierende) Flamme
Eine Aufkohlungsflamme enthält überschüssiges Acetylen, das über das hinausgeht, was mit dem verfügbaren Sauerstoff vollständig verbrannt werden kann. Es ist durch eine federartige Sekundärzone gekennzeichnet, die sich über den Innenkegel hinaus erstreckt – die Länge dieser Feder zeigt den Grad des Acetylenüberschusses an. Dieser Flammentyp wird zum Oberflächenhärten, Glühen und zum Gasschweißen von Edelstahl verwendet, wo er das Risiko einer Chromoxidation in der Schweißzone verringert. Das überschüssige Acetylen erzeugt eine reduzierende Atmosphäre um das Schmelzbad. Es sollte niemals zum Schneiden verwendet werden, da es Kohlenstoff im Stahl ablagert und schwarzen Ruß erzeugt.
Oxidierende Flamme
Eine oxidierende Flamme enthält überschüssigen Sauerstoff. Der Innenkegel wird kürzer, spitzer und nimmt einen leicht violetten Farbton an; das Geräusch der Flamme wird merklich schärfer. Obwohl dieser Flammentyp theoretisch am heißesten ist, wird er beim Schweißen im Allgemeinen vermieden, da der überschüssige Sauerstoff das Eisen im Stahl angreift und unerwünschte Eisenoxideinschlüsse bildet, die die Verbindung schwächen. Beim Schneiden ist eine oxidierende Flammeneinstellung im Schneidsauerstoffstrom prozessinhärent – die Vorheizflammen sollten jedoch neutral bleiben, um eine vorzeitige Oxidation des umgebenden Materials zu vermeiden.
Schneidbrenngase: Ein vollständiger Vergleich
Autogenschneidanlagen sind nicht auf Acetylen beschränkt. Abhängig vom zu schneidenden Material, der erforderlichen Schnittgeschwindigkeit, der verfügbaren Infrastruktur und Kostenerwägungen können verschiedene Brenngase verwendet werden. Jedes Gas hat unterschiedliche Flammentemperatureigenschaften und Verbrennungsprofile, die sich unterschiedlich auf die Leistung auswirken.
| Gas | Max. Flammentemperatur (mit O2) | Beste Verwendung | Schweißfähig? |
|---|---|---|---|
| Acetylen | 3.500 °C / 6.330 °F | Schneiden, Schweißen, Präzisionsarbeit | Ja |
| Propan | ~2.800°C / ~5.072°F | Schneiden, Erwärmen, Biegen | Nein |
| Propylen | ~2.900°C / ~5.252°F | Produktionsschnitt | Begrenzt |
| Erdgas | ~2.770°C / ~5.020°F | Schneidende, kostengünstige Operationen | Nein |
| Wasserstoff | ~3.000°C / ~5.432°F | Unterwasserschneiden, Aluminium | Nur spezialisiert |
Acetylen
Acetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Erdgas
Erdgas hat die niedrigste Flammentemperatur der üblicherweise verwendeten Schneidgase. Sein Hauptvorteil liegt in der Infrastruktur: Anlagen mit leitungsgebundener Erdgasversorgung können die Flaschenverwaltung überflüssig machen und die Kraftstoffkosten erheblich senken. Es wird in großen industriellen Schneidvorgängen eingesetzt, bei denen die etwas geringere Schneidleistung durch Kosteneinsparungen und eine einfachere Versorgung ausgeglichen wird. Zum Schweißen wird kein Erdgas verwendet.
Wasserstoff
Wasserstoff is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Welche Metalle mit einem Autogenbrenner geschnitten werden können und welche nicht
Das Autogenschneiden ist grundsätzlich ein chemischer Oxidationsprozess. Damit es funktioniert, muss das zu schneidende Metall eine bestimmte Bedingung erfüllen: Seine Oxide müssen einen niedrigeren Schmelzpunkt haben als das Grundmetall selbst. Wenn diese Bedingung erfüllt ist, oxidiert der Sauerstoffstrom das vorgewärmte Metall und bläst die entstehende geschmolzene Schlacke sauber weg. Bei Nichteinhaltung bildet das Oxid eine schützende Kruste, die die Oxidationsreaktion beendet und das Fürtschreiten des Schnitts verhindert.
- Stahl mit niedrigem bis mittlerem Kohlenstoffgehalt: Schneidet sauber und effizient. Dies ist die Hauptanwendung für das Autogenschneiden, mit der Materialien von 0,5 mm bis über 250 mm Dicke bearbeitet werden können.
- Schmiedeeisen: Kann mit Autogentechnik effektiv geschnitten werden.
- Kohlenstoffreicher Stahl: Schwierig zu schneiden, da sich der Schmelzpunkt der Schlacke dem des Grundmetalls nähert und ein sauberer Auswurf der Oxide verhindert wird.
- Gusseisen: Kann nicht effektiv geschnitten werden – Graphit zwischen den Körnern und der Kornstruktur beeinträchtigt die Oxidationsschneidwirkung.
- Edelstahl: Kann nicht mit Standard-Autogenverfahren geschnitten werden. Die sich auf der Oberfläche bildende Chromoxidschicht hat einen höheren Schmelzpunkt als der darunter liegende Stahl und bildet eine Schutzbarriere, die verhindert, dass der Schneidsauerstoff das frische Metall erreicht. Für Edelstahl muss Plasmaschneiden oder Laserschneiden verwendet werden.
- Aluminium und Kupfer: Kann nicht mit Autogen geschnitten werden – diesen Metallen fehlt der Eisengehalt, der für die Aufrechterhaltung der oxidativen Schneidreaktion erforderlich ist.
Schweißen von Edelstahl: Prozessauswahl und wichtige Überlegungen
Edelstahl ist eines der am schwierigsten zu schweißenden Metalle. Sein hoher Chromgehalt (mindestens 10,5 %) verleiht ihm Korrosionsbeständigkeit – aber das gleiche Chrom reagiert bei Schweißtemperaturen äußerst reaktiv auf Sauerstoff. Wenn Chrom beim Schweißen oxidiert, wird es dem umgebenden Metall entzogen, wodurch Zonen mit deutlich verringerter Korrosionsbeständigkeit entstehen. Dieses als Sensibilisierung bezeichnete Phänomen ist unabhängig vom verwendeten Verfahren die zentrale technische Herausforderung beim Edelstahlschweißen.
Darüber hinaus hat Edelstahl eine geringere Wärmeleitfähigkeit als Weichstahl, was bedeutet, dass sich die Wärme in der Schweißzone schneller aufbaut und sich langsamer ausbreitet. Dies macht Verzerrungen zu einem anhaltenden Problem, insbesondere bei dünnwandigen Materialien. Darüber hinaus dehnt sich rostfreier Stahl beim Erhitzen etwa 50 % stärker aus als unlegierter Stahl, was die Verformung verstärkt, wenn die Wärmezufuhr nicht sorgfältig gesteuert wird.
WIG-Schweißen (GTAW) – die bevorzugte Methode
Das WIG-Schweißen ist der Goldstandard für das Schweißen von Edelstahl, insbesondere für dünne Materialien, Rohre und alle Anwendungen, bei denen das Aussehen der Schweißnaht und die Korrosionsbeständigkeit von entscheidender Bedeutung sind. Eine nicht abschmelzende Wolframelektrode erzeugt den Lichtbogen, während reines Argon als Schutzgas das Schweißbad vor Luftsauerstoff und Stickstoff schützt. Der Schweißer führt den Schweißdraht manuell zu und ermöglicht so eine präzise Steuerung der Wärmezufuhr und der Pfützengröße.
Für austenitische Edelstähle der Serie 300 (die gebräuchlichsten) ist der Standardfüllstab 308L. Für die Sorten 316 und 316L (die Molybdän zur Verbesserung der Korrosionsbeständigkeit enthalten) verwenden Sie 316L-Füller. Für die Legierung Typ 321 ist der Fülldraht 347 geeignet. Die Verwendung der falschen Füllerqualität beeinträchtigt die Korrosionsleistung der fertigen Schweißnaht, selbst wenn die mechanische Verbindung einwandfrei ist.
Wichtige WIG-Parameter für Edelstahl: Stellen Sie die Stromstärke auf etwa 1 Ampere pro 0,001 Zoll (0,025 mm) Materialstärke ein. Verwenden Sie eine 2 % thorierte oder 2 % lanthanhaltige Wolframelektrode, die an einer Nadelspitze geschliffen ist. Die Durchflussrate des Argon-Schutzgases sollte zwischen 15 und 20 Kubikfuß pro Stunde (CFH) eingestellt werden. Halten Sie die Fahrgeschwindigkeit konstant – langsames Arbeiten mit ausreichender Wärmezufuhr ist besser als schnelles Arbeiten und Überhitzen des umgebenden Metalls.
Rückspülen beim Rohrschweißen
Beim WIG-Schweißen von Edelstahlrohren oder -rohren wird die Innenfläche der Schweißnahtwurzel während des Schweißvorgangs dem Luftsauerstoff ausgesetzt. Dies führt zu einem Phänomen namens „Sugaring“ – einer rauen, körnigen oxidierten Oberfläche an der Schweißnahtwurzel, die die Korrosionsbeständigkeit und mechanische Festigkeit erheblich verringert. Das Rückspülen mit Argongas (das beim Schweißen durch das Rohrinnere strömt, um Sauerstoff zu verdrängen) ist für jede Edelstahlrohranwendung, bei der es auf die Wurzelqualität ankommt, unerlässlich. Beide Enden locker verschließen und Argon mit niedrigem Druck durch ein Ende strömen lassen, um eine positive Spülung während der gesamten Schweißnaht aufrechtzuerhalten.
MIG-Schweißen (GMAW) Edelstahl
MIG-Schweißen ist eine praktische Option für Edelstahl, wenn die Produktionsgeschwindigkeit wichtiger ist als die Ästhetik der Schweißnaht oder wenn keine WIG-Ausrüstung verfügbar ist. Das Verfahren verwendet eine kontinuierlich zugeführte Edelstahldrahtelektrode mit Schutzgas zum Schutz des Schweißbades. Das richtige Schutzgas für das MIG-Schweißen von Edelstahl ist reines Argon oder eine Argon-Helium-Mischung – nicht die Argon-CO2-Mischungen, die für das MIG-Schweißen von Weichstahl verwendet werden, da CO2 die Kohlenstoffaufnahme und -oxidation in Edelstahl fördert. Stellen Sie die Schutzgasdurchflussrate zwischen 14 und 16 Liter pro Minute (ca. 30 CFH) ein. Verwenden Sie rostfreien Draht, der auf die Qualität des Grundmetalls abgestimmt ist, und berücksichtigen Sie versetzte Schweißreihenfolgen, um Wärmeverzug zu minimieren.

Autogenschweißen von Edelstahl
Das Gasschweißen von Edelstahl mit Autogen-Acetylen ist technisch möglich, aber deutlich schwieriger als das WIG-Schweißen und wird im Allgemeinen nicht für Produktions- oder Strukturanwendungen empfohlen. Für den Prozess ist ein spezielles Flussmittel zum Schweißen von Edelstahl erforderlich – typischerweise ein trockenes Pulver, das mit Isopropylalkohol zu einer Paste gemischt und sowohl auf die Vorder- und Rückseite der Verbindung als auch auf den Füllstab aufgetragen wird. Dieses Flussmittel verhindert die Chromoxidation während des Schweißens.
Die flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Bei Sorten wie 304 kann übermäßige Hitze (zwischen 500 °C und 800 °C) zur Bildung von Chromkarbid an den Korngrenzen führen – ein Zustand, der als Karbidausfällung bekannt ist und mit der Zeit zu interkristalliner Korrosion führt. Sorten mit niedrigem Kohlenstoffgehalt (304L, 316L) sind diesem Problem beim Schweißen mit Methoden mit höherem Wärmeeintrag resistenter.
Kritische Vorbereitungsschritte zum Schweißen von Edelstahl
Unabhängig vom gewählten Schweißverfahren sind Oberflächenvorbereitung und Kontaminationskontrolle bei der Arbeit mit Edelstahl unerlässlich.
- Beseitigen Sie Eisenverunreinigungen: Alle Eisen- oder Stahlpartikel auf der Edelstahloberfläche – von Drahtbürsten für Kohlenstoffstahl, Schleifscheiben oder Metallstaub – setzen sich im Edelstahl fest und verursachen Rostflecken. Verwenden Sie spezielle Edelstahlbürsten, Schleifscheiben und Schneidräder, die noch nie mit Kohlenstoffstahl in Berührung gekommen sind.
- Alle Oberflächen gründlich reinigen: Entfernen Sie vor dem Schweißen Öl, Fett und Walzzunder mit Aceton oder einem speziellen Entfetter für Edelstahl aus dem Verbindungsbereich. Sogar Fingerabdrücke können eine lokale Kontamination verursachen.
- Stellen Sie sicher, dass es keine Fugenspalte gibt: Edelstahl ist besonders anfällig für Durchblasen, wenn zwischen den Verbindungsflächen Lücken vorhanden sind. Halten Sie die Verbindung gegen eine Lichtquelle – wenn Licht durchdringt, ist die Verbindung zu locker.
- Sicher klemmen und heften: Aufgrund der hohen Wärmeausdehnung von Edelstahl können sich ungespannte Werkstücke beim Schweißen stark verziehen. Versetzen Sie Heftschweißnähte versetzt und erwägen Sie, die Reihenfolge der Hauptschweißnähte zu versetzen, um die Wärme gleichmäßig zu verteilen.
- Zwischenlagentemperatur steuern: Lassen Sie die Schweißzone zwischen den Durchgängen abkühlen. Anhaltend hohe Zwischenlagentemperaturen erhöhen das Risiko einer Sensibilisierung (Chromkarbid-Ausfällung) und einer Verformung.
Sicherheit bei der Verwendung von Schneidbrenngasen und beim Schweißen von Edelstahl
Sowohl das Autogenschneiden als auch das Schweißen von Edelstahl stellen besondere Sicherheitsrisiken dar, die besondere Aufmerksamkeit erfordern.
Sicherheit von Gasflaschen und Brennern
- Acetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Entnehmen Sie Acetylen niemals mit einer Rate von mehr als einem Siebtel der Flaschenkapazität pro Stunde. Dadurch gelangt Aceton in die Schläuche und den Brenner, was zu Schäden und potenziellen Gefahren führen kann.
- Betreiben Sie Acetylen niemals über einem Arbeitsdruck von mehr als 15 psi – bei höheren Drücken wird es stoßempfindlich und kann sich explosionsartig zersetzen.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Verwenden Sie immer Schläuche, Regler und Spitzen, die für das jeweils verwendete Brenngas ausgelegt sind. Propan zersetzt mit der Zeit chemisch Schlauchmaterialien, die für Acetylen ausgelegt sind.
Gefahren durch Edelstahlschweißrauch
Beim Schweißen von Edelstahl entstehen Chrom(VI)-Rauch – ein bekanntes menschliches Karzinogen – sowie Nickelverbindungen und andere gefährliche Metalldämpfe. Diese Dämpfe sind gefährlicher als die, die beim Schweißen von Baustahl entstehen, und erfordern aktive Kontrollmaßnahmen. Eine lokale Absaugung (LEV) in der Nähe des Lichtbogens oder der Flamme ist obligatorisch in jedem beruflichen Umfeld. Persönliche Schutzausrüstung, einschließlich eines luftgespeisten Schweiß-Atemschutzgeräts oder mindestens eines ordnungsgemäß dimensionierten Atemschutzgeräts mit Rauchfilterung, sollte getragen werden. Verlassen Sie sich nicht allein auf die allgemeine Belüftung des Ladens. Die Expositionsgrenzwerte für sechswertiges Chrom sind streng geregelt und erfordern eine Überwachung in Produktionsumgebungen, in denen regelmäßig Edelstahlschweißungen durchgeführt werden.
Auswahl des richtigen Prozesses: Zusammenfassung von Schneidgas und Schweißverfahren
Für Schneiden von Stahl Die Wahl des Brenngases hängt in erster Linie vom verfügbaren Budget, der erforderlichen Schnittgeschwindigkeit und dem Brennerdesign ab. Acetylen sorgt für die schnellsten Einstichzeiten und die intensivste innere Hitze und eignet sich daher ideal für Präzisionsarbeiten, dünnes Material und Situationen, in denen die Rüstzeit eine Rolle spielt. Propan und Propylen bieten niedrigere Betriebskosten und vergleichbare Schnittgeschwindigkeiten bei dickerem Material mit der richtigen Einstellung des Injektorbrenners. Erdgas ist die wirtschaftliche Wahl für großvolumige industrielle Schneidanlagen mit Rohrleitungsversorgung. Zum Schneiden von Edelstahl, Aluminium oder Nichteisenmetallen ist kein Autogengas wirksam – für diese Materialien muss Plasma- oder Laserschneiden verwendet werden.
Für Schweißen von Edelstahl WIG ist das bevorzugte Verfahren, wenn Aussehen, Korrosionsbeständigkeit und mechanische Festigkeit im Vordergrund stehen. MIG-Schweißen eignet sich für schwerere Abschnitte und Produktionsarbeiten, bei denen es auf Geschwindigkeit ankommt. Das Oxy-Acetylen-Gasschweißen von Edelstahl ist möglich, aber anspruchsvoll und erfordert die korrekte Anwendung des Flussmittels, eine präzise Flammeneinstellung und die Entfernung des Flussmittels nach dem Schweißen. Es eignet sich besser für Reparatursituationen vor Ort, bei denen keine elektrische Schweißausrüstung verfügbar ist. Unabhängig davon, welcher Prozess verwendet wird, sind die Kontaminationskontrolle, die richtige Auswahl des Füllstoffs und das Wärmemanagement die drei Faktoren, die bestimmen, ob eine Edelstahlschweißnaht auf lange Sicht wie beabsichtigt funktioniert.