Ein Schneidbrenner, der an der Spitze platzt, eine Schnittfuge, die zur Seite wandert, eine Spitze, die immer wieder mit der Platte verschmilzt – diese Fehler beginnen normalerweise nicht annähernd dort, wo sie auftauchen. Sie beginnen mit einem Diagramm, das die Form des Werkzeugs zeigt, nicht jedoch den Weg des Gases. Spuren von Sauerstoff und Acetylen vom Flaschenventil bis zur Schneidöffnung und die meisten Probleme am Labortisch sind in einer Minute diagnostizierbar, und Ersatzteile können ohne Rätselraten bestellt werden.
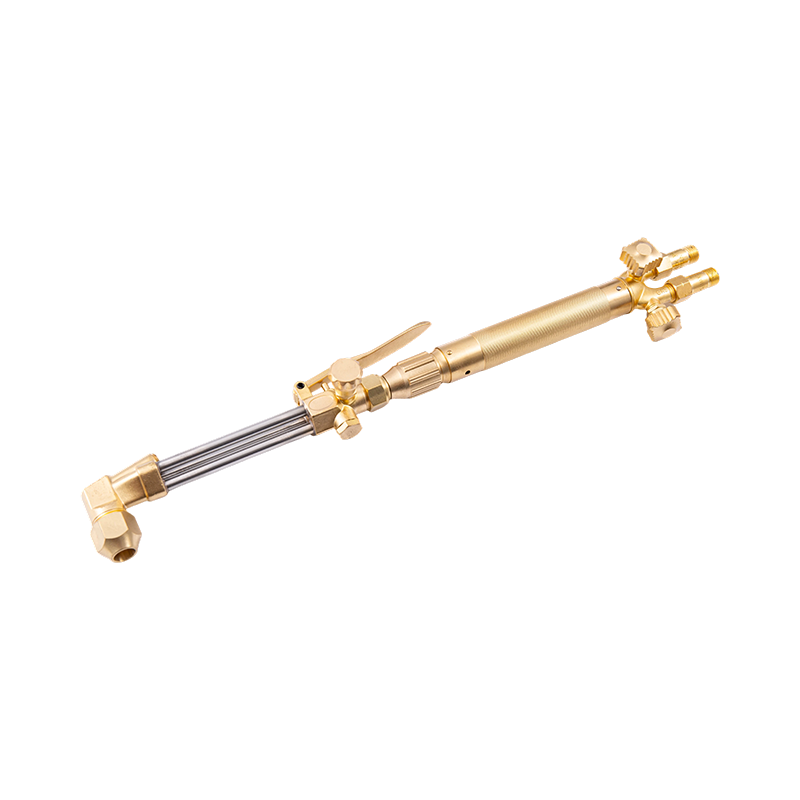
Die Kurzversion: Bei einem Standard-Sauerstoff-Acetylen-Brenner mit zwei Schläuchen verlaufen Brennstoff und Sauerstoff in getrennten Leitungen bis zum Mischer im Schneidaufsatz, wo sie sich in dem Verhältnis vereinen, für das die Düse ausgelegt ist. Der Schneidsauerstoffhebel öffnet einen dritten, viel größeren Durchgang, der den Mischer vollständig umgeht. Alles andere in der Zeichnung – Regler, Ableiter, Nadelventile, Spitzenmutter – dient dazu, diese drei Flüsse zu messen oder zu schützen.
Der Gasweg ist das Diagramm
Bei den meisten Werkstattwanddiagrammen handelt es sich um Explosionszeichnungen: Teile nach Position geordnet. Ein Arbeitsdiagramm ist ein Flussdiagramm. Befolgen Sie die Reihenfolge und jede Komponente hat genau eine Aufgabe.
- Acetylenflaschenventil, nicht mehr als eineinhalb Umdrehungen geöffnet; Das Ventil der Sauerstoffflasche ist vollständig geöffnet.
- Regler, einer pro Zylinder, senken den hohen Speicherdruck auf einen niedrigen Förderdruck.
- Schläuche, üblicherweise rot für Kraftstoff und grün, schwarz oder blau für Sauerstoff, mit Linksgewinde an jedem Brenngasanschluss, sodass die beiden nicht vertauscht werden können.
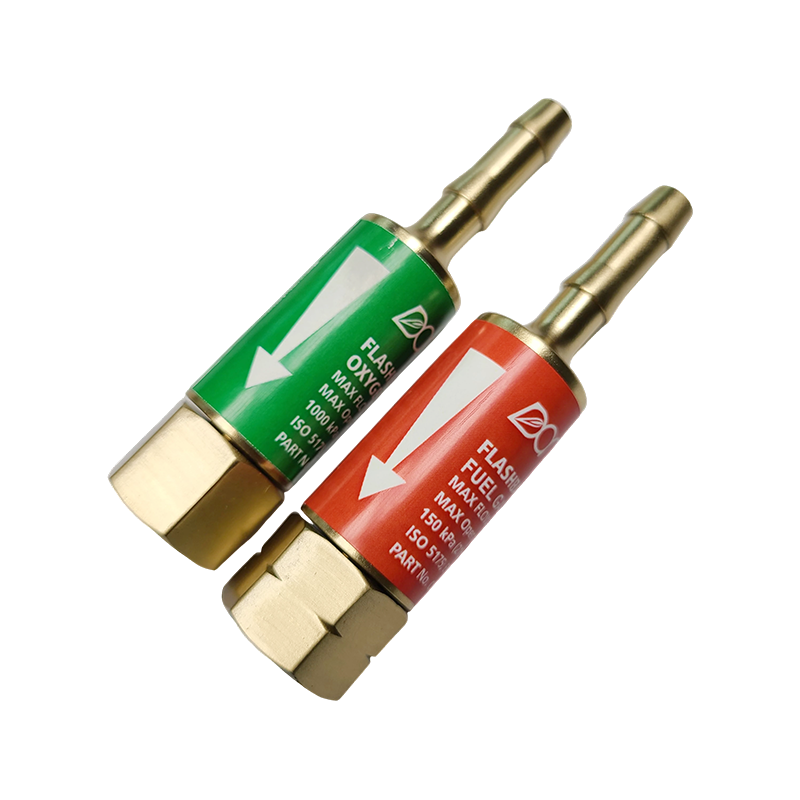
- Flammenrückschlagsicherungen oder Rückschlagventile an den Reglerausgängen und oft auch an den Brennereingängen.
- Brennereinlassanschlüsse, dann die beiden Nadelventile am Griff.
- Der Mischer, in dem Sauerstoff und Brenngas vorgewärmt werden, bevor sie in die Spitze gelangen.
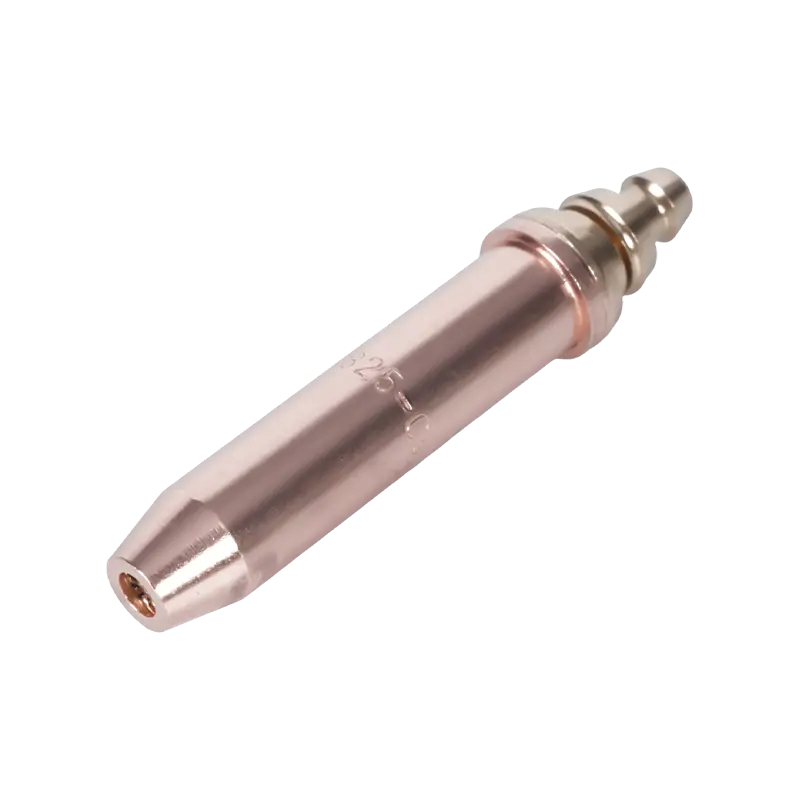
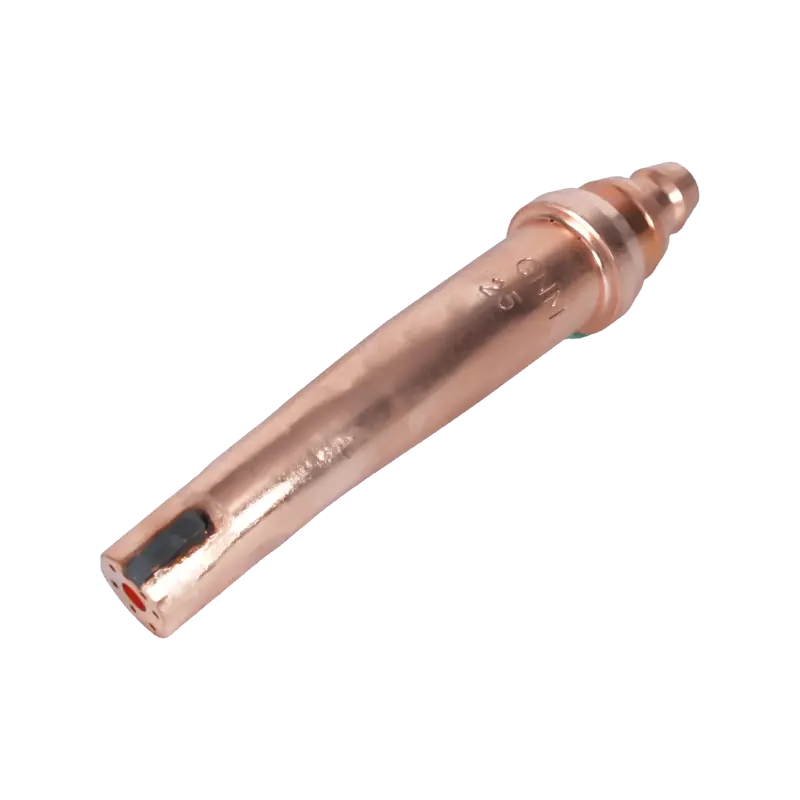
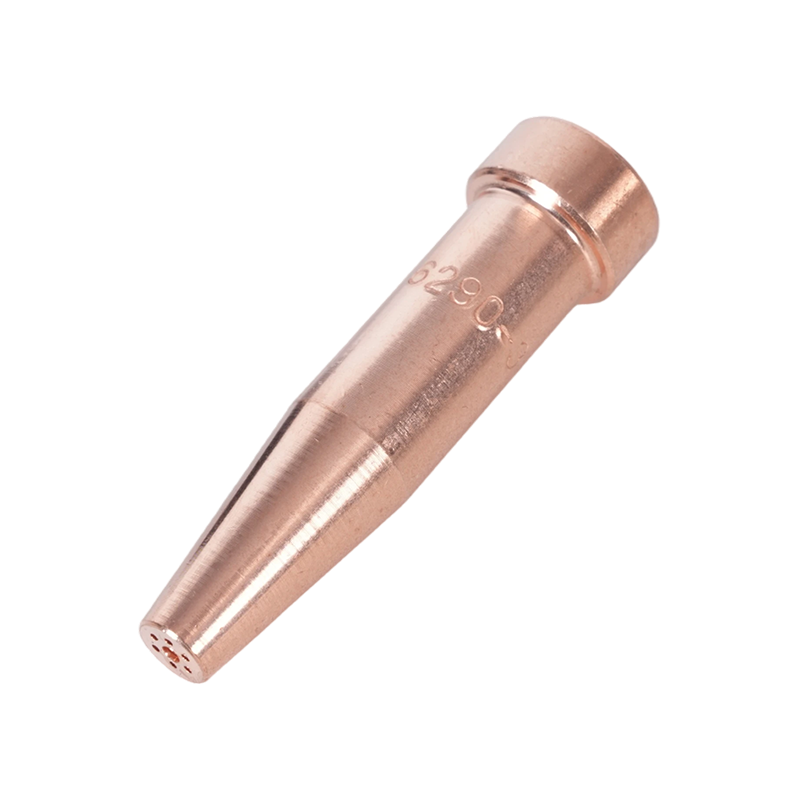
- Die Schneidspitze, wo Vorheizöffnungen eine zentrale Schneidsauerstofföffnung umgeben.
| Komponente | Position im Fluss | Was zu überprüfen ist |
|---|---|---|
| Regulator | Direkt an jedem Zylinder | Das Fördermanometer zeigt den beabsichtigten Unterdruck an, nicht den Flaschendruck |
| Schlauch | Zylinder zum Brennereinlass | Farbcodierung, linke Kraftstoffmutter, keine Risse in der Nähe der Crimpstelle |
| Verhafteter | Reglerauslass oder Brennereinlass | Der Flusspfeil zeigt zur Fackel; Element nicht mit Öl verunreinigt |
| Nadelventile | Griffkörper | Reibungsloser Lauf, keine Leckage an der Dichtung vorbei, Knöpfe farblich gekennzeichnet |
| Mixer | Basis des Schneidaufsatzes | Saubere Düsen, unbeschädigte O-Ringe, korrekter Typ für den Brenner |
| Schneidhebel | Rückseite des Anhangs | Öffnet sich vollständig, schnappt zu, kein Kriechen |
| Spitze und Nuss | Vorderseite des Anhangs | Sitz frei von Kerben, korrekte Spitzennummer, Öffnungen frei |
Zwei Zahlen in dieser Kette sind nicht verhandelbar. Der Acetylen-Förderdruck sollte bei oder unter 15 psig bleiben; Darüber hinaus wird das Gas im Schlauch instabil und die Gefahr verschiebt sich von unbequem zu wirklich gefährlich. Auch die Schlauchbohrung spielt eine Rolle: 1/4 Zoll ist normal bis etwa zur Spitzengröße 5, während 3/8 Zoll bei größeren Spitzen verwendet wird, damit der Schneidsauerstoffstrom nicht ausgehungert wird.
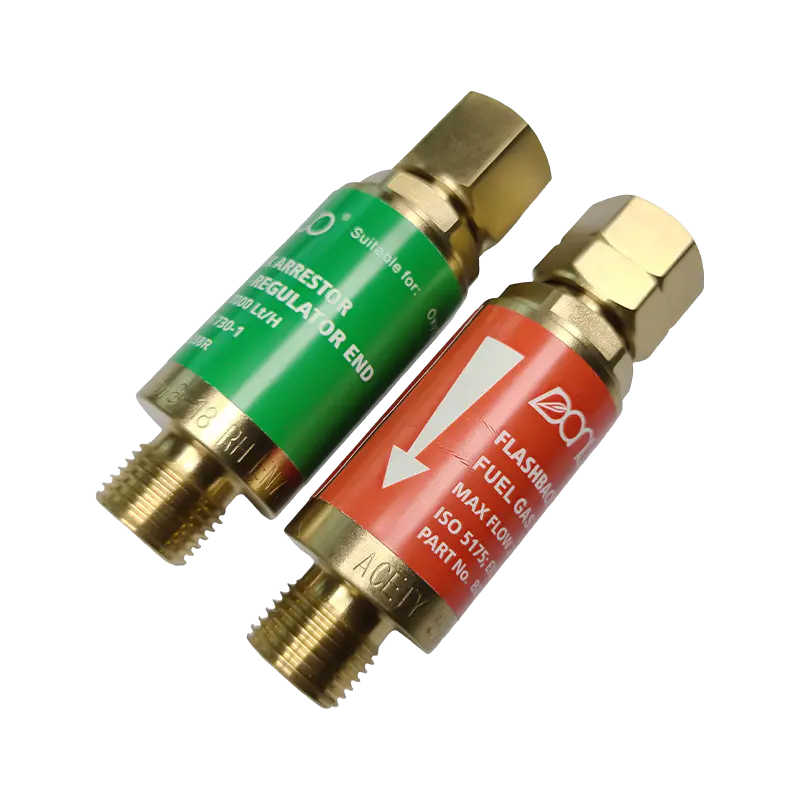 B288 Oxy-Acetylen-Flashback-Arrestor-Serie Für das Autogenschweißen und -schneiden bietet die B288-Serie Sauerstoff- und Brenngasmodelle mit mehreren Gewindeanschlüssen und Flammenrückschlag-/Rückflussschutz für Brenneraufbauten. Produkt anzeigen →
Im Griff und im Schneidaufsatz
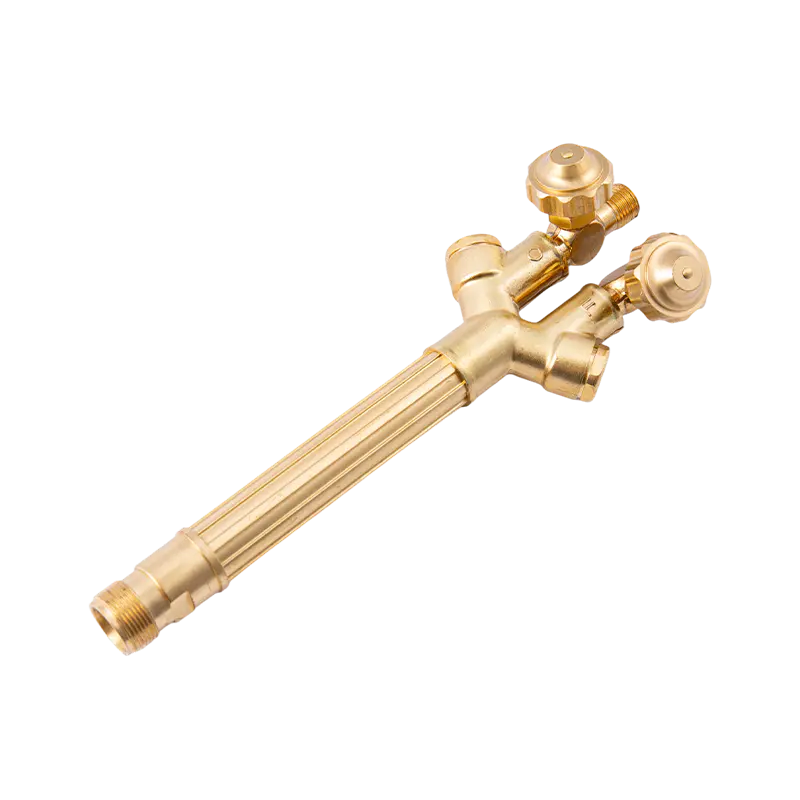
Ein zweiteiliger Brenner teilt sich in einen Griff und einen Schneidaufsatz, der ihn mit zwei Rohren und einer Überwurfmutter verbindet. Bei den meisten Designs enthält der Griff überhaupt keine Mischkammer – es handelt sich um ein Paar Ventilkörper mit Schäften, Dichtungen und Knöpfen.
Nadelventile
Die Brennstoff- und Sauerstoffknöpfe dosieren das Vorwärmen des Gases und werden gemeinsam eingestellt: Öffnen Sie den Brennstoff leicht, zünden Sie ihn an und fügen Sie dann Sauerstoff hinzu, bis sich der helle Innenkegel zu einer neutralen Flamme verkürzt. In Diagrammen werden diese normalerweise als zwei kleine Kreise dargestellt. In der Praxis gehören sie zu den ersten Teilen, die ausgetauscht werden, da durch zu festes Anziehen der Schaftsitz beschädigt wird und die Flamme nicht mehr auf die Einstellung reagiert.
Mischer oder Injektor
Der Mixer sitzt an der Basis des Aufsatzes und ist der Ort, an dem die Zeichnung ihren Zweck erfüllt. Gleichdruckbrenner kombinieren die beiden Gase bei ähnlichen Drücken. Injektorbrenner verwenden einen kleinen Sauerstoffstrahl, um Brenngas in die Kammer zu saugen und das Gemisch stabil zu halten, wenn der Acetylendruck nachlässt. Ein abgenutzter Mixer zeigt sich als Flamme, die ihren Charakter ändert, wenn der Brenner gekippt wird, oder als Knall auf der Rückseite des Lichts.
Sauerstoffhebel schneiden
Der Hebel öffnet ein Ventil, das einen hochvolumigen Sauerstoffstrom direkt in die Mitte der Spitze einströmen lässt und dabei den Mischer umgeht. Es sollte sich vollständig öffnen und scharf schließen. Ein kriechender Hebel führt ohne erkennbare andere Ursache zu einer ausgefransten Kante und einer übergroßen Schnittfuge.
Spitzenmutter und Sitz
Die Mutter klemmt einen konischen Sitz gegen einen passenden Konus an der Spitze. Es handelt sich hierbei um eine Metall-auf-Metall-Dichtung, nicht um eine Gewindedichtung. Eine einzelne Kerbe am Sitz lässt Sauerstoff in die Vorwärmkanäle entweichen und erzeugt die bekannte Beschwerde, dass die Spitze immer wieder platzt, egal wie die Ventile eingestellt sind.
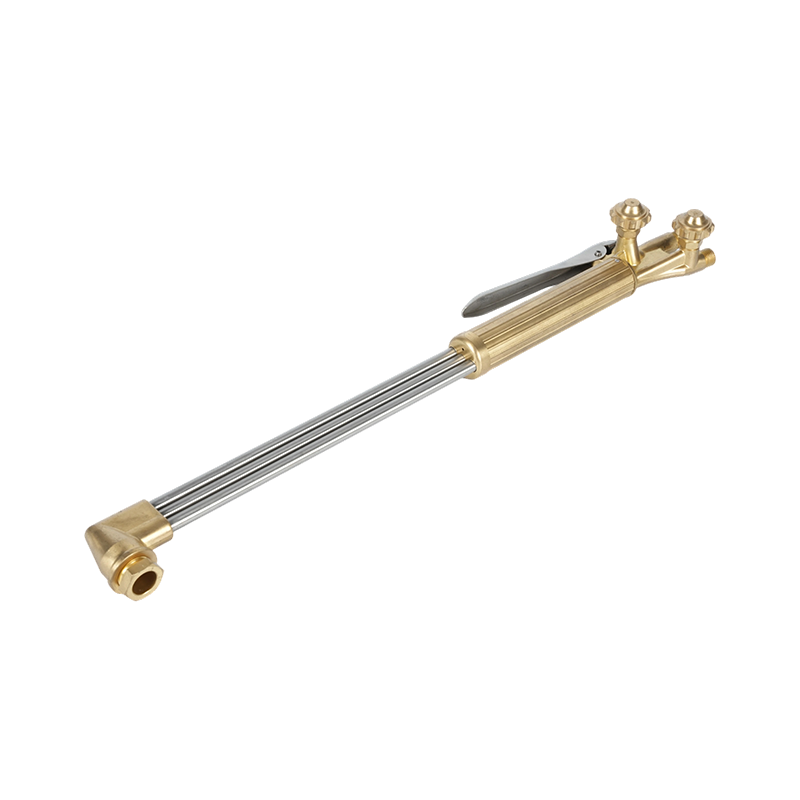 B400 Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrenner Doppelrohr-Handbrenner für anspruchsvolles Schneiden bis 300 mm, kompatibel mit Acetylen und Propan und 1502/1503-Düsen für schwere Fertigungsarbeiten. Produkt anzeigen →
Wie die Spitze im Querschnitt aussieht
Wenn Sie hineinzoomen, wird das Diagramm zu einer kleinen Baugruppe: ein Sechskant- oder Rändelkörper, ein konischer Sitz, ein Ring aus Vorwärmöffnungen – üblicherweise vier bis sechs, bei großen Größen mehr – und eine zentrale Schneidöffnung. Die Spitzennummer ist auf dem Körper eingestanzt und diese Nummer bestimmt den gesamten Aufbau.
Schneiden schmilzt nicht. Die vorgeheizten Flammen erwärmen einen Stahlfleck auf seine Zündtemperatur, etwa 870 °C (1.600 °F), und der Sauerstoffstrahl oxidiert dann das Eisen und sprengt das Oxid aus der Schnittfuge. Aus diesem Grund ist der Zustand der Vorwärmöffnung wichtiger, als die meisten Bediener erwarten: Ein teilweise verstopftes Loch führt dazu, dass eine Seite des Schnitts kalt wird und die Schnittfuge von der Linie abweicht.
Passende Spitzengröße, -stärke und -druck
Die veröffentlichten Diagramme variieren je nach Hersteller, Brenngas und Düsenserie, aber die Beziehung ist konsistent: Die Anzahl der Düsen steigt mit der Plattendicke, der Schneidsauerstoffdruck steigt mit der Anzahl der Düsen und die Vorschubgeschwindigkeit sinkt.
| Plattenstärke | Typische Trinkgeldnummer | Senkung des Sauerstoffdrucks |
|---|---|---|
| 3 mm (1/8 Zoll) | 000 | 20–25 psig |
| 6 mm (1/4 Zoll) | 00 | 20–25 psig |
| 10 mm (3/8 Zoll) | 0 | 25–30 psig |
| 20 mm (3/4 Zoll) | 1 | 30–35 psig |
| 25 mm (1 Zoll) | 2 | 35–40 psig |
| 50 mm (2 Zoll) | 3 | 40–45 psig |
| 100 mm (4 Zoll) | 5 | 45–55 psig |
Zwei praktische Hinweise. Propan-Spitzen verfügen über größere Vorheizkanäle und verbrauchen mehr Sauerstoff als Acetylen-Spitzen derselben Nummer, daher ist eine Tabelle, die für einen Brennstoff erstellt wurde, für den anderen ungültig. Und jeder Druck in jedem Diagramm wird am Regler über eine bestimmte Schlauchlänge gemessen; Bei Läufen, die viel länger als 25 Fuß sind, erhöhen Sie den Förderdruck und überprüfen Sie die Flamme erneut, bevor Sie die Spitze beschuldigen.
Vier Details, die in der Zeichnung normalerweise weggelassen werden
- Platzierung des Feststellers. Ableiter am Reglerende schützen die Zylinder; Rückschlagventile am Brennerende schützen den Bediener. Viele Diagramme zeigen das eine und nicht das andere. Auf einer belebten Bank passen beide.
- Spitzenabstand. Der Innenkegel sollte 1,5 bis 3 mm über der Platte sitzen. Durch den Kontakt wird die Spitze überhitzt und es kommt zu einem Pop-Zyklus, der durch keine Ventileinstellung behoben werden kann.
- Widerstands- und Führungswinkel. Schleppleinen neigen sich mit der Fahrtrichtung und eine Neigung von 10 bis 15 Grad gleicht dies bei dickeren Platten aus. Ein Diagramm, das eine perfekt vertikale Schnittfuge zeigt, zeigt ein Ideal, kein Ergebnis.
- Reinigung der Öffnung. Vorgewärmte Löcher werden mit einem Spitzenreiniger der richtigen Größe gereinigt, niemals mit einem Bohrer. Durch das Bohren wird die Dosierkante entfernt und die Spitze zurückgezogen.
Die Disziplin Gashandhabung gehört in dieselbe Richtung. Unser Leitfaden zu Sicherheitsvorkehrungen bei der Verwendung eines Schneidbrenners deckt Lecktests, Zündsequenz und Abschaltung in der Reihenfolge ab, in der sie erfolgen sollten.
Angeben einer Fackel anhand des Diagramms
Sobald der Ablauf klar ist, werden Kaufentscheidungen einfacher. Drei Fragen entscheiden das meiste. Welche Beanspruchungsklasse erfordert die Arbeit – schwer, mittel oder leicht, was sich in der Wandstärke, den Ventilschäften und den Griffen aus geschmiedetem Messing im Vergleich zu Aluminiumgriffen widerspiegelt? Welchem regionalen Standard folgen die Trinkgelder und Sitzplätze, da die Muster in den USA, Australien, Großbritannien und Japan nicht austauschbar sind? Und wer liefert in fünf Jahren Verbrauchsmaterialien – Spitzen, Muttern, O-Ringe und Ableiterelemente?
Für Käufer, die von einem Hersteller beziehen, dient das Diagramm gleichzeitig als Spezifikationsblatt. Ein Zulieferer, der in der Lage ist, im eigenen Haus zu schmieden, zu bearbeiten und zu montieren, kann Toleranzen bei der Sitzkonizität und der Mischdüse einhalten, den beiden Merkmalen, die sich am meisten auf die Schnittqualität auswirken. Unsere eigene Produktion in Ningbo deckt Formenbau, Schmieden, Oberflächenveredelung, CNC-Bearbeitung und Inspektion unter einem Dach ab, mit rund zwei Jahrzehnten Erfahrung in der Schweiß- und Schneidwerkzeugebranche, und wir bearbeiten nach Kundenzeichnungen, wenn ein Standardmuster nicht passt.
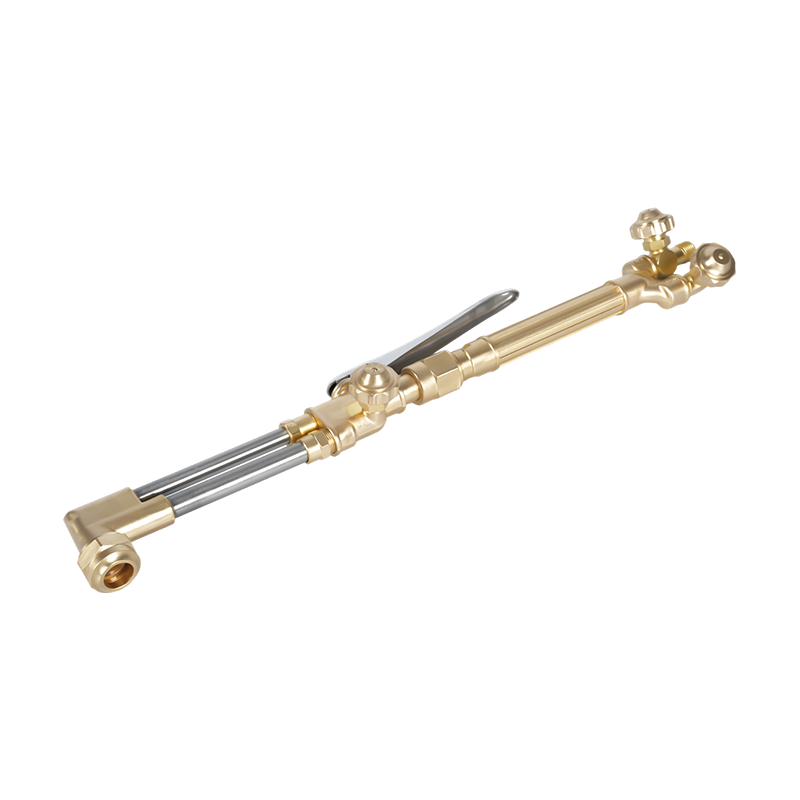 A217 Autogen-Acetylen/Propan-Hochleistungs-Schneidbrennersatz Hochleistungssatz mit A212-Schneideaufsatz und A211-Griff, ausgelegt für 200 mm und kompatibel mit Autogen oder Propan zum industriellen Schneiden, Löten und Erhitzen. Produkt anzeigen →
Wenn Sie ein Brennerset einem vorhandenen Schlauch-, Regler- und Düsenbestand zuordnen möchten, senden Sie die Zeichnung oder die Teilenummern über unsere Kontaktseite und wir bestätigen den Sitztyp, die Gewindeform und die Spitzenkompatibilität, bevor wir ein Angebot abgeben.
Drucken Sie das Diagramm aus und versehen Sie es mit Anmerkungen: Notieren Sie die tatsächlichen Reglerdrücke, die Spitzennummer, die Sie für jede Plattendicke verwenden, und das Datum, an dem die Ableiter zuletzt überprüft wurden. Eine Zeichnung, die Ihre eigenen Zahlen trägt, hört auf, ein Poster zu sein, und wird zu einem Einrichtungsblatt – und wenn ein Schnitt das nächste Mal grob wird, ist die Antwort normalerweise eine Zeile entfernt.