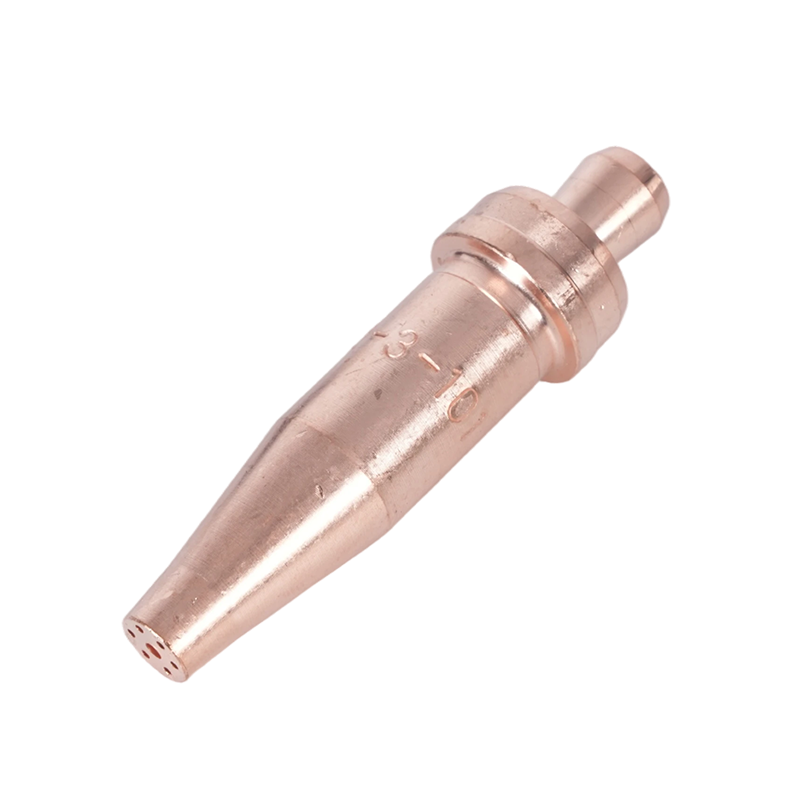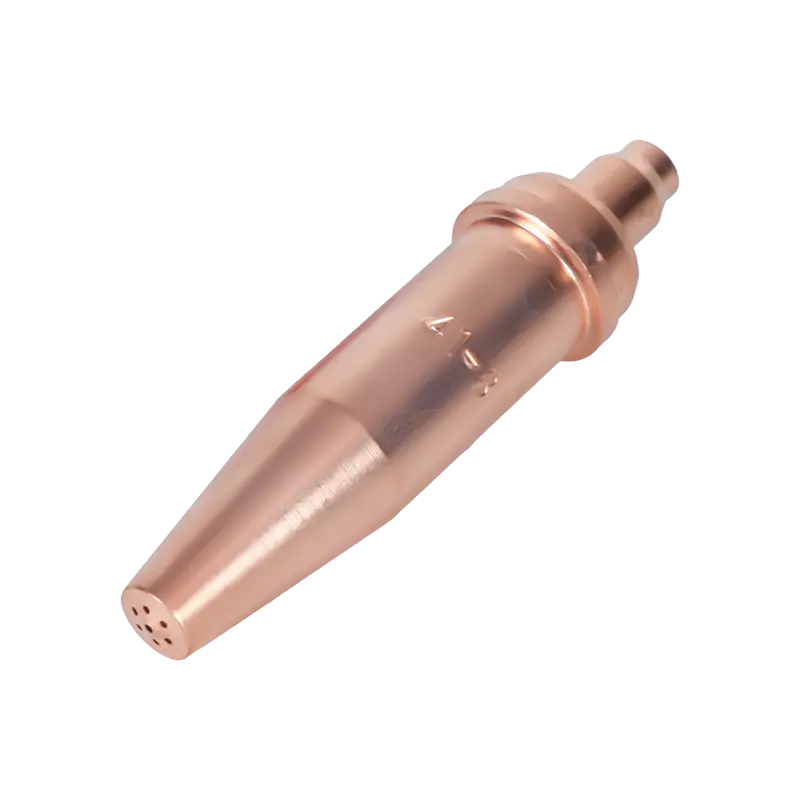
Eine Spitze Nr. 1, etwa 28 psi Sauerstoff und 4 psi Acetylen zerlegen eine 6 mm dicke Weichstahlplatte in wenigen Sekunden. Führen Sie den gleichen Brenner auf eine 25-mm-Platte, ohne etwas zu berühren, und der Schnitt bleibt auf halbem Weg stehen, die Schnittfuge wird breiter und am Ende schleift jemand die Kante wieder in die Toleranz.
Am Betreiber hat sich nichts geändert. Das Autogenschneiden ist einer der wenigen Metallbearbeitungsprozesse, bei denen Einstellungen – Düsengröße, Gasdruck, Abstand und Vorschubgeschwindigkeit – mehr über das Ergebnis entscheiden als die Hand, die den Brenner hält. Die folgenden Anleitungen behandeln die Einrichtungssequenz, die Auswahl von Spitze und Druck, die Flammeneinstellung, Sicherheitshardware und die Hardwareauswahl, die Schnitte wiederholbar macht.
Wo die Schnittqualität tatsächlich entschieden wird
Drei Variablen steuern den Schnitt: die Geschwindigkeit des Sauerstoffstrahls an der Spitze, die Wärmezufuhr vor dem Vorheizen und die Vorschubgeschwindigkeit. Zwei der drei werden blockiert, bevor die Flamme angezündet wird, weshalb ein Brenner, der „schlecht schneidet“, in der Regel eher ein Einrichtungsproblem als ein Bedienerproblem hat.
- Der Zustand und die Größe der Spitzenöffnung legen die Strahlgeschwindigkeit fest. Eine Spitze, die aufgerieben wurde, heruntergefallen ist oder mit dem für ihre Größe falschen Druck betrieben wurde, verliert an Geschwindigkeit und hinterlässt die klassische raue, ausgewaschene Schnittfuge.
- Die Reglereinstellungen legen das Vorheizen und die Unterbrechung des Sauerstoffflusses fest. Niedriger Sauerstoffdruck führt zu langsamen, unvollständigen Schnitten; Übermäßiger Druck erzeugt Turbulenzen, eine breite Schnittfuge und harte Schlacke.
- Die Fahrgeschwindigkeit ist die einzige Variable, die während des Schnitts live angepasst wird. Schleppleinen, die 10 bis 15 Grad hinter der Vertikalen abgewinkelt sind, bedeuten, dass die Geschwindigkeit ungefähr richtig ist; Nahezu vertikale Verzögerungslinien bedeuten „zu langsam“ und abgeflachte Verzögerungslinien bedeuten „zu schnell“.
Setup-Sequenz: Reihenfolge der Vorgänge
Arbeiten Sie jedes Mal die gleiche Reihenfolge ab. Die meisten Beschwerden über einen „defekten Brenner“ gehen eher auf einen übersprungenen Schritt als auf den Brenner selbst zurück.
- Vor dem Anschließen prüfen: gerissener oder aufgequollener Schlauchmantel, beschädigter Spitzensitz, verschlissene Ventilpackung.
- Öffnen Sie jedes Flaschenventil kurz, um den Staub auszublasen, und schließen Sie es dann wieder.
- Montieren Sie die Regler und ziehen Sie die Einlassmuttern mit einem Schraubenschlüssel der richtigen Größe fest, niemals mit einer Zange oder einem Rohrschlüssel.
- Installieren Sie Flammenrückschlagsperren oder Rückfluss-Rückschlagventile an den Reglerausgängen oder Brennereinlässen, je nachdem, was Ihre Standortvorschriften erfordern.
- Schließen Sie die Schläuche an die richtigen Stutzen an und vergewissern Sie sich, dass es sich bei den Anschlüssen um das rechte, linke oder rechte Gewindepaar handelt.
- Flaschenventile langsam öffnen. Öffnen Sie eine Acetylenflasche nicht mehr als eineinhalb Umdrehungen, damit sie schnell geschlossen werden kann.
- Stellen Sie den Arbeitsdruck bei geöffneten Brennerventilen ein und schließen Sie diese dann.
- Testen Sie jede Verbindung mit Seifenwasser oder Lecksuchflüssigkeit auf Dichtheit. Niemals mit einer Flamme.
- Zünden Sie mit einem Funkenzünder an, nicht mit einem Einwegfeuerzeug oder einem Streichholz.
Düsenauswahl und Gasdruck
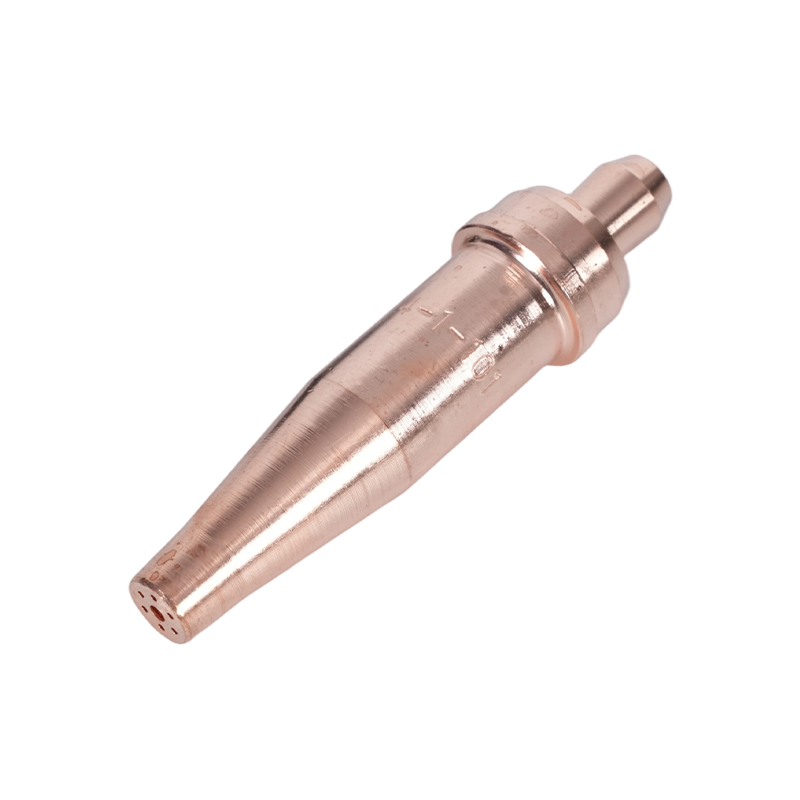
Die Spitzengröße wird zunächst an die Plattendicke angepasst, alles weitere ergibt sich daraus. Eine für 6 mm ausgelegte Spitze kann durch Erhöhen des Drucks nicht durch 25 mm gedrückt werden; Die Öffnung lässt einfach nicht genügend Sauerstoff durch und der zusätzliche Druck führt zu Turbulenzen, die die Schnittfläche erodieren.
Genauso wichtig sind regionale Muster. Eine Spitze, die auf einen Brennersitz im US-Stil passt, sitzt nicht richtig auf einem Brenner mit australischem oder britischem Muster, selbst wenn das Gewinde eng aussieht. Zweiteilige Propan-Spitzen bieten einen zweiten Unterschied: Vorheiz- und Schneidöffnungen sind getrennt und daher nicht mit einteiligen Acetylen-Spitzen austauschbar.
| Plattenstärke | Typische Spitzengröße | Sauerstoffdruck | Acetylendruck | Praktischer Hinweis |
|---|---|---|---|---|
| 3 bis 6 mm | 0 oder 1 | 20 bis 25 psi | 3 bis 5 psi | Schnelle Fahrt, kurzes Vorheizen |
| 6 bis 12 mm | 1 oder 2 | 25 bis 30 psi | 4 bis 6 psi | Gleichmäßige Geschwindigkeit, sogar Schleppleinen |
| 12 bis 25 mm | 2 oder 3 | 30 bis 40 psi | 5 bis 8 psi | Langsamere Fahrt, achten Sie auf Schlacke |
| 25 bis 50 mm | 3 oder 4 | 40 bis 50 psi | 7 bis 10 psi | Am Tellerrand durchstechen |
| 50 bis 100 mm | 5 oder 6 | 50 bis 60 psi | 8 bis 12 psi | Hoher Sauerstofffluss, zweistufige Vorheizung |
Sobald der Schnitt ausgeführt wird, nehmen Sie die Anpassung anhand der Tabelle vor und nicht davon weg. Eine abgerundete Oberkante mit an der Unterseite angeschweißter Schlacke bedeutet normalerweise, dass der Sauerstoffdruck zu hoch ist oder die Bewegung zu langsam ist. Eine weiche, gummiartige Schlackenlinie und ein unvollständiger Durchbruch bedeuten normalerweise, dass der Druck zu niedrig ist oder der Hub zu schnell ist.
Tip Care ist die günstigste verfügbare Leistungssteigerung. Reinigen Sie die Öffnungen mit dem richtigen Spitzenreiniger, niemals mit einem Bohrer oder Schweißdraht, und ersetzen Sie alle Spitzen, deren Vorwärmlöcher oval geworden sind oder deren Sitz zerkratzt ist. Unser Leitfaden zu Auswahl, Einrichtung und Wartung der Schneidbrennerspitze behandelt Reinigungsroutinen und Fehlerbehebung ausführlicher.
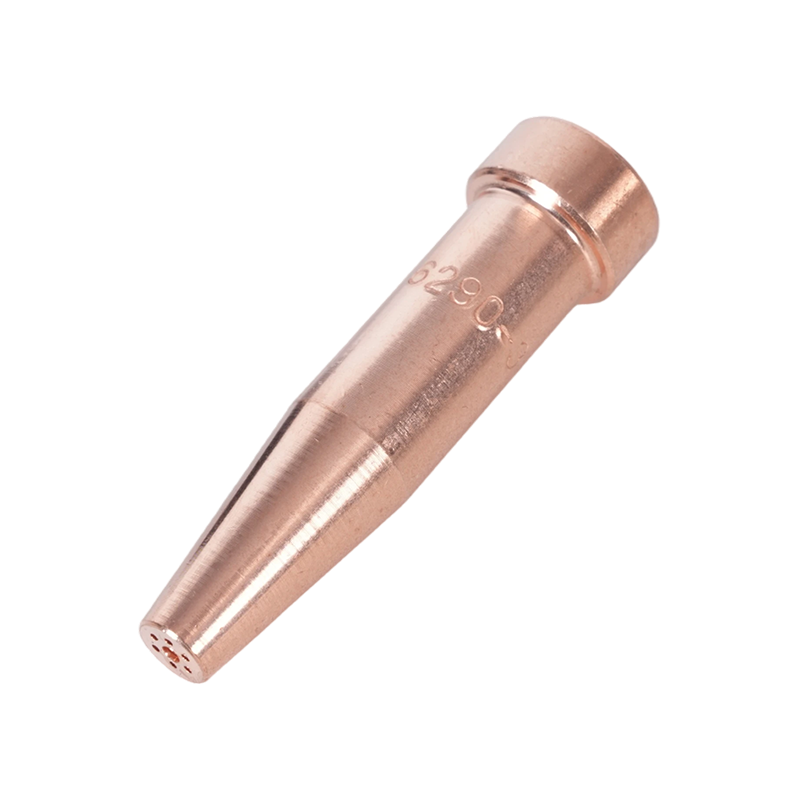
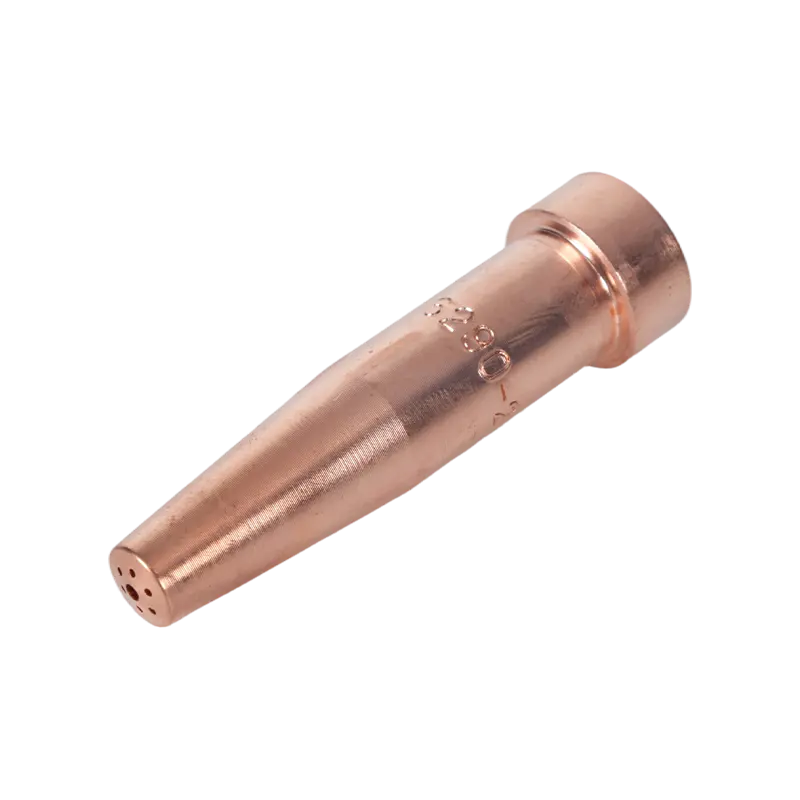 Acetylen-Schneidspitze der Serie 6290 für amerikanische Brenner Diese Acetylen-Schneidspitze passt auf A735- und A623-Brenner und deckt 1–300 mm Stahl ab; Nützlich für Arbeiten an dünnen Blechen und Lochstanzungen, bei denen Acetylen weiterhin bevorzugt wird. Produkt anzeigen →
Acetylen oder Propan
Bei 20-mm-Platten und mehr ist Propan in der Regel günstiger bei den Kosten pro geschnittenem Meter. Für dünnere Bleche, Lochstanzungen und alle Löt- oder Wärmearbeiten bleibt Acetylen der bessere Brennstoff.
- Acetylen brennt in Sauerstoff heißer (nahe 3.100 Grad Celsius) und heizt schneller vor, was sich für dünne Bleche, zum Lochen und Schweißen eignet.
- Propan hat eine niedrigere Flammentemperatur, aber eine größere Wärmehülle, die dicke Abschnitte hält, und es ist billiger pro Zylinder und sicherer zu lagern.
- Acetylen ist oberhalb von etwa 15 psi instabil, daher bleiben die Acetylendrücke niedrig und die Flaschenventilregel ist wichtig.
- Propan verbraucht bei gleichem Schnitt deutlich mehr Sauerstoff, sodass das Nachfüllen von Sauerstoff zu den Hauptkosten für den Betrieb wird.
- Die beiden Kraftstoffe benötigen unterschiedliche Tipps. Durch den Austausch ändern sich Flammenform, Vorheizzeit und Schnittqualität.
Flammeneinstellung und Schneidtechnik
Zünden Sie zuerst das Acetylen an und fügen Sie dann Sauerstoff hinzu, bis der innere Kegel hell, scharf definiert und an der Spitze abgerundet ist. Die meisten Schneidtabellen gehen von dieser neutralen Flamme aus. Eine oxidierende Flamme mit einem kurzen, spitzen Kegel schneidet manche Stähle schneller, verschleißt jedoch die Spitzen und oxidiert die Schnittfläche; Eine Aufkohlungsflamme mit einer langen Feder fügt Kohlenstoff hinzu und verlangsamt den Schnitt, daher wird sie im Allgemeinen für bestimmte Erwärmungsaufgaben verwendet.
Bringen Sie die Spitze bei etwa 90 Grad auf die Platte, erhitzen Sie den Startpunkt auf ein mattes Kirschrot, öffnen Sie dann den Schneidsauerstoffhebel vollständig und fahren Sie los. Halten Sie den Abstandshalter ruhig bei 3 bis 5 mm. Durch das Gleiten der Spitze auf der Platte wird diese überhitzt und die Schnittfuge ausgewaschen. Neigen Sie bei Schrägschnitten den Brenner in Fahrtrichtung und verringern Sie die Geschwindigkeit leicht, damit die Fase gerade bleibt.
Sicherheitshardware, die in jedes Setup gehört
Flammenrückschlagsicherungen und Rückfluss-Rückschlagventile sind die beiden Teile, die bei einem Brenner, der seit Jahren im Einsatz ist, am häufigsten fehlen. Ein Rückschlagventil stoppt den Gasrückfluss; Eine Flammenrückschlagsicherung verhindert außerdem, dass eine Flammenfront durch den Schlauch zurück in Richtung Regler und Zylinder wandert. Ableiter am Reglerausgang schützen Schlauch und Zylinder, während Ableiter am Brennereinlass die Bedienerseite schützen. Viele Site-Codes erfordern beides.
- Sauerstoff- und Kraftstoffschläuche sind nicht austauschbar; Verwenden Sie die richtige Farbsorte und Farbkonvention für Ihre Region.
- Verwenden Sie zum Reinigen oder Abblasen niemals Sauerstoff anstelle von Druckluft.
- Belüften Sie den Arbeitsbereich; Acetylen, Propan und Sauerstoff verändern alle die Zusammensetzung der Luft um den Bediener herum.
- Halten Sie für den in Ihrer Heißarbeitserlaubnis festgelegten Zeitraum Feuerwache, üblicherweise 30 Minuten nach dem letzten Schnitt.
- Überprüfen Sie die Schläuche bei jeder Schicht auf Verbrennungen und Risse. Ein Schlauch, der von einer Platte überrollt wurde, ist ein Leck, das nur darauf wartet, entdeckt zu werden.
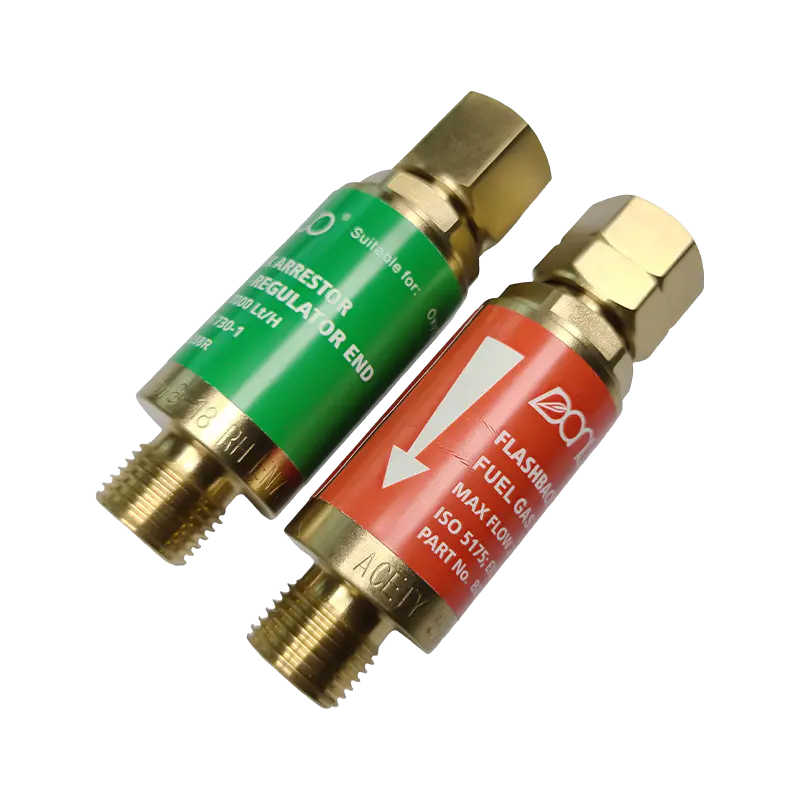 Oxy-Acetylen-Flashback-Sperrer der Serie B288 Dieser Ableiter fehlt bei älteren Brennern oft und schützt Autogen-Schweiß- und Schneidanlagen bei Sauerstoff- und Gasmodellen vor Flammenrückschlag und Rückfluss. Produkt anzeigen →
Anpassen des Brennerkörpers und -griffs an die jeweilige Aufgabe
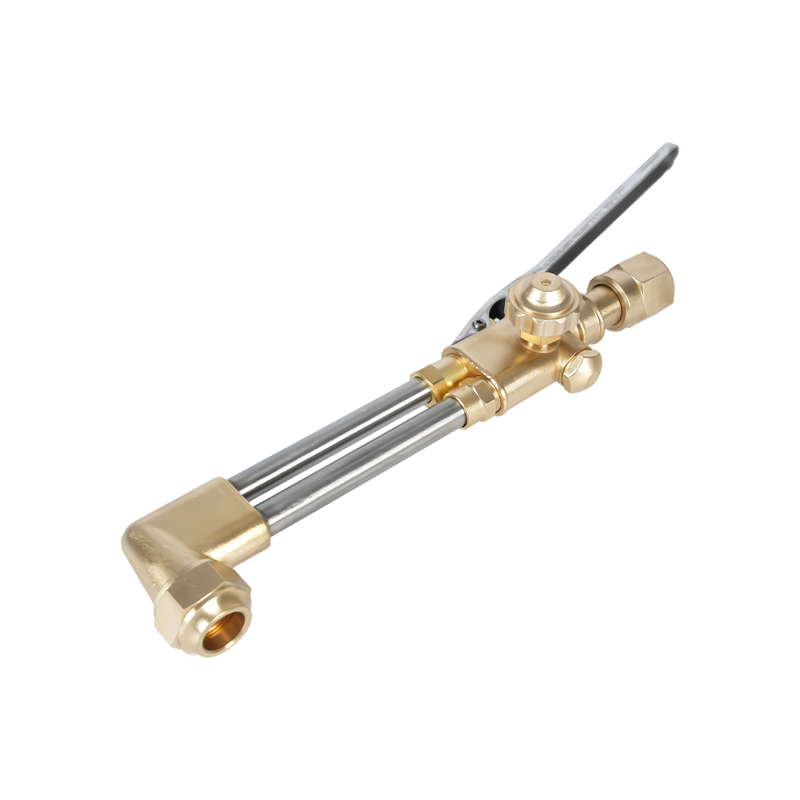
Die Taschenlampen-Hardware wird nach Einsatzklassen eingeteilt: schwer, mittel und leicht. Ein robuster Schneidaufsatz mit passendem Griff hält dem Druck stand und bleibt beim Produktionsschneiden dicker Bleche kühl. Ein leichter Griff erledigt die gleiche Arbeit auf Blech mit weniger Gewicht in der Hand, übersteht jedoch Dauerarbeiten auf 50-mm-Platten nicht.
Drei Details entscheiden darüber, ob eine Taschenlampe zu einem bestehenden Setup passt. Das Regionsmuster bestimmt die Kompatibilität von Spitze, Befestigung und Griff, da US-amerikanische, australische, britische und japanische Muster unterschiedliche Sitz- und Gewindestandards verwenden. Auch das Format spielt eine Rolle: Kombinationen aus Aufsatz und Griff sind günstiger in der Wartung, da nur das verschlissene Teil ausgetauscht wird, während einteilige Handbrenner für den gelegentlichen Gebrauch einfacher sind. Das Material passt sich der Arbeitsposition an, mit Messingkörpern, die Hitze und Verschleiß widerstehen und die Gewinde gut halten, und Aluminiumgriffen, die das Gewicht für Arbeiten über Kopf reduzieren.
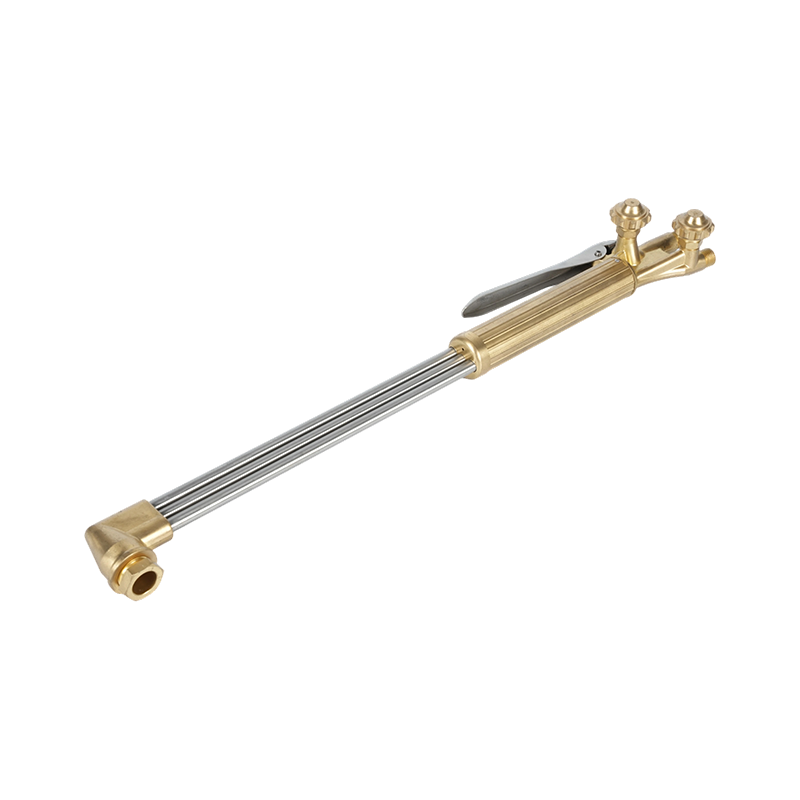 B400 Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrenner Hochleistungshandbrenner zum Acetylen- oder Propanschneiden bis 300 mm, mit Doppelrohrdurchfluss und geschmiedetem Messingkopf; Anzugsfertigung, Schiffbau und Reparatur. Produkt anzeigen →
Beschaffung von Taschenlampen, Spitzen und Ersatzteilen
Für Händler und Hersteller geht es bei den praktischen Fragen um Kontinuität: Kann die gleiche Spitzenserie in zwei Jahren nachbestellt werden, sind Sitze und Gewinde von Charge zu Charge konsistent und können Ersatzteile unter Ihrem eigenen Label geliefert werden? Ein Zulieferer, der Material, Formenbau, Schmieden, Bearbeitung und Prüfung im eigenen Haus durchführt, kann diese Toleranzen einhalten und auch Teile nach einer Kundenzeichnung produzieren, wenn kein Standardmuster zu einem vorhandenen Brenner passt.
Wenn Sie Spitzen und Griffe an eine bestehende Flotte anpassen oder ein OEM-Sortiment planen, senden Sie Ihre Zeichnungen und Gewindespezifikationen über unser Kontaktseite und wir werden mit dem nächstgelegenen Standardmuster oder einer benutzerdefinierten Option zurückkommen.