Stabschweißen vs. Lichtbogenschweißen: Klärung der Verwirrung
Dieser Vergleich bringt die Leute aus der Fassung, bevor er überhaupt beginnt, da es sich bei den beiden verglichenen Dingen eigentlich nicht um getrennte Kategorien handelt. Das Stabschweißen ist eine Art des Lichtbogenschweißens – kein konkurrierender Prozess daneben. „Lichtbogenschweißen“ ist der Überbegriff für jeden Prozess, bei dem ein Lichtbogen zum Schmelzen von Metall verwendet wird. Stab-, MIG-, WIG- und Flussmittelkernschweißen fallen alle unter diesen Überbegriff.
Was die meisten Leute meinen, wenn sie „Stab vs. Lichtbogen“ fragen, ist in Wirklichkeit „Stab vs. die anderen Lichtbogenschweißverfahren“ – normalerweise MIG oder WIG. Der offizielle Name von Stick ist Shielded Metal Arc Welding (SMAW), außerhalb der USA manchmal auch manuelles Metalllichtbogenschweißen genannt. Unter älteren Handwerkern erhielt es den Spitznamen „Lichtbogenschweißen“, einfach weil es jahrzehntelang das Lichtbogenverfahren war, das jeder standardmäßig verwendete.
Wie Stabschweißen (SMAW) tatsächlich funktioniert
Ein Stabschweißgerät leitet Strom durch eine abschmelzende Elektrode – einen mit Flussmittel beschichteten Metallstab – der in einer Klemme gehalten wird. Beim Schlagen des Stabes gegen das Werkstück entsteht ein Lichtbogen, und die Hitze schmilzt sowohl das Grundmetall als auch den Stab selbst. Wenn die Flussmittelbeschichtung abbrennt, erzeugt sie ein Schutzgas um das Schweißbad herum und hinterlässt eine Schlackenschicht auf dem abkühlenden Metall. Beides verhindert, dass Luftsauerstoff und Stickstoff die Verbindung verunreinigen.
Diese Schlackenschicht ist der Kompromiss dafür, wie fehlerverzeihend der Prozess ist. Im Gegensatz zu MIG oder WIG, die ein durch die Pistole geleitetes Schutzgas und eine relativ saubere Oberfläche benötigen, um gut zu funktionieren, kann eine Stabelektrode direkt durch Walzzunder, leichten Rost oder Farbe brennen und trotzdem eine einwandfreie Schweißnaht erzeugen. Der Aufwand besteht darin, dass nach jedem Arbeitsgang ein Hackschnitzel- und Drahtbürstenschritt durchgeführt werden muss, um die Schlacke zu entfernen, bevor der nächste Arbeitsgang erfolgt.
Stabschweißen im Vergleich zu anderen Lichtbogenschweißverfahren: MIG, WIG, Flux-Core
Sobald der Stab richtig als ein Lichtbogenschweißverfahren unter mehreren eingestuft wird, ist es sinnvoller, ihn mit den anderen hinsichtlich der Kennzahlen zu vergleichen, die sich tatsächlich auf einen Auftrag auswirken.
| Faktor | Stock (SMAW) | MIG (GMAW) | WIG (WIG) |
|---|---|---|---|
| Ausrüstungskosten | Am niedrigsten | Mäßig | Höchste |
| Verwendung im Freien/bei Wind | Ausgezeichnet | Arm | Arm |
| Oberflächenvorbereitung erforderlich | Minimal | Bedeutend | Bedeutend |
| Reinigung nach dem Schweißen | Schlackenzerspanung erforderlich | Minimal | Minimal |
| Am besten auf dickem Material | Ja, über ⅜ Zoll | Besser auf dünnem Material | Besser auf dünnem Material |
| Lernkurve | Mäßig to steep | Am einfachsten | Am steilsten |
Der größte strukturelle Vorteil des Sticks ist seine Unabhängigkeit – keine Schutzgasflasche bedeutet, dass kein Gas vom Wind weggeblasen wird, und eine Stick-Maschine kann klein genug sein, um sie zu einer Baustelle zu transportieren, anstatt dorthin zu rollen. MIG tauscht diese Portabilität gegen Geschwindigkeit und eine viel kürzere Lernkurve ein, weshalb es die Werkstattfertigung dominiert. WIG tauscht Geschwindigkeit gegen Kontrolle und Schweißqualität ein und ist daher die erste Wahl, wenn Aussehen und Präzision wichtiger sind als die Produktionsrate.
Wenn Stabschweißen die richtige Wahl ist
Stick verdient seinen Lebensunterhalt in Situationen, in denen die anderen Prozesse Schwierigkeiten haben. Bauarbeiten im Freien, Reparaturen auf Bauernhöfen und Ranches, der Bau von Rohrleitungen und Feldarbeiten im Allgemeinen sind für Stick geeignet, da bei einer Brise kein Schutzgas verloren gehen kann. Dickerer Baustahl – Bleche und Träger über ⅜ Zoll – eignet sich gut für Stabschweißungen, und das Verfahren verarbeitet schmutziges, rostiges oder lackiertes Metall, das die Qualität einer MIG-Schweißnaht beeinträchtigen würde, wenn nicht vorher gründlich geschliffen würde.
Es überzeugt auch durch die Einfachheit der Ausstattung. Ein Stabschweißgerät, eine Handvoll Elektrodenboxen und eine Erdungsklemme sind ein komplettes Gerät, das auf eine LKW-Ladefläche passt und für jeden wichtig ist, der Reparaturarbeiten außerhalb einer festen Werkstatt durchführt.
Jenseits des Lichtbogens: Was eine Schweißerei sonst noch braucht
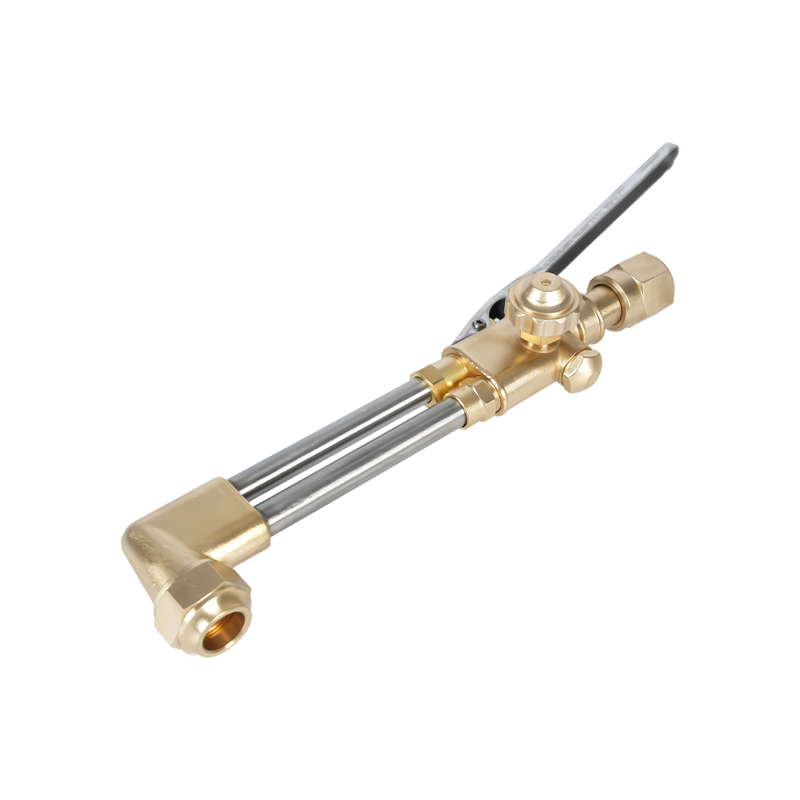
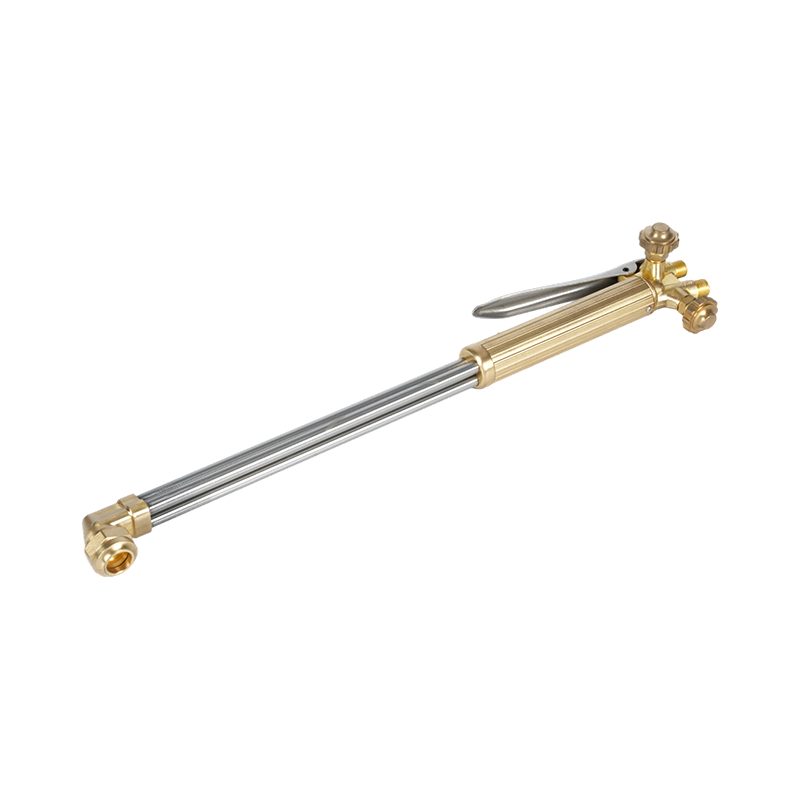
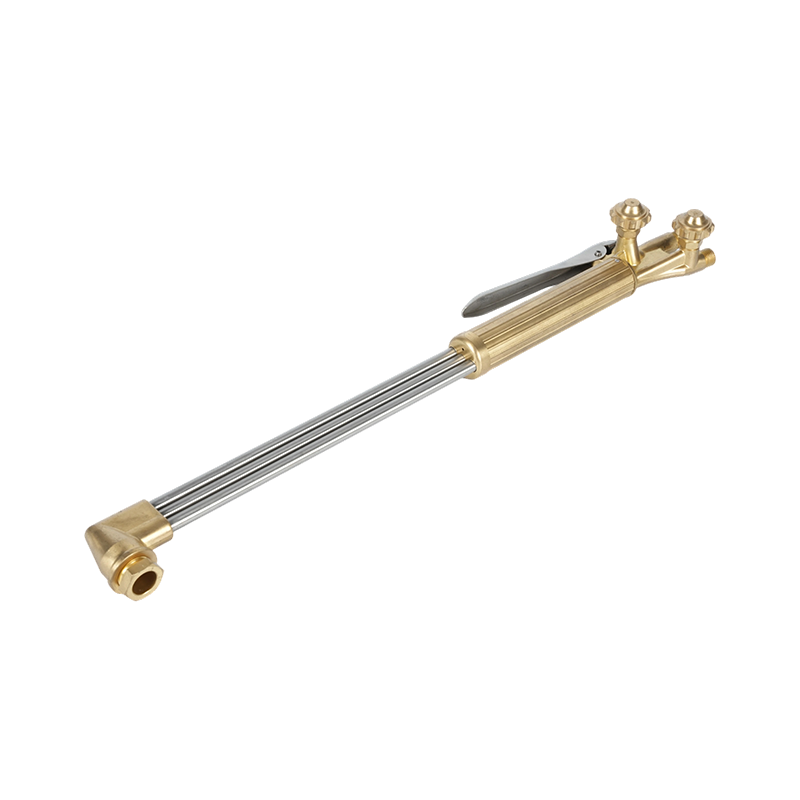
Die Auswahl eines Lichtbogenprozesses ist nur ein Teil des Arbeitsablaufs. Die meisten Stabschweißarbeiten beginnen und enden mit Schritten, die nichts mit dem Lichtbogen selbst zu tun haben. Normalerweise muss Stahl zugeschnitten werden, bevor er den Schweißtisch erreicht Handschneidbrenner zum Vorbereiten und Kalibrieren von Stahl vor dem Schweißen Kommen Sie herein – Autogenschneiden bleibt die Standardmethode zum Schneiden dicker Bleche vor Ort ohne Plasmatisch.
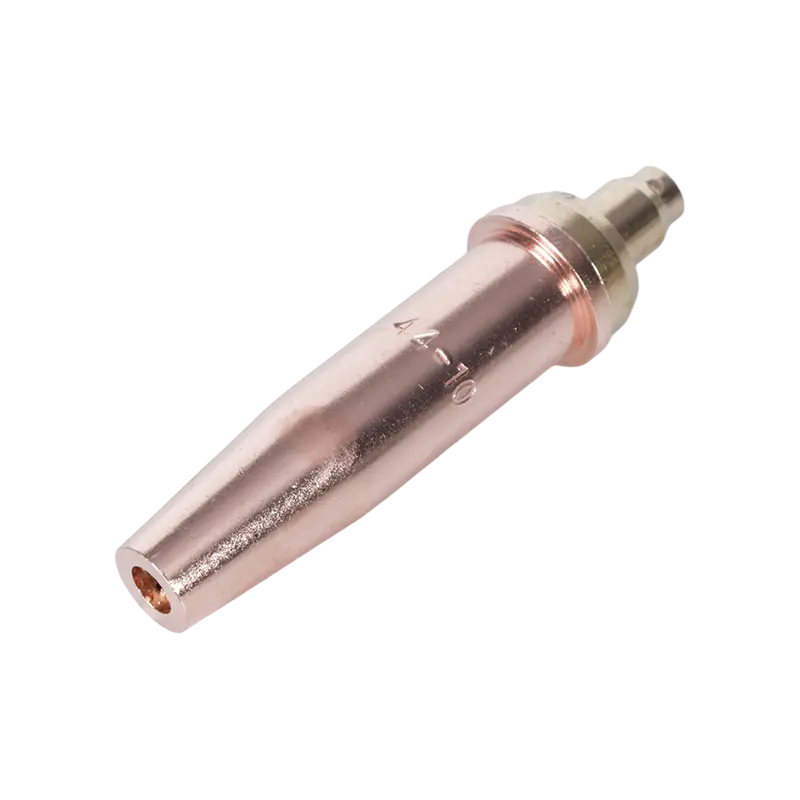
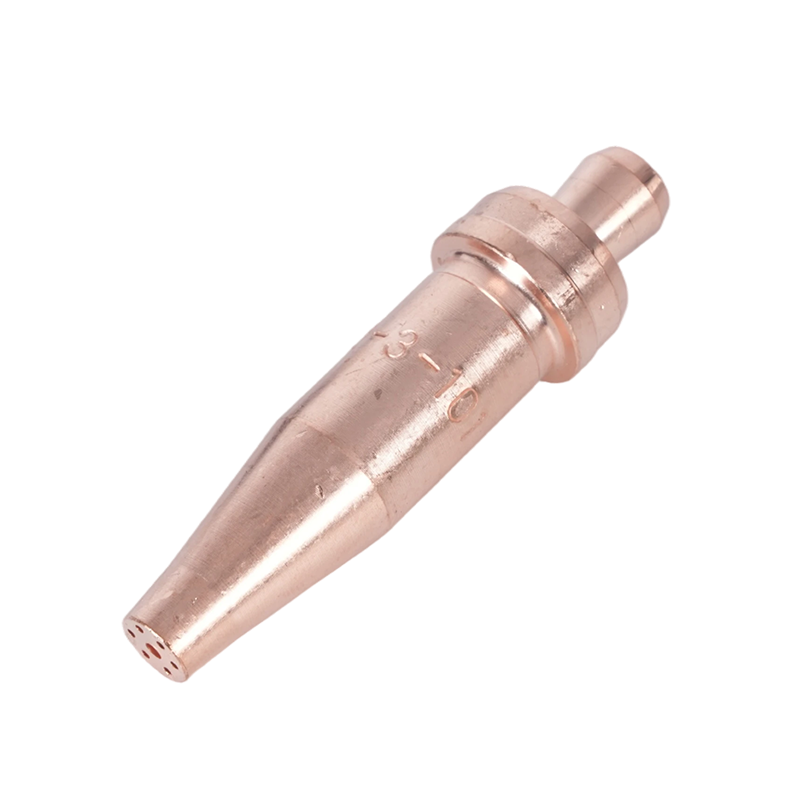
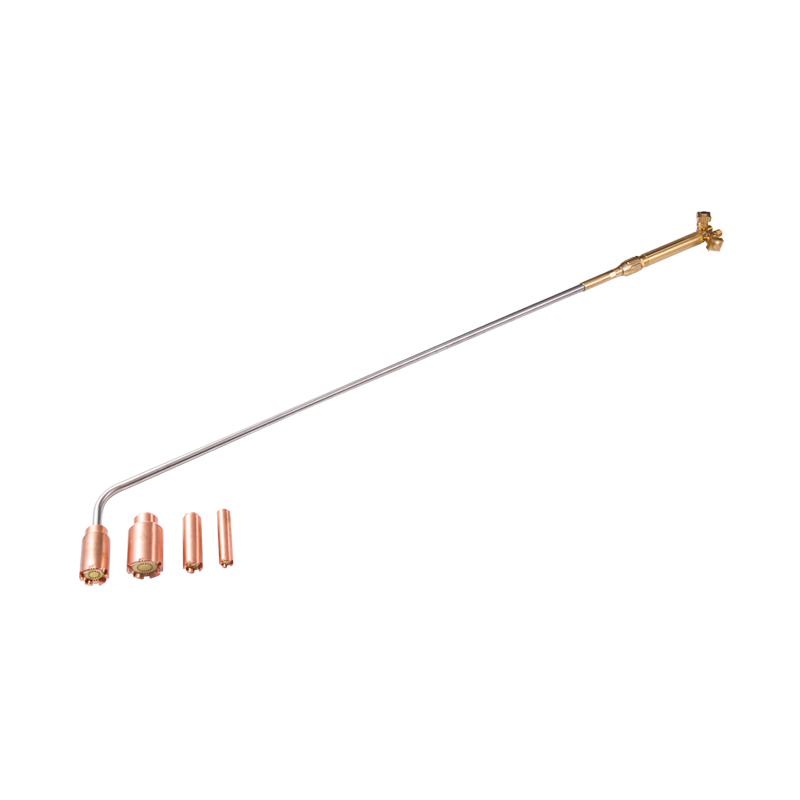
Dicke Abschnitte profitieren auch von einem Vorwärmdurchgang, bevor die Elektrode die Verbindung überhaupt berührt, da das Aufheizen von kaltem Stahl das Risiko von Rissen beim Abkühlen der Schweißnaht verringert. Ein Autogen-Heizbrenner zum Vorwärmen von dickem Stahl vor dem Schweißen Griffe, die auf Material treten, das zu schwer ist, als dass eine einfache Brennerspitze es gleichmäßig erwärmen könnte. Auch die richtige Flammengröße für die jeweilige Aufgabe ist wichtig – Auf die Metalldicke abgestimmte Schneidbrennerspitzen Halten Sie den Schnitt sauber und reduzieren Sie die Gasverschwendung sowohl bei der Vor- als auch bei der Nachbearbeitung.
Bleiben Sie in der Nähe von Lichtbogenschweißgeräten sicher
Das Lichtbogenschweißen birgt seine eigenen Gefahren, unabhängig von allen Arbeiten mit Autogenbrennstoff, die in derselben Werkstatt durchgeführt werden. Insbesondere bei Stockgeräten ist ein elektrischer Schlag das größte Problem OSHA-Norm für Lichtbogenschweißen und -schneiden legt Anforderungen an die Erdung, die Platzierung des Elektrodenhalters und den Kabelzustand fest, um dieses Risiko gezielt zu reduzieren.
Wenn Stabschweißen und Autogen-Schneid- oder Heizgeräte einen Arbeitsbereich teilen, muss der gasseitigen Sicherheit die gleiche Aufmerksamkeit geschenkt werden. A richtig bewertet Gasdruckregler Hält den Zylinderdruck innerhalb sicherer Grenzen für den Brenner stromabwärts und Flammenrückschlagsicherungen, die verhindern, dass ein Feuer zurück in die Gasleitung gelangt sind bei allen Schläuchen, die zu einer offenen Flamme führen, nicht verhandelbar. Für einen genaueren Blick auf brennerspezifische Vorsichtsmaßnahmen, Unser Leitfaden zu Sicherheitsvorkehrungen für den Betrieb von Schneidbrennern behandelt PSA, Gasmanagement und Wartungsprüfungen ausführlicher.