Fragen Sie jeden Hersteller, wie heiß ein Autogen-Schneidbrenner wird, und Sie werden unterschiedliche Antworten hören, je nachdem, ob es um die Flamme, den Stahl oder den Schnitt selbst geht. Die direkte Antwort lautet, dass eine Sauerstoff-Acetylen-Flamme am Innenkegel etwa 3.160 °C (5.720 °F) erreicht, während eine Sauerstoff-Propan-Flamme etwa 2.828 °C (5.120 °F) erreicht. Die praktische Antwort ist sinnvoller: Die Temperatur, die tatsächlich zu einem sauberen Schnitt führt, ist niedriger, da das Autogenschneiden durch eine Sauerstoff-Stahl-Reaktion angetrieben wird und nicht durch das Schmelzen des Materials durch die Flamme.
Flammentemperatur durch Brenngas
Die folgenden Temperaturwerte gehen von einer neutralen Flamme, trockenen Gasen und einem Brenner in gutem Zustand aus. Es handelt sich um Referenzpunkte und nicht um garantierte Werte für jede Düse an jedem Griff.
| Treibgas | Maximale Flammentemperatur in Sauerstoff | Typische Verwendung |
|---|---|---|
| Acetylen | ca. 3.160 °C (5.720 °F) | Schneiden, Schweißen, Löten; konzentrierte Hitze |
| Propan | ca. 2.828 °C (5.120 °F) | Schneiden, Erhitzen, Schälen; größeres Vorheizen |
| Propylen | ca. 2.850 °C (5.160 °F) | Schneiden, Löten; gute Balance |
| MAPP-Gas | ca. 2.900 °C (5.250 °F) | Hartlöten, Schneiden, Löten |
| Erdgas | ca. 2.770 °C (5.020 °F) | Pflanzenschnitt in großen Mengen |
Acetylen nimmt immer noch die Spitzenposition bei der konzentrierten Wärmeabgabe ein. Propan erzeugt eine breitere Flamme, die einen größeren Bereich vorheizen kann, aber die Spitzentemperatur senkt. Aus diesem Grund haben viele Betriebe beides vorrätig: Acetylen zum Feinschneiden und Schweißen, Propan zum starken Vorwärmen und zum allgemeinen Produktionsschneiden.
Den Innenkegel lesen
Der innere Kegel einer neutralen Sauerstoff-Acetylen-Flamme ist der heißeste Bereich. Wenn Sie den Brenner von einer Aufkohlungsflamme auf eine neutrale Flamme umstellen, wird der Innenkegel scharf definiert und die Temperatur steigt nahe an das Maximum. Ein weicher, ausgefranster Kegel bedeutet, dass die Mischung nicht korrekt ist und die effektive Schneidtemperatur sinkt, obwohl sich der Gasdruck nicht verändert hat.
Acetylen versus Propan in der Praxis
Die Tabelle erklärt, warum Acetylen verwendet wird, wenn eine konzentrierte Wärmequelle benötigt wird. Propan kostet weniger und ergibt eine weichere, größere Flamme. Zum Schneiden von Stahlplatten können beide Gase verwendet werden, das Spitzendesign muss jedoch zum Gas passen. Eine für Acetylen dimensionierte Spitze erzeugt bei Propan nicht die richtige Flammenstruktur und umgekehrt.
Warum die Schneidtemperatur nicht die Flammentemperatur ist
Beim Autogenschneiden schmilzt der Stahl nicht weg. Es nutzt die Vorwärmflamme, um kohlenstoffarmen Stahl auf seine Zündtemperatur zu bringen, und leitet dann einen Hochdruck-Sauerstoffstrom in die erhitzte Zone. Das Eisen oxidiert schnell und setzt dabei Wärme frei, die die Schneidwirkung unterhalb der Oberfläche aufrechterhält.
Den Schneidsauerstoffstrom vorheizen
Bei kohlenstoffarmem Stahl muss durch das Vorwärmen nur eine kleine Zone auf etwa 870 °C bis 930 °C (1.600 °F bis 1.700 °F) gebracht werden. Sobald der Schneidsauerstoff fließt, liefert die Oxidationsreaktion den größten Teil der Wärme, die den Schnitt in Bewegung hält. Aus diesem Grund kann ein Schneidbrenner dicke Bleche durchtrennen, auch wenn die Flamme allein diese Bleche nicht schnell schmelzen kann.
Warum eine heißere Flamme nicht immer einen schnelleren Schnitt bedeutet
Eine zu heiße Flamme kann die Oberkante zum Schmelzen bringen, bevor der Sauerstoffstrom eine saubere Schnittfuge bilden kann. Das Ergebnis ist eine abgerundete Oberkante, schwere Schlacke und eine langsamere Fahrgeschwindigkeit. Der richtige Ansatz besteht darin, eine neutrale Flamme einzustellen, die richtige Düsengröße für die Plattendicke zu verwenden und sich mit einer Geschwindigkeit zu bewegen, die den Schneidsauerstoff vor der Schmelzlinie hält.
Die Reinheit des Sauerstoffs setzt die Obergrenze
Beim autogenen Brennschneiden ist die Reinheit des Sauerstoffs Teil der Temperaturgleichung. Der industrielle Schneidsauerstoff beträgt normalerweise 99,5 % oder mehr. Wenn die Reinheit sinkt, verlangsamt sich die Oxidationsreaktion, die Schnittfuge wird ungleichmäßig und der Schnitt erfordert mehr Vorwärme. Ein Brenner kann eine korrekte Flammentemperatur anzeigen, aber dennoch schlecht schneiden, wenn die Sauerstoffversorgung verunreinigt ist.
Dies erklärt auch, warum das Autogenschneiden bei kohlenstoffarmem Stahl gut funktioniert, nicht jedoch bei Edelstahl oder Aluminium. Diese Metalle bilden Oxide, die die gleiche Reaktion nicht aufrechterhalten, sodass eine höhere Flammentemperatur das Schneiden nicht erleichtert.
Praktische Taschenlampen- und Spitzenauswahl
Temperaturwerte sind am wichtigsten, wenn sie mit dem Gerät verbunden sind. Das Brenngas legt die Wärmegrenze fest, aber die Brennerspitze steuert, wo diese Wärme abgegeben wird und wie stabil die Flamme unter Schneidbedingungen bleibt.
Spitzengröße und Flammenform
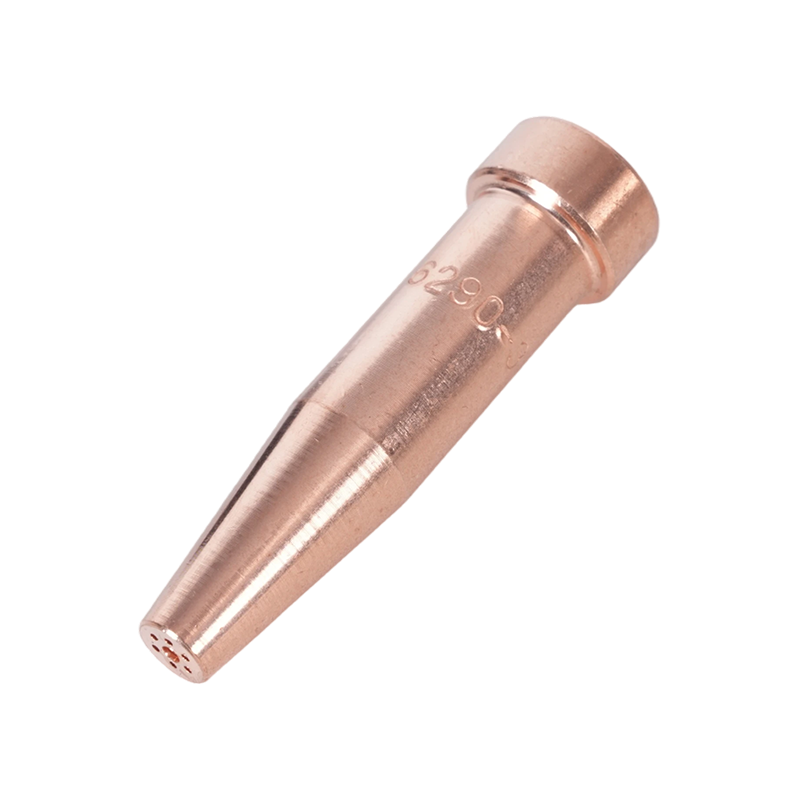
Die Auswahl der Düsen ist der erste Ort, an dem Bediener Unterschiede bei der Temperaturregelung spüren. Wenn die Spitze zu klein ist, fehlt der Vorwärmflamme die erforderliche Wärmezufuhr, um die Zündtemperatur vor dem Schnitt aufrechtzuerhalten. Ist sie zu groß, überhitzt die Flamme die Oberkante und verbreitert die Schnittfuge. Bei amerikanischen Brennern ist ein zuverlässiger Ausgangspunkt eine Spitze, die sowohl auf den Brennergriff als auch auf das Brenngas abgestimmt ist, wie z Acetylen-Schneidspitzen der Serie 6290 für amerikanische Brenner . Diese Spitzen sorgen für die Stabilität des Innenkegels, wodurch die Schneidtemperatur dort konzentriert bleibt, wo sie hingehört.
 Acetylen-Schneidspitzendüse der Serie 6290 für Schneidbrennerzubehör im amerikanischen Stil WELDMAN ist der führende chinesische Lieferant und Hersteller von Acetylen-Schneidspitzendüsen der Serie 6290 für Schneidbrenner im amerikanischen Stil. Produkt anzeigen →
Brennerkörper und Nennleistung
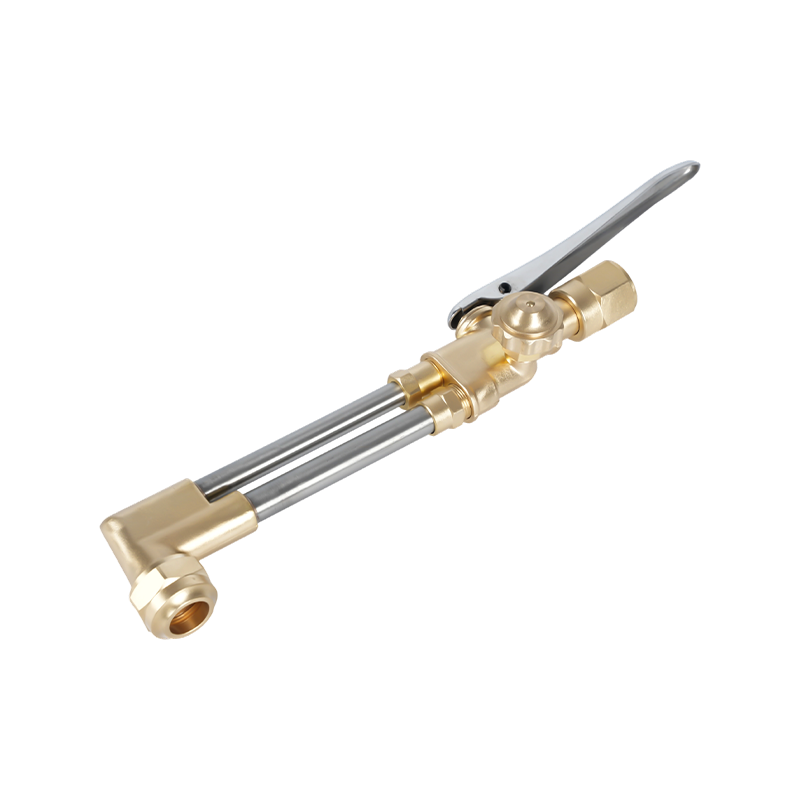
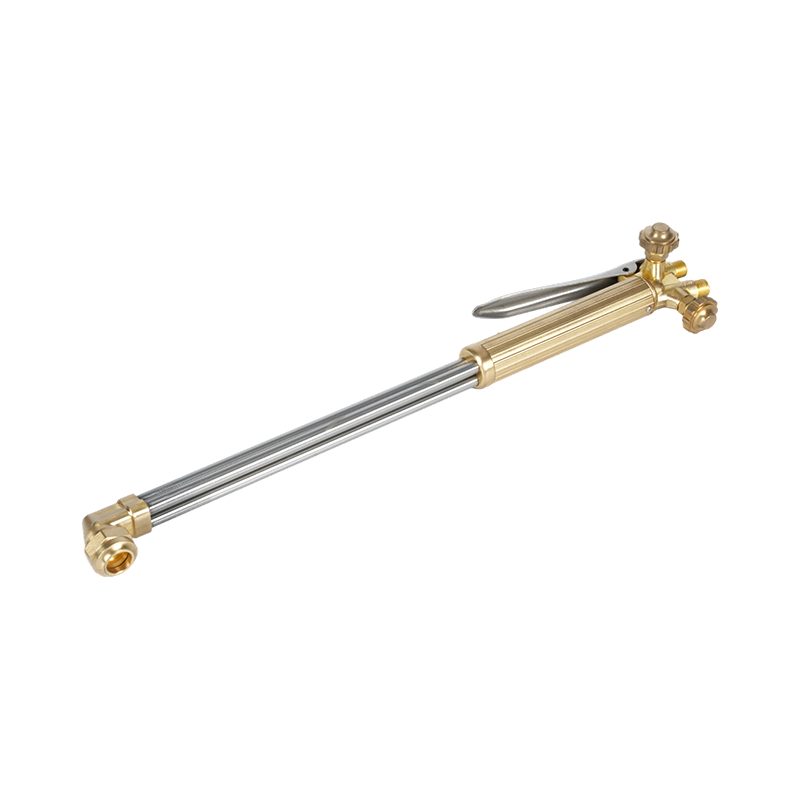
Der Brennerkörper verändert auch, wie sich die Temperatur in den Händen des Bedieners anfühlt. Ein leichter Brenner mag für kurze Arbeiten bequem sein, aber für längeres Schneiden auf Blech behält ein Hochleistungsdesign den gleichen Spitzenwinkel bei, ermüdet den Bediener weniger und bleibt in der Nähe der Ventile kühler. A Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrenner Mit richtig ausgerichteten Rohren ist die Kontrolle einfacher, was wiederum zu einer gleichmäßigeren Schnitttemperatur über die gesamte Länge der Platte führt.
 B400 Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrenner Lieferanten, Großhandel Com WELDMAN ist der führende chinesische B400-Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrenner-Lieferant und -Unternehmen, Großhandel mit B400-Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrennern ... Produkt anzeigen →
Einrichtung der Gasversorgung und des Reglers
Der Regler ist Teil der Temperaturkette. Ein Regler, der driftet oder kriecht, verändert die Gasgeschwindigkeit und die Flammenform, obwohl die Spitze gleich bleibt. Beginnen Sie mit den für die Düsengröße aufgeführten Drücken, stellen Sie eine neutrale Flamme ein und optimieren Sie dann, bis der Innenkegel knusprig ist. Für die vollständige Abfolge der Prüfungen beginnen Sie mit unserer Leitfaden zur Auswahl, Einrichtung und Wartung der Schneidbrennerspitze , das Düsengrößen, Sitzflächen und häufige Einrichtungsfehler behandelt.
Sicherheit und Gashandhabung
Die gleiche hohe Temperatur, die das Autogenschneiden ermöglicht, kann in Sekundenschnelle einen schweren Brand auslösen. Ein paar Gramm Öl in einer Sauerstoffarmatur, ein gerissener Schlauch oder eine fehlende Flammenrückschlagsicherung können einen normalen Schnitt in einen Werkstattnotfall verwandeln.
Druck, Rückschlagschutz und Schläuche
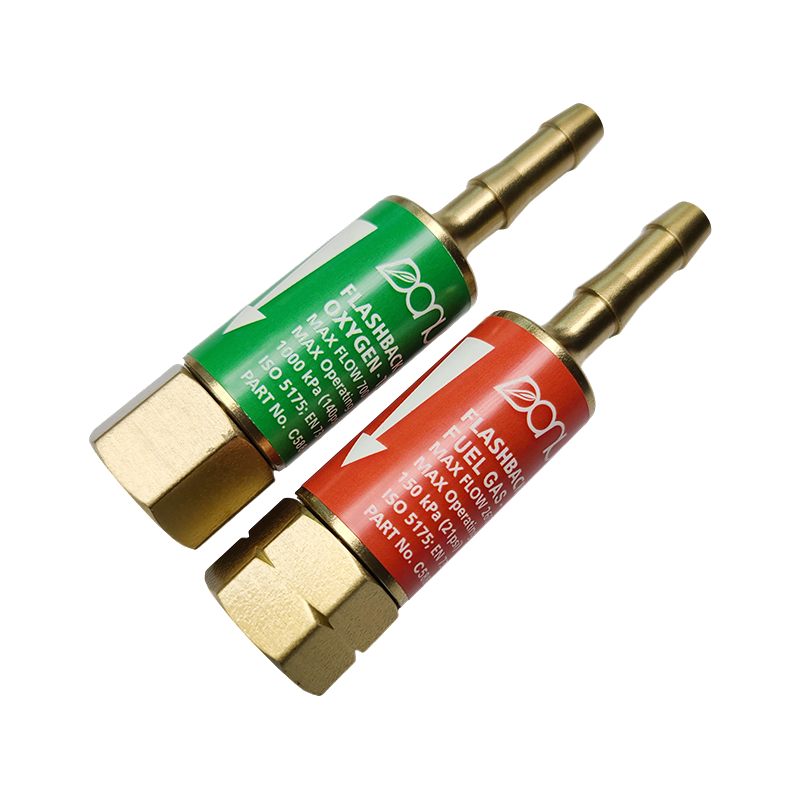
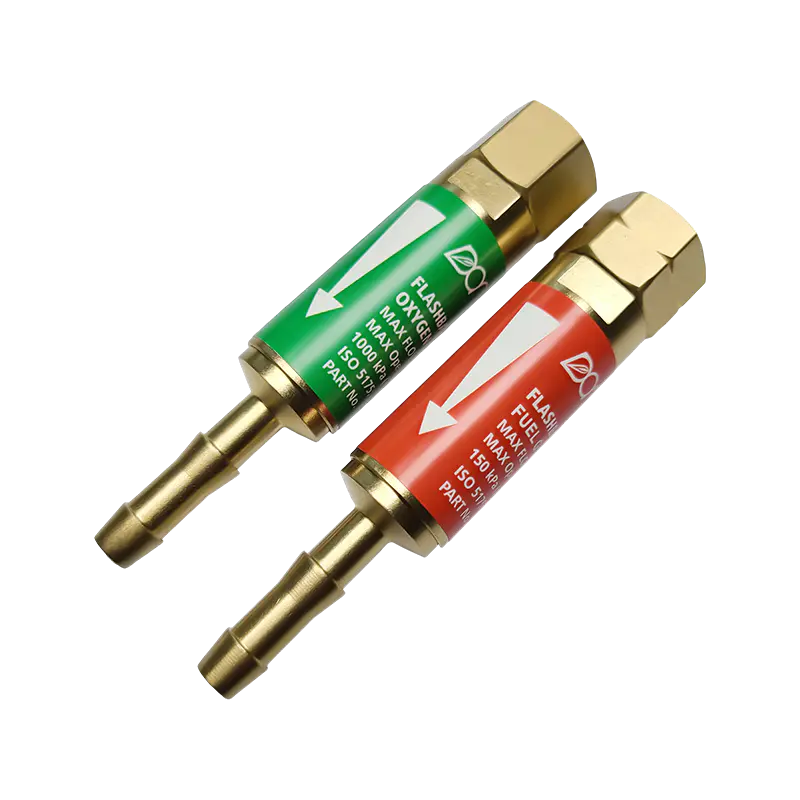
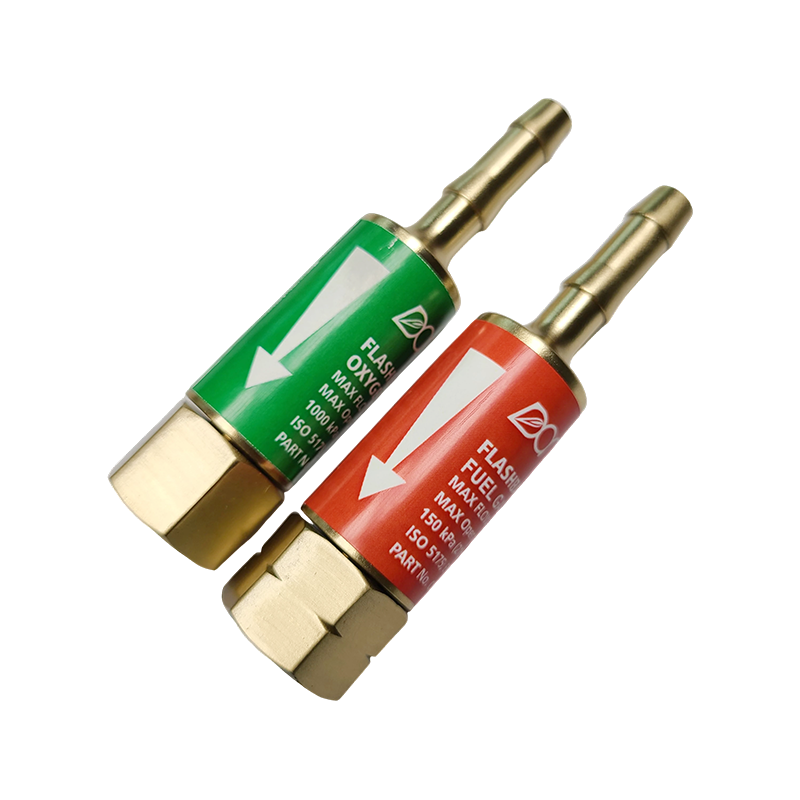
Eine hohe Flammentemperatur ist nur dann sicher, wenn das Brenngas nicht in den Sauerstoffschlauch zurückströmen kann. Rückschlagventile allein verhindern keinen Flammenrückschlag. Ein geeigneter Sauerstoff-Acetylen-Flashback-Ableiter wie der Sauerstoff-Acetylen-Flashback-Ableiter der Serie B288 stoppt die Reaktion, bevor sie weiter nach oben wandert. Bediener müssen außerdem regelmäßig Schläuche, Flaschenanschlüsse und Regleranschlüsse überprüfen. Das vollständige Regelwerk finden Sie in unserer Zusammenfassung von Sicherheitsvorkehrungen für Sauerstoff-Brennstoffbrenner , aber die Kurzfassung lautet: kein Öl, keine beschädigten Schläuche, keine improvisierten Reparaturen.
 Oxy-Acetylen-Flashback-Arrestor der Serie B288 Lieferanten, Großhandelsunternehmen - NING WELDMAN ist der führende Lieferant und Hersteller von Oxy-Acetylen-Flashback-Arrestoren der B288-Serie in China und im Großhandel mit Oxy-Acetylen-Flashback-Arrestoren der B288-Serie ... Produkt anzeigen →
Die Temperatur des Schneidbrenners nutzen
Wenn Sie eine Schneidkonfiguration auswählen, verwenden Sie die Temperaturtabelle als Ausgangspunkt und nicht als endgültige Antwort. Das Brenngas bestimmt die Wärmedecke, das Spitzendesign steuert, wo die Wärme abgegeben wird und die Sicherheitsausrüstung entscheidet darüber, ob das System nutzbar ist. Wenn Sie Brenner, Griff und Gaskonfiguration an Ihre Plattendicke und Arbeitszyklus anpassen möchten, Kontaktieren Sie unser Engineering-Team mit Ihren Betriebsbedingungen.