Was eine Schweißdüse leistet – und warum sie wichtig ist
Jede Schweißung oder jeder Schnitt beginnt mit einer Flamme oder einem Lichtbogen – aber beides kann nicht zuverlässig funktionieren, ohne dass eine Düse die Umgebung lenkt. Die Düse ist der letzte Punkt, durch den Schutzgas, Brenngas oder Sauerstoff aus dem Brennerkörper austritt und in den Arbeitsbereich gelangt. Seine Aufgabe klingt einfach. In der Praxis bestimmt es alles von der Schweißnahtporosität über die Schnittkantenqualität bis hin zur Häufigkeit, mit der Sie anhalten, um Spritzer von Ihrer Ausrüstung zu entfernen.
Bei Schutzgas-Lichtbogenschweißverfahren wie MIG/GMAW erzeugt die Düse eine schützende Schutzgashülle um das Schweißbad und verhindert so, dass Luftsauerstoff und Stickstoff das geschmolzene Metall verunreinigen. Ohne ausreichende Gasabdeckung oxidiert die Schweißnaht, es entsteht Porosität und die mechanischen Eigenschaften nehmen ab. Beim Autogenschneiden und -schweißen steuert die Düse die Geometrie der Flamme selbst und bestimmt so das Verhältnis der Vorwärmflamme zum Schneidsauerstoffstrom und die Wärmeverteilung über das Werkstück.
Eine verschlissene, verstopfte oder falsch dimensionierte Düse beeinträchtigt nicht nur die Qualität, sondern vervielfacht auch die Kosten für Verbrauchsmaterialien und Ausfallzeiten. Die Bildung von Spritzern schränkt den Gasfluss ein und verursacht Turbulenzen, die die Abschirmung beeinträchtigen. Eine für die Anwendung zu kleine Düsenbohrung erhöht den Gegendruck und stört die Flamme oder den Lichtbogen. Wenn Sie die Düse verstehen, verstehen Sie in der Praxis die Hälfte dessen, was Ihre Prozessstabilität steuert.
Düsentypen nach Schweißverfahren
Düsen sind nicht prozessübergreifend austauschbar. Der richtige Ausgangspunkt für jede Düsenauswahl ist die Identifizierung des verwendeten Schweiß- oder Schneidverfahrens – jedes hat unterschiedliche Düsengeometrien, Materialanforderungen und Funktionen.
MIG/MSG-Düsen sind zylindrische oder geformte Verbrauchsmaterialien, die an der Vorderseite der MIG-Pistole befestigt werden und die Kontaktspitze umgeben. Ihre Hauptfunktion besteht darin, Schutzgas – typischerweise argonreiche Gemische oder CO₂ – über das Schweißbad zu leiten. Sie sind als Aufsteck- und Gewindebefestigung erhältlich. Aufsteckdüsen lassen sich schneller montieren und entfernen, was bei Produktionslinien mit hoher Produktion wichtig ist. Gewindedüsen sorgen für eine sicherere Gasabdichtung und lösen sich bei Vibration weniger leicht. Beide Ausführungen sind in Standard- und Hochleistungsausführung erhältlich, wobei letztere über dickere Wände und Isolatoren verfügen, die für Anwendungen mit 400–600 Ampere ausgelegt sind.
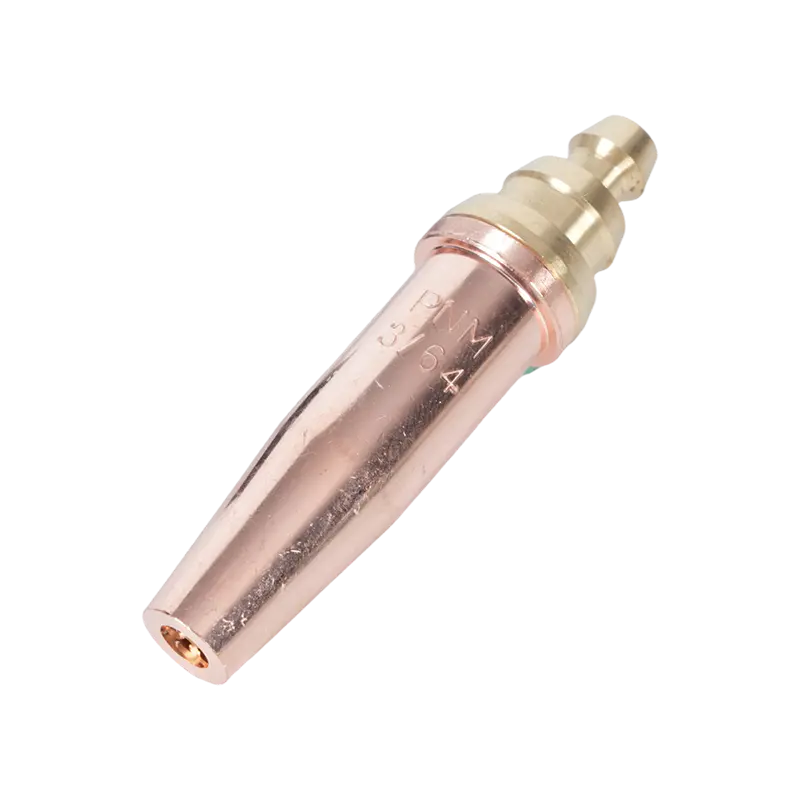
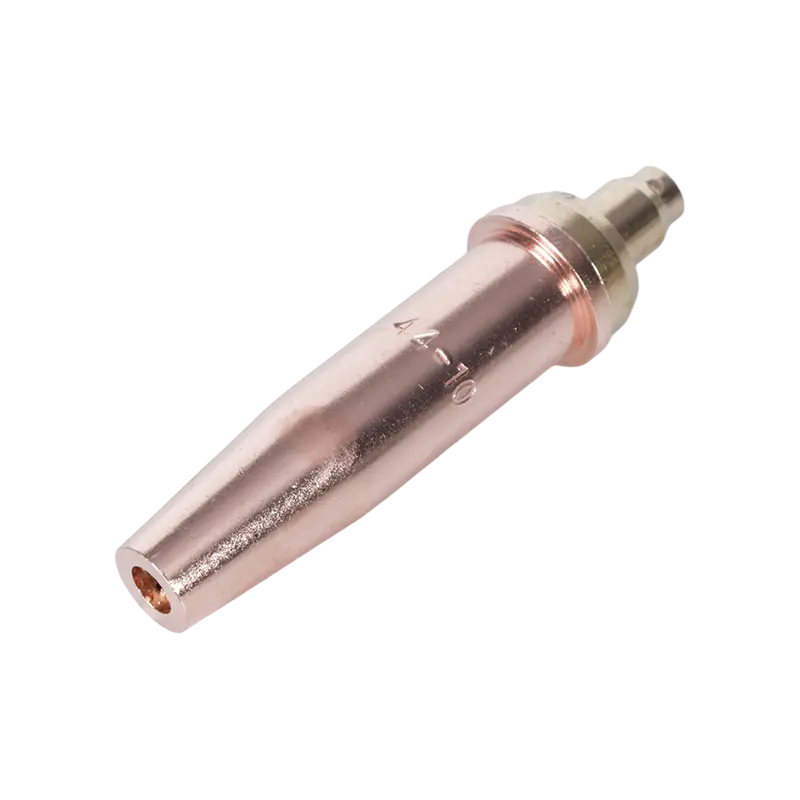
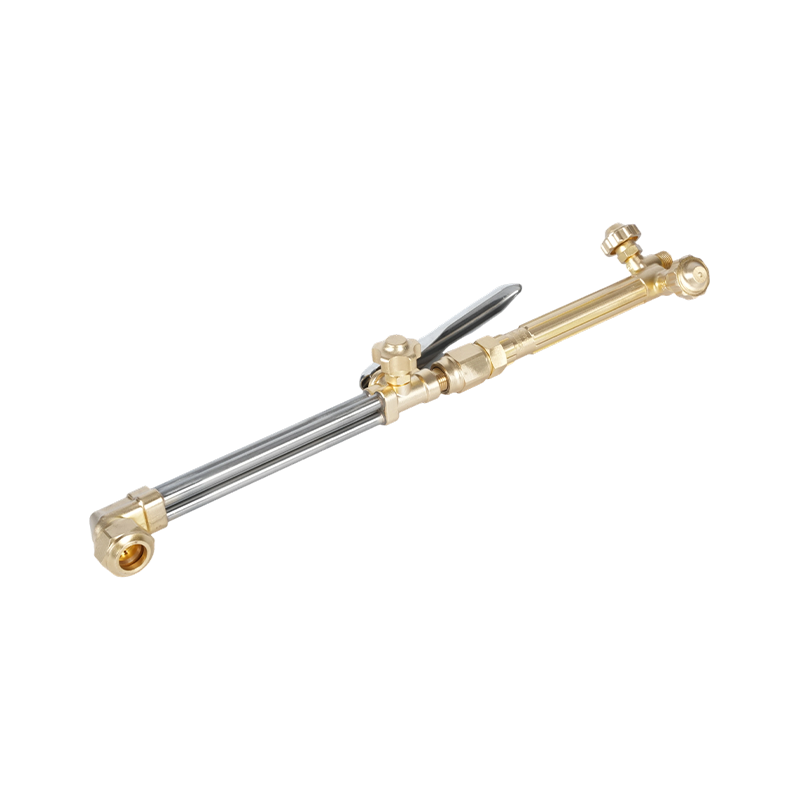
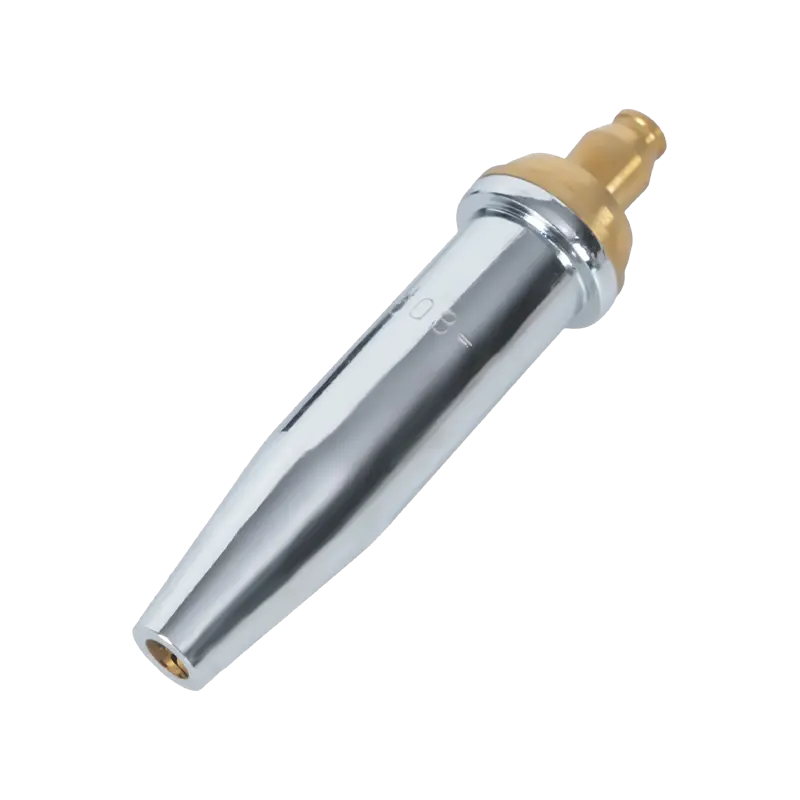
Autogen-Schneid- und Schweißdüsen – oft Schneidspitzen oder Brennerspitzen genannt – funktionieren unterschiedlich. Anstatt ein Schweißbad abzuschirmen, mischen und leiten sie Brenngas (Acetylen oder Propan) und Sauerstoff, um eine präzise Hochtemperaturflamme zu erzeugen. Schneidspitzen verfügen über eine zentrale Hochdruck-Sauerstofföffnung, die von Vorheizflammenöffnungen umgeben ist. Die Vorwärmflamme bringt den Stahl auf Zündtemperatur, und der schneidende Sauerstoffstrahl oxidiert dann und stößt das geschmolzene Material aus. Acetylen-Schneidbrennerspitzen für Autogenanwendungen liefern die heißeste Flamme aller gängigen Brenngase (ca. 3.500 °C) und sind damit die erste Wahl für das Schneiden von dickerem Stahl und für Anwendungen, die ein schnelles Vorheizen erfordern. Propan-Schneidbrennerspitzen für eine stabile Flammenabgabe arbeiten bei einer niedrigeren Flammentemperatur, bieten aber eine breitere, gleichmäßigere Wärmehülle – besonders effektiv zum Erhitzen, Biegen und Schneiden dünnerer Abschnitte, bei denen eine konzentrierte Acetylenflamme lokale Verformungen verursachen würde. Für Anwendungen, bei denen es ausschließlich um Wärme statt um Schneiden geht, Heizspitzen für kontrollierte Flammenverteilung verfügen über mehrere Vorwärmanschlüsse, die so angeordnet sind, dass sie die Wärme gleichmäßig über eine größere Oberfläche verteilen, ohne den zentralen Schneidsauerstoffkanal.
WIG-/GTAW-Düsen (auch Gasbecher oder Spannzangenkörper genannt) leiten Argon-Schutzgas um die Wolframelektrode. Sie bestehen typischerweise aus Aluminiumoxid-Keramik-, Glas- oder Gaslinsenkonfigurationen. Im Gegensatz zu MIG-Düsen kommen WIG-Schalen nicht mit dem Werkstück in Kontakt und werden in erster Linie aufgrund des Wolframdurchmessers, des Verbindungszugangs und der Notwendigkeit eines laminaren gegenüber einem diffusen Gasstrom ausgewählt. Gaslinsenbaugruppen – die einen Netzeinsatz verwenden, um eine laminare Gassäule zu erzeugen – werden für Präzisionsarbeiten und Schweißen außerhalb der Position bevorzugt, bei denen eine gleichmäßige Abschirmung von entscheidender Bedeutung ist.

Düsenformen und Bohrungsgrößen erklärt
Innerhalb jeder Prozesskategorie hat die Düsengeometrie einen direkten Einfluss auf die Gasabdeckung, die Zugänglichkeit der Verbindungsstelle und den Spritzerabstand. Beim MIG-Schweißen decken vier Formen die meisten Anwendungen ab:
- Zylindrisch (gerade): Eine Bohrung mit konstantem Durchmesser von der Basis bis zur Spitze. Bietet maximales Gasdurchflussvolumen und ist die Standardwahl für flache oder horizontale Schweißnähte ohne Zugangsbeschränkungen. Die Bohrungsgrößen reichen von ⅜" bis ⅞" (ca. 10–22 mm), und als allgemeine Regel sollte der Bohrungsdurchmesser mit der Stromstärke zunehmen – größere Bohrungen unterstützen höhere Gasdurchflussraten, die zum Abdecken breiterer, heißerer Schweißbäder erforderlich sind.
- Flaschenform (Engpass): Verringert sich in der Nähe des Arbeitsendes auf einen kleineren Außendurchmesser. Das reduzierte Profil verbessert die Sicht und den Zugang zu engen Gelenken. Besonders gut geeignet für automatisiertes Schweißen und Roboterschweißen, da die schmale Spitze die Vorrichtungen leichter freigibt und durch Brennerreibstationen effizienter gereinigt werden kann.
- Kurz- und Langkegel: Eine allmähliche Verjüngung von der Basis zur Spitze. Guter Gelenkzugang mit besserer Gasabdeckung als bei der Flaschenform. Für Rohrschweißungen und Eckverbindungen werden lange Kegel bevorzugt; Kurze Verjüngungen sorgen für ein ausgewogenes Verhältnis zwischen Zugänglichkeit und Gasströmungseffizienz für die allgemeine Fertigung.
- Konisch: Ein breiteres, nach außen ausgestelltes Profil an der Spitze. Maximiert den Gasabdeckungsbereich – nützlich für größere Schweißbäder, höhere Wärmeeinträge und beim Schweißen von verzinkten Metallen, die große, explosive Spritzer erzeugen. Die breitere Öffnung macht das Reiben mit einer Brennerreinigungsstation auch in Roboterkonfigurationen effektiver.
Bei autogenen Schneidplatten bestimmt die Bohrungsgeometrie die Form des Schneidsauerstoffstroms und das Vorwärmmuster. Die Zahlen zur Spitzengröße entsprechen der Dicke des zu schneidenden Materials. Größere Zahlen weisen auf größere Sauerstofföffnungen und höhere Gasverbrauchsraten hin, die für dickeren Stahl geeignet sind. Laut der AWS-Spezifikation für Schweißschutzgase und deren Klassifizierungen , Gaszusammensetzung und Durchflussrate sind standardisierte Parameter – das heißt, die Geometrie der Düsenbohrung muss an die verwendete Gasart und den verwendeten Druck angepasst werden und darf nicht isoliert ausgewählt werden.
Materialführer: Messing, Kupfer und plattierte Optionen
Das Düsenmaterial bestimmt zwei Dinge: Spritzbeständigkeit und Wärmemanagement. Diese beiden Eigenschaften wirken je nach Anwendung oft gegensätzlich, weshalb kein einzelnes Material alle Anwendungsfälle dominiert.
Messing Bietet bei Anwendungen mit geringerer Stromstärke (100–300 Ampere) eine bessere Spritzbeständigkeit als blankes Kupfer. Auf Messingoberflächen haften Spritzer nicht so gut, was längere Reinigungsintervalle zur Folge hat. Allerdings hat Messing einen niedrigeren Erweichungspunkt als Kupfer – bei höheren Stromstärken oder längeren Lichtbogen-Einschaltzeiten kann sich eine Messingdüse unter anhaltender Hitze verformen, was sie für schwere Arbeiten ungeeignet macht. Wenn Messing als Einsatz in einem Kupferkörper verwendet wird, trägt es dazu bei, den Innendurchmesser der Düse im Laufe der Zeit aufrechtzuerhalten und so die Lebensdauer bei Anwendungen mit mäßiger Hitze zu verlängern.
Kupfer Leitet die Wärme effektiver als Messing und ist daher die bessere Wahl für Arbeiten mit dauerhaft hoher Hitze (über 300 Ampere) und für längere Schweißzyklen. Kupferdüsen absorbieren und leiten Wärme schneller ab, wodurch das Risiko einer thermischen Verformung verringert wird. Hochleistungskupferdüsen – mit dickeren Wänden und Isolatoren – sind der Standard für 400–600-A-Anwendungen in der Strukturfertigung und beim Grobblechschweißen. Für Autogen-Schneidspitzen sind Kupfer oder hochwertige Kupferlegierungen das Standardmaterial, gerade weil sie den extremen Temperaturen der Schneidflamme standhalten, ohne die Düsengeometrie zu verformen oder zu erodieren.
Vernickelt und verchromt Düsen kombinieren einen Kupferkern mit einer Oberflächenbeschichtung, die resistenter gegen das Anhaften von Spritzern ist als blankes Kupfer oder Messing. Die Beschichtung bietet auch einen gewissen Wärmeisolationsvorteil. Ihre Hauptanwendung liegt im Roboter- und automatisierten Schweißen, wo lange, ununterbrochene Schweißzyklen zur Routine gehören und die Minimierung von Reinigungsausfallzeiten sich direkt auf den Durchsatz auswirkt. Die längere Lebensdauer rechtfertigt die höheren Vorabkosten in Produktionsumgebungen mit hohen Stückzahlen.
Keramik Düsen stellen eine neuere Kategorie dar, die hauptsächlich beim WIG-Schweißen und einigen speziellen MIG-Anwendungen verwendet wird. Ihre nicht leitende Oberfläche bedeutet, dass Spritzer keine elektrische Brücke von der Düse zur Kontaktspitze überbrücken können – ein Fehlermodus, der zu einem Stromfluss durch die Düse und einer schnellen Verschlechterung führt. Keramische WIG-Näpfe halten auch dem direkten Kontakt mit heißen Werkstücken stand, ohne zu schmelzen, wodurch sie sich zum Schweißen in engen Fugen eignen.

Drei Schritte zur Auswahl der richtigen Düse
Die Auswahl wird einfacher, wenn sie einer festen Reihenfolge folgt, anstatt zu versuchen, alle Variablen gleichzeitig auszuwerten.
Schritt 1 – Identifizieren Sie den Prozess und seine Betriebsparameter. Bestimmen Sie, ob es sich bei der Anwendung um MIG/GMAW, Autogenschneiden, Autogenerhitzen oder WIG handelt. Legen Sie für Lichtbogenprozesse den Betriebsstrombereich fest. Identifizieren Sie bei Oxy-Fuel-Prozessen das Brenngas (Acetylen vs. Propan) und die Dicke des zu schneidenden oder erhitzten Materials. Diese Parameter grenzen das Feld sofort ein: Eine 150-Ampere-MIG-Anwendung erfordert eine Standarddüse aus Messing oder Kupfer; ein 500-Ampere-Roboter-MIG-Zyklus erfordert eine hochbelastbare Düse aus plattiertem Kupfer; Eine Propan-Schneidanwendung auf 20-mm-Platten erfordert eine Propan-Spitze, die für diese Materialstärke dimensioniert ist. Kombinieren Sie Ihre Tipps mit den richtigen Gasdruckregler zur Ergänzung Ihres Brenner-Setups ist ebenso wichtig – die Düse kann nur dann ihre vorgesehene Leistung erbringen, wenn der Gasdruck konstant im empfohlenen Bereich für diese Düsengröße liegt.
Schritt 2 – Bewerten Sie die gemeinsame Zugänglichkeit. Kann eine gerade zylindrische Düse die Verbindung erreichen, ohne das Werkstück oder die Vorrichtung zu verschmutzen? Wenn ja, verwenden Sie es – größere Bohrungen maximieren die Gasabdeckung und minimieren die Bildung von Spritzern. Wenn sich die Verbindung in einer engen Ecke, einer tiefen Nut oder einer inneren Rohrschweißnaht befindet, gehen Sie zu einem Engpass- oder Konusprofil über. Verwenden Sie den kleinsten Außendurchmesser, der noch eine ausreichende Gasabdeckung für die Schweißbadgröße bietet, und nicht den kleinsten, der physisch passt. Eine Unterdimensionierung der Düsenbohrung beeinträchtigt die Abschirmqualität; Eine Überdimensionierung des Außendurchmessers führt zu Spielproblemen.
Schritt 3 – Passen Sie das Material an den thermischen Bedarf an. Für Arbeiten mit kurzen Zyklen und geringerer Stromstärke bietet Messing eine gute Spritzbeständigkeit bei geringeren Kosten. Für dauerhafte Arbeiten bei hoher Hitze oder hoher Stromstärke verwenden Sie Kupfer. Bei automatisierten oder Roboteranwendungen mit nahezu kontinuierlichen Zyklen reduzieren plattierte Düsen die Wartungshäufigkeit so weit, dass der Kostenunterschied ausgeglichen wird. Verwenden Sie für Autogen-Anwendungen immer Spitzen aus Kupfer oder einer Kupferlegierung – Messingspitzen können unter dem thermischen Schock einer Hochdruck-Sauerstoffexplosion brechen, was ein Sicherheitsrisiko ebenso darstellt wie ein Leistungsrisiko.
Wartung, Reinigung und Austausch
Eine Düse, die ordnungsgemäß gereinigt und gewartet wurde, überdauert eine neue Düse, die bei weitem vernachlässigt wurde. Der Fehlermodus ist bei fast allen Düsen derselbe: Spritzer sammeln sich an der Innenbohrung, behindern den Gasfluss und erzeugen Turbulenzen, die die Abschirmung beeinträchtigen. Die Qualität der Schweißnaht lässt nach, bevor die Düse sichtbar ausfällt, was bedeutet, dass Schäden oft schon entstehen, bevor der Schweißer das Problem erkennt.
Die wirksamste vorbeugende Maßnahme ist ein Spritzschutzmittel – entweder ein Tauchgel oder ein Spray – das vor Beginn einer Schweißsitzung auf die Düsenbohrung aufgetragen wird. Anti-Spritzer verhindert, dass sich Spritzer an der Düsenoberfläche festsetzen, sodass sich Ablagerungen während oder nach dem Schweißen leicht entfernen lassen. Verlassen Sie sich nicht auf Anti-Spritzer als Ersatz für die regelmäßige Reinigung; Verwenden Sie es als Wartungshilfe, die die Intervalle zwischen den Reinigungen verlängert.
Wenn eine Reinigung erforderlich ist, verwenden Sie eine Düsenreibzange oder eine Brennerreinigungsstation, um Spritzer mechanisch zu entfernen. Verwenden Sie keinen Schraubenzieher oder ein anderes spitzes Werkzeug, das die Bohrungsoberfläche zerkratzen kann – eine aufgeraute Innenfläche beschleunigt das Anhaften künftiger Spritzer und kann die interne Gasströmungsgeometrie verändern. Reinigen Sie bei Autogen-Schneidspitzen die Düsenöffnungen mit einem Spitzenreiniger der richtigen Größe; Ein übergroßer Spitzenreiniger vergrößert die Öffnung, wodurch die Flamme oder die Schnittqualität dauerhaft beeinträchtigt wird und die Spitze ausgetauscht werden muss.
Ersetzen Sie eine MIG-Düse, wenn die Bohrung sichtbare Verformungen aufweist, wenn der Isolator Risse aufweist oder fehlt oder wenn sich nach der Reinigung Spritzerbrücken zwischen der Düse und der Kontaktspitze bilden. Ersetzen Sie Autogen-Schneidspitzen, wenn die Öffnungsvergrößerung zu einer weichen oder unregelmäßigen Flamme führt, die durch Reinigen nicht korrigiert werden kann, oder wenn die Sitzfläche beschädigt ist und nicht mehr richtig am Schneidwerkzeug abdichtet. Der Einsatz einer abgenutzten Düse oder Spitze spart kein Geld – der Qualitätsverlust, die Nacharbeit und die Gasverschwendung durch schlechte Abschirmung oder eine beschädigte Flamme kosten mehr als das Verbrauchsmaterial selbst.