Die Temperatur, die ein Schneidbrenner erzeugt, ist eine der am häufigsten genannten – und am häufigsten missverstandenen – Zahlen beim Autogenschneiden. Die Leute fragen, wie heiß ein Schneidbrenner wird, erhalten eine Zahl in Tausend Grad und gehen davon aus, dass höher immer besser ist. Die Realität ist differenzierter: Die Flammentemperatur ist ein Faktor für die Schneidleistung, aber nicht der einzige und nicht immer der wichtigste. Wenn Sie verstehen, was die Temperaturwerte tatsächlich bedeuten, können Sie das richtige Gas, die richtige Spitze und die richtige Konfiguration für die jeweilige Arbeit auswählen.
Wie heiß wird ein Schneidbrenner?
Die Vorwärmflamme eines Schneidbrenners – der Flammenring, der die Schneidspitze umgibt, bevor der Schneidsauerstoffhebel betätigt wird – erreicht Temperaturen zwischen 4.400 °F und 6.000 °F (ca. 2.400 °C bis 3.300 °C), abhängig vom verwendeten Brenngas und dem Verhältnis von Sauerstoff zu Kraftstoff in der Mischung. Dieses Sortiment deckt alle gängigen Autogen-Schneidanlagen ab, von Propan am unteren Ende bis zum Autogen-Acetylen am oberen Ende.
Die Vorwärmflamme dient einem bestimmten Zweck: Sie erhöht das Grundmetall auf seine Zündtemperatur, die bei unlegiertem Kohlenstoffstahl etwa 1.600 °F (870 °C) beträgt. Bei dieser Temperatur nimmt der Stahl eine leuchtend orange Farbe an und beginnt an der Oberflächenkante Funken zu bilden. Erst jetzt ist das Metall zum Schneiden bereit. Wenn der Bediener den Schneidsauerstoffhebel öffnet, wird ein Hochdruckstrom reinen Sauerstoffs in den vorgeheizten Bereich eingeleitet – und der eigentliche Schneidvorgang beginnt.
Wichtig ist, Der Schneidsauerstoffstrom selbst erhöht die Flammentemperatur nicht wesentlich . Dadurch wird eine chemische Reaktion zwischen dem Sauerstoff und dem Eisen im Stahl initiiert und aufrechterhalten. Diese Reaktion – nicht die Brennerflamme – erledigt die eigentliche Schneidarbeit.
Warum die Temperatur des Schneidbrenners nur ein Teil der Geschichte ist
Der Unterschied zwischen Flammentemperatur und Wärmeabgabe ist etwas, das erfahrene Schneidarbeiter verstehen, aber Anfängern oft entgeht. Die Temperatur misst, wie heiß die Flamme im Kern ist. Die Wärmeabgabe – gemessen in BTU pro Kubikfuß verbrauchtem Gas – misst, wie viel Wärmeenergie die Flamme im Laufe der Zeit auf das Werkstück überträgt. Diese hängen zusammen, sind aber nicht identisch, und die Optimierung für das eine führt nicht automatisch zu einer Optimierung für das andere.
Acetylen erzeugt die heißeste Oxybrennstoffflamme aller gängigen Gase, seine Gesamtwärmeleistung (BTU-Gehalt) ist jedoch geringer als die von Propylen und Propan, da es bei geringerem Brennstoffvolumen schneller brennt. Eine Propylenflamme brennt etwas kühler als Acetylen, aber ihr äußerer Flammenkegel liefert einen deutlich höheren BTU-Gehalt – was bedeutet, dass sie für bestimmte Anwendungen eine größere Stahlmasse effizienter erhitzen kann, auch wenn die Spitzentemperatur niedriger ist.
Auch der Schneidvorgang selbst erfolgt grundsätzlich chemisch und nicht thermisch. Sobald der Stahl die Zündtemperatur erreicht, oxidiert der schneidende Sauerstoffstrom das Eisen – im Wesentlichen verbrennt es – in einer exothermen Reaktion, die eigene Wärme erzeugt. Die vorgeheizte Flamme des Brenners hält diese Reaktion aufrecht, während sich der Brenner entlang des Schnitts bewegt. Die Energie, die den Schnitt antreibt, bleibt jedoch weitgehend selbsterhaltend, sobald sie hergestellt ist. Aus diesem Grund schmilzt ein Schneidbrenner Stahl nicht einfach durch, wie es ein Schweißer erwarten würde: Er wandelt einen schmalen Eisenpfad chemisch in flüssiges Eisenoxid (Schlacke) um, das durch den Sauerstoffdruck aus der Schnittfuge geblasen wird.
Vergleich der Brenngastemperatur
Vier Gase machen die überwiegende Mehrheit der Autogen-Schneidanwendungen aus. Ihre Temperatur- und Wärmeabgabeeigenschaften unterscheiden sich in einer Weise, die sie für bestimmte Aufgaben besser geeignet macht:
| Brenngas | Flammentemperatur (mit O₂) | Primärflamme BTU/ft³ | Beste Anwendung |
|---|---|---|---|
| Acetylen | ~5.600 °F (3.100 °C) | ~507 BTU/ft³ | Schnelles Vorwärmen, dünner bis mittlerer Stahl, präzises Schneiden |
| Propylen | ~ 2.930 °C (5.300 °F) | ~440 BTU/ft³ (primär); Oberstufe | Dicker Stahl, Fasenschneiden, Schrottschneiden, Kosteneffizienz |
| Propan | ~ 2.540 °C (4.600 °F) | ~255 BTU/ft³ (primär) | Erhitzen von dickem Stahl, langsames Schneiden, Vorwärmen großer Teile |
| MAPP / MAP-Pro | ~ 2.930 °C (5.300 °F) | Ähnlich wie Propylen | Erwärmen kleiner Teile, Hartlöten, Hochdruck-Tauchschneiden |
Beachten Sie, dass die BTU-Werte je nach Quelle und Messmethode variieren. Die obigen Zahlen spiegeln die primäre Wärmeabgabe (Innenkegel) wider, was den relevantesten Wert für die Vorheizgeschwindigkeit darstellt. Der BTU-Gehalt der Sekundärflamme (Außenkegel) ist ein zusätzlicher Faktor – besonders wichtig für Propylen, das mehr als das Doppelte der BTU-Leistung der Sekundärflamme von Acetylen liefert.

Acetylen: Heißeste Flamme, schnellstes Vorheizen
Sauerstoff-Acetylen erzeugt die höchste Flammentemperatur aller gängigen Schneidgase – etwa 5.600 °F (3.100 °C) bei einem Sauerstoff-Brennstoff-Verhältnis von 1:1. Dies führt direkt zu den schnellsten Vorheizzeiten, was in Produktionsumgebungen wichtig ist, in denen die Schnittzykluszeit den Durchsatz beeinflusst. Für Präzisionsarbeiten an dünnerem Material liefert der konzentrierte Innenkegel aus Acetylen gezielte Wärme mit minimaler Ausbreitung und reduziert so die Wärmeeinflusszonen an Teilen, bei denen die Maßhaltigkeit entscheidend ist.
Acetylen weist zwei wesentliche Einschränkungen auf. Erstens darf es niemals bei Drücken über 15 PSI verwendet werden – oberhalb dieses Grenzwerts wird das Gas instabil und kann sich ohne Zündquelle explosionsartig zersetzen. Diese Druckobergrenze begrenzt die maximal erreichbare Durchflussrate, was wiederum die Schnittgeschwindigkeit bei sehr dicken Blechen begrenzt. Zweitens bedeutet die höhere Flammenrückschlagneigung von Acetylen im Vergleich zu alternativen Gasen, dass Flammenrückschlagsperren nicht optional sind – sie sind eine Sicherheitsanforderung für jede Sauerstoff-Acetylen-Anlage. Das Gas ist außerdem nur in Flaschen mit einem maximalen Fassungsvermögen von etwa 400 Kubikfuß verfügbar, was die Aufrechterhaltung der Versorgung für großvolumige Schneidarbeiten teurer macht.
Propan und Propylen: Niedrigere Temperatur, höhere BTU
Propan verbrennt bei etwa 4.600 °F (2.540 °C) mit Sauerstoff – deutlich kühler als Acetylen – aber sein hoher BTU-Gehalt in der Sekundärflamme macht es effektiv zum Erhitzen großer Stahlmassen und zum Schneiden dicker Bleche bei niedrigeren Geschwindigkeiten. Die erforderliche längere Vorwärmzeit ist ein akzeptierter Kompromiss bei Anwendungen, bei denen die Schnittqualität bei schweren Abschnitten wichtiger ist als die Zyklusgeschwindigkeit. Propan ist weit verbreitet, kann in großen Mengen oder über Pipelines geliefert werden und ist pro gelieferter Wärmeeinheit wesentlich kostengünstiger als Acetylen.
Propylen nimmt eine mittlere Position ein: Seine Flammentemperatur von etwa 5.300 °F (2.930 °C) liegt nahe an der von Acetylen, aber sein Gesamt-BTU-Gehalt – kombiniert aus Primär- und Sekundärflamme – ist etwa doppelt so hoch wie der von Acetylen pro Kubikfuß Gas. Diese Kombination macht Propylen zur bevorzugten Wahl für das Schneiden von dickem Stahl, Fasenschneiden, Schrottverarbeitung und Flammspritzanwendungen. Es ist außerdem etwa 50 % günstiger als Acetylen, 20-mal stabiler (mit einer sehr geringen Flammenrückschlagneigung) und eine 100-Pfund-Flasche Propylen kann bei typischer Schneidanwendung etwa fünf große Acetylenflaschen ersetzen. Für Betriebe, die derzeit Acetylen zum allgemeinen Schneiden verwenden und die Gaskosten ohne nennenswerte Leistungseinbußen senken möchten, ist Propylen die direkteste Alternative.
Sowohl Propan als auch Propylen erfordern Brennerspitzen im Injektorstil und nicht die Spitzen mit gleichem Druck, die bei Acetylen verwendet werden. Die Verwendung des falschen Spitzentyps für das verwendete Gas beeinträchtigt die Schnittqualität und kann zu Sicherheitsrisiken führen – die Auswahl der Spitze muss zum Brenngas passen.
Wie die Schneidspitze die Wärmeabgabe beeinflusst
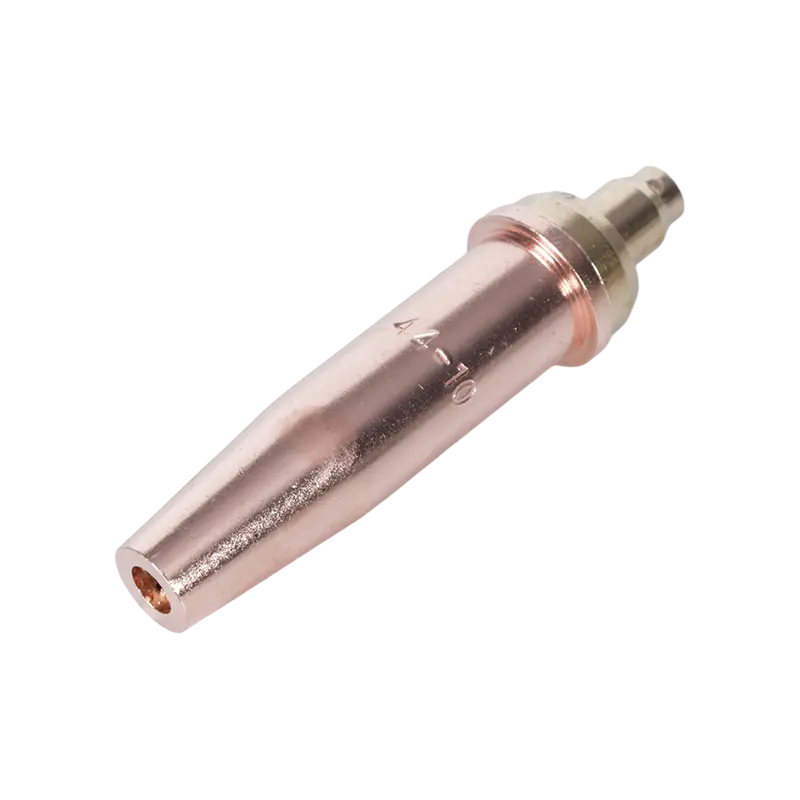
Die Schneidspitze ist die Komponente, die den Gasdruck und die Gasströmung in eine wirksame Vorwärmflamme und einen Schneidsauerstoffstrom umwandelt. Sein Design – die Anzahl, Größe und der Winkel der Vorheizöffnungen sowie der Durchmesser der zentralen Schneidsauerstoffbohrung – bestimmt, wie die Flammentemperatur in der Praxis an das Werkstück abgegeben wird, unabhängig davon, wozu das Gas selbst theoretisch fähig ist.
Eine für die Anwendung zu kleine Spitze schränkt den Sauerstofffluss ein und verlängert die Vorheizzeit über den für die Gastemperatur erforderlichen Wert hinaus. Eine Spitze, die für dünnes Material zu groß ist, verteilt die Wärme über einen größeren Bereich als nötig, wodurch die Verformung zunimmt und die Schnittqualität sinkt. Abgenutzte oder beschädigte Spitzen – mit vergrößerten oder verformten Öffnungen durch wiederholte Hitzezyklen oder unsachgemäße Reinigung – erzeugen eine unregelmäßige Flamme, die keine konstante Zündtemperatur entlang der Schnittbahn aufrechterhalten kann, was zu rauen Kanten und ungeschnittenen Stellen führt, unabhängig davon, wie heiß die Flamme theoretisch brennt.
Auch das Material der Spitzen spielt eine Rolle: Spitzen, die mit präzisen Öffnungstoleranzen hergestellt werden, behalten während ihrer gesamten Lebensdauer konsistente Durchflusseigenschaften bei, während Spitzen von geringerer Qualität möglicherweise Maßabweichungen aufweisen, die bereits beim ersten Gebrauch zu inkonsistenten Ergebnissen führen. Acetylen-Schneidbrennerspitzen für das Autogenschneiden bei hohen Temperaturen sind mit der Öffnungsgeometrie und den Materialspezifikationen konstruiert, die die Druck- und Temperaturanforderungen von Autogen erfordern. Für Propan- und alternative Kraftstoffanlagen: Propan-Schneidbrennerspitzen für Anlagen mit hohem BTU-Alternativbrennstoff Verwenden Sie das injektorartige Design, das alternative Gase mit niedrigerem Druck benötigen, um eine ordnungsgemäße Kraftstoff-Sauerstoff-Mischung an der Spitze zu erreichen.

Temperaturmanagement für sichere und saubere Schnitte
Der Betrieb eines Schneidbrenners im richtigen Temperaturbereich ist ebenso eine Frage der Sicherheit wie der Leistung. Eine Überhitzung des Brennerkörpers – durch übermäßige Rückzündung (eine kurze Flamme schlägt zurück in die Spitze) oder Flammenrückschlag (Rückbrennen der Flamme in den Schlauch oder Regler) – kann zu Schäden an der Ausrüstung führen und ernsthafte Gefahren verursachen.
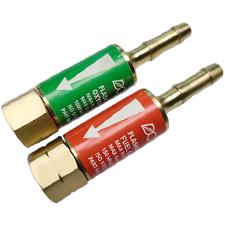
Eine Rückzündung entsteht typischerweise dadurch, dass die Spitze das Werkstück berührt, falsche Gasdrücke oder eine verschmutzte oder beschädigte Spitzenöffnung. Die Flamme erlischt mit einem scharfen Knall und kann erneut entzündet werden. Schwerwiegender ist ein Flammenrückschlag: Die Flamme wandert über die Spitze zurück in den Brennerkörper und den Schlauch, erzeugt dabei ein zischendes oder kreischendes Geräusch und gelangt möglicherweise in die Gasversorgung. Moderne Brenneraufbauten begegnen diesem Risiko mit Flammenrückschlagsicherungen – Vorrichtungen, die zwischen dem Schlauch und dem Brennerkörper (oder Regler) installiert werden und ein Rückschlagventil und eine thermische Abschaltung enthalten, um den Rückfluss des Gases zu stoppen, bevor es die Zylinder erreichen kann. Flammenrückschlagsicherungen für sicheren Schneidbrennerbetrieb sind eine erforderliche Sicherheitskomponente für jedes Autogensystem – kein optionales Zubehör – und sollten regelmäßig auf Schäden oder Verstopfungen überprüft werden.
Zum Temperaturmanagement während des Schneidens gehört auch die Einhaltung des richtigen Abstands zwischen Brenner und Werkstück. Zu nah und Spritzer verunreinigen die Spitzenöffnung und können zu Fehlzündungen führen; zu weit und die Vorheizflamme verliert an Wirksamkeit, was die Vorheizzeit verlängert und die Schnittqualität verschlechtert. Der richtige Abstand variiert je nach Düsengröße und Gasart und ist in den Daten des Düsenherstellers für jede Düsennummer angegeben.
Wählen Sie das richtige Setup für Ihre Temperaturanforderungen
Die praktische Frage lautet nicht: „Welches Gas brennt am heißesten?“ Aber „Welche Gas- und Düsenkombination liefert effizient und sicher die richtige Wärme für mein spezifisches Material und meine Anwendung?“ Die Antwort hängt von der Stahldicke, der erforderlichen Schnittqualität, dem Produktionsvolumen und der Gasverfügbarkeit ab.
Für dünnen bis mittleren Stahl (bis etwa 1 Zoll), bei dem Schnittqualität und Geschwindigkeit Priorität haben, ist Autogen-Acetylen mit einer passenden Acetylenspitze die Standardwahl. Beim Schneiden dicker Bleche, bei der Schrottverarbeitung oder bei hochvolumigen Betrieben, bei denen die Gaskosten ein wichtiger Faktor sind, liefert Propylen mit der richtigen Injektorspitze eine nahezu Acetylen-ähnliche Leistung bei deutlich geringeren Betriebskosten. Für den gelegentlichen Einsatz oder an Standorten, an denen die Versorgung mit Acetylen nicht möglich ist, stellt Propan eine zuverlässige Alternative mit ausreichender Leistung für die meisten strukturellen Schneidaufgaben dar.
Unabhängig davon, welche Gas- und Spitzenkombination gewählt wird, müssen der Brennergriff, der Schneidaufsatz und die Regler mit diesem Gas kompatibel und für die jeweiligen Drücke ausgelegt sein. Komplette Schneidbrenner-Sets für Autogen-Schneidanlagen bieten aufeinander abgestimmte Komponenten – Griff, Aufsatz, Spitzen und Schläuche – die so konstruiert sind, dass sie bei den richtigen Drücken und Durchflussraten für eine bestimmte Gasart zusammenarbeiten. Für Bediener, die bereits über einen Brennergriff verfügen und zusätzliche Schneidfunktionen benötigen: Schneidaufsätze, die mit den wichtigsten Brennergriffsystemen kompatibel sind Ermöglichen Sie das Hinzufügen der Schneidfunktion, ohne die gesamte Einrichtung austauschen zu müssen – vorausgesetzt, das Anbaugerät ist für das verwendete Brenngas ausgelegt.