Zünden Sie einen richtig eingestellten Autogenbrenner an und die Spitze des Innenkegels liegt irgendwo zwischen 5.600 und 6.300 °F (3.100–3.480 °C). Das macht Acetylen, wenn es mit reinem Sauerstoff verbrannt wird, zum heißesten der üblichen Brenngase, die in handgehaltenen Schweiß- und Schneidgeräten verwendet werden. Diese Zahlen sind nicht nur Kleinigkeiten. Sie sagen Ihnen, welche Metalle der Brenner schweißen kann, wie schnell er eine Platte schneiden kann und warum ein Flammenrückschlagschutz in die Gasleitung gehört.
Wo tatsächlich die heißesten Temperaturen herrschen
Die Flamme eines Autogen-Acetylen-Brenners ist kein gleichmäßiger Hitzeball. Es hat einen spitzen Innenkegel, in dem sich Acetylen und Sauerstoff zuerst vermischen und reagieren, und eine größere Außenhülle, die kühler ist. Die Temperatur an der Spitze des Innenkegels ist die Zahl, die Menschen angeben, wenn sie sagen, dass ein Acetylenbrenner etwa 5.600 °F erreicht. In dieser konzentrierten Zone positionieren Sie das Werkstück dann, wenn Sie eine maximale Wärmezufuhr wünschen.
Drei gängige Flammeneinstellungen erzeugen leicht unterschiedliche Temperaturen:
- Neutrale Flamme (ungefähr gleich viel Sauerstoff und Acetylen): etwa 5.600 °F (3.100 °C). Am besten für die meisten Schweiß- und Lötarbeiten geeignet, da weder Kohlenstoff noch überschüssiger Sauerstoff in das Schweißbad gelangen.
- Aufkohlende Flamme (überschüssiges Acetylen): etwa 5.000–5.400 °F. Hinterlässt eine kohlenstoffreiche Zone, die für die Auftragsschweißung nützlich ist, jedoch nicht für saubere Stahlschweißnähte.
- Oxidierende Flamme (überschüssiger Sauerstoff): kann den oberen Teil des Bereichs erreichen, bis zu etwa 6.300 °F. Es verbrennt heißer, fügt aber Sauerstoff hinzu; Es wird hauptsächlich für Messing- und Bronzearbeiten sowie für einige Schneidarbeiten verwendet.
Reines Acetylen, das in Luft verbrennt, erreicht ohne Sauerstoffflasche nur etwa 2.200 °C (4.000 °F). Die Sauerstoffzufuhr treibt die Flamme auf über 5.000 °F, weshalb eine vollständige Autogen-Acetylen-Anlage der Standard für ernsthaftes Schneiden und Schweißen ist.
Vergleich von Acetylen mit anderen Brenngasen
Acetylen ist nicht der einzige Brennstoff, den Sie in einen Brenner geben können, aber es erzeugt bei neutraler Einstellung die höchste Flammentemperatur. Wenn Sie Acetylen mit einem günstigeren Kraftstoff wie Propan oder Propylen vergleichen, erklärt der Temperaturunterschied den größten Teil des Leistungsunterschieds.
| Treibgas | Temperatur der Oxybrennstoffflamme (ca.) | Typische Verwendung |
|---|---|---|
| Acetylen | 3.100–3.480 °C (5.600–6.300 °F) | Schneiden, Schweißen, Löten, Erhitzen |
| Propan | ~ 2.250 °C (4.100 °F) | Schneiden, Erwärmen, Löten |
| Propylen | ~ 5.200 °F (2.870 °C) | Schneiden, Erhitzen |
| MAPP-Gas | ~ 2.930 °C (5.300 °F) | Hartlöten, Löten, leichtes Schneiden |
| Luft-Acetylen | ~ 2.200 °C (4.000 °F) | Leichte Hartlötarbeiten, HVAC-Arbeiten |
Propan liegt etwa 1.500 °F unter Acetylen, wenn beide mit Sauerstoff verbrannt werden. Sie können Stahlblech immer noch mit Propan schneiden, aber das Vorheizen dauert länger, die Schnittgeschwindigkeit sinkt und Sie benötigen Propan-spezifische Spitzen. Acetylen erzeugt außerdem eine konzentriertere Wärmezone, weshalb Monteure immer wieder darauf zurückgreifen, wenn es auf Schweißqualität und -geschwindigkeit ankommt.
Was diese Temperaturen für das Metall bedeuten
Die Flammentemperatur bestimmt die Decke; Was tatsächlich passiert, hängt davon ab, wie viel dieser Wärme das Werkstück erreicht. Hier sind ungefähre Schmelzpunkte im Vergleich zu dem, was der Brenner liefern kann:
| Material | Schmelzpunkt (ca.) | Oxy-Acetylen-Ergebnis |
|---|---|---|
| Aluminium | ~1.220°F (660°C) | Schmilzt leicht; Brenner zum Hartlöten und für dünne Arbeiten |
| Messing / Bronze | ~1.700–1.900°F | schmilzt; üblicherweise mit einer oxidierenden Flamme gelötet |
| Kupfer | ~1.084 °C (1.980 °F) | schmilzt; Brenner zum Löten und Erhitzen |
| Gusseisen | ~2.200 °F (1.200 °C) | schmilzt; kann mit Gusseisenstangen verschweißt werden |
| Kohlenstoffstahl | ~2.500–2.800 °F (1.370–1.540 °C) | Lässt sich problemlos schweißen und schneiden |
| Wolfram | ~3.410 °C (6.170 °F) | Kann nicht mit einem Handbrenner geschmolzen werden |
Die Tabelle beantwortet auch eine häufig gestellte Frage: Wenn die Flamme 6.300 °F erreicht und Wolfram bei etwa 6.170 °F schmilzt, warum kann ein Brenner dann kein Wolfram schmelzen? Denn das Werkstück erfährt nie die Spitzentemperatur der Flamme. Der heiße Innenkegel ist klein und Wärme geht kontinuierlich an die Umgebungsluft, den Brennerkörper und die Leitung durch das Metall selbst verloren. Führen Sie eine 6.000 °F heiße Flamme über einen Wolframblock und die Oberfläche wird sehr heiß, sie kann jedoch nicht genug Energie ansammeln, um ihren Schmelzpunkt zu erreichen, bevor die Wärme abgeführt wird.
Zum Schneiden von Stahl muss nicht die gesamte Platte geschmolzen werden. Der Brenner heizt den Stahl auf etwa 1.600–1.800 °F vor, bis er leuchtend rot leuchtet, dann spritzt der Sauerstoffhebel reinen Sauerstoff auf die Stelle. Der Stahl verbrennt im Sinne einer schnellen Oxidation und das geschmolzene Oxid bläst aus der Schnittfuge. Aus diesem Grund verfügt ein Schneidbrenner über einen separaten Sauerstoffstrahl und das Design der Schneidspitze ist ebenso wichtig wie die Flammentemperatur.
Reale Faktoren, die die von Ihnen abgegebene Wärme verändern
Zwei identische Brenner können sich je nach Verbrauchsmaterialien und Gaseinstellungen sehr unterschiedlich verhalten. Wenn die Schneidspitze die falsche Größe hat, der Sitz eingekerbt ist oder der Druck fehlt, sieht die Flamme möglicherweise normal aus, während das Werkstück nie heiß genug wird.
- Größe und Zustand der Spitze. Eine für dicke Teller ausgelegte Spitze verfügt über größere Öffnungen und liefert mehr Wärme. Eine abgenutzte oder verschmutzte Spitze verzerrt die Flamme und verlangsamt den Schnitt.
- Gasdrücke. Zu niedrig und die Flamme knallt oder läuft zurück; zu hoch und es hebt sich von der Spitze ab. Beide Bedingungen verringern die tatsächlich auf das Metall übertragene Wärme.
- Distanz zur Arbeit. Die heißeste Zone liegt etwa 1/8 bis 1/4 Zoll hinter der inneren Kegelspitze. Wenn man die Taschenlampe weiter entfernt hält, sinkt die Temperatur überraschend schnell.
- Werkstückmasse. Ein schwerer Guss leitet die Wärme schneller ab als ein dünnes Blech. Das kompensieren Sie mit einer größeren Spitze oder einem längeren Vorheizen.
- Sauerstoffreinheit. Der Sauerstoffgehalt sollte mindestens 99,5 % betragen. Verunreinigtes Gas senkt die Flammentemperatur und hinterlässt eine raue Schnittkante.
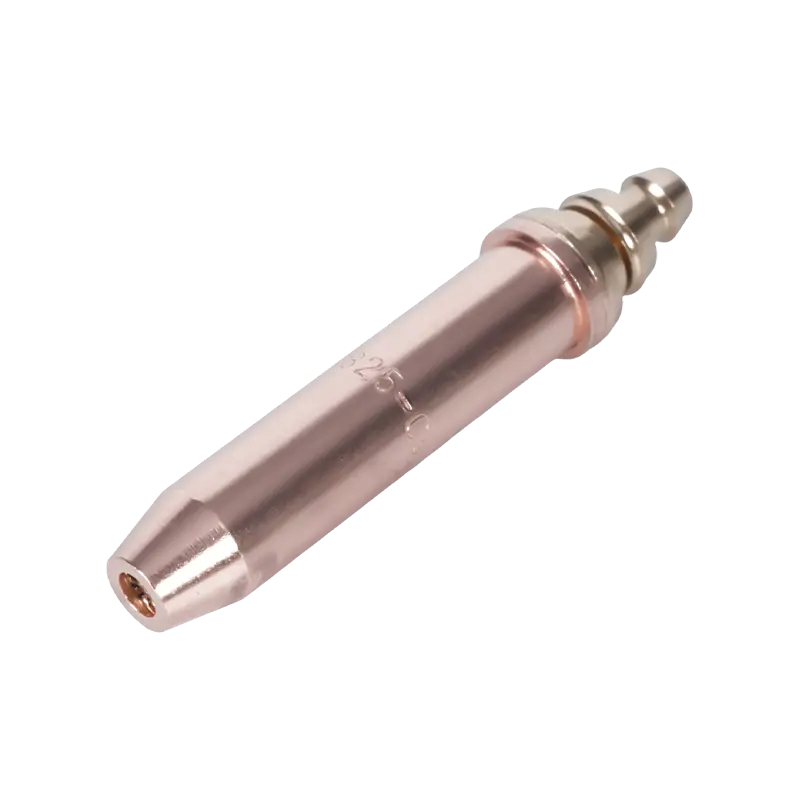
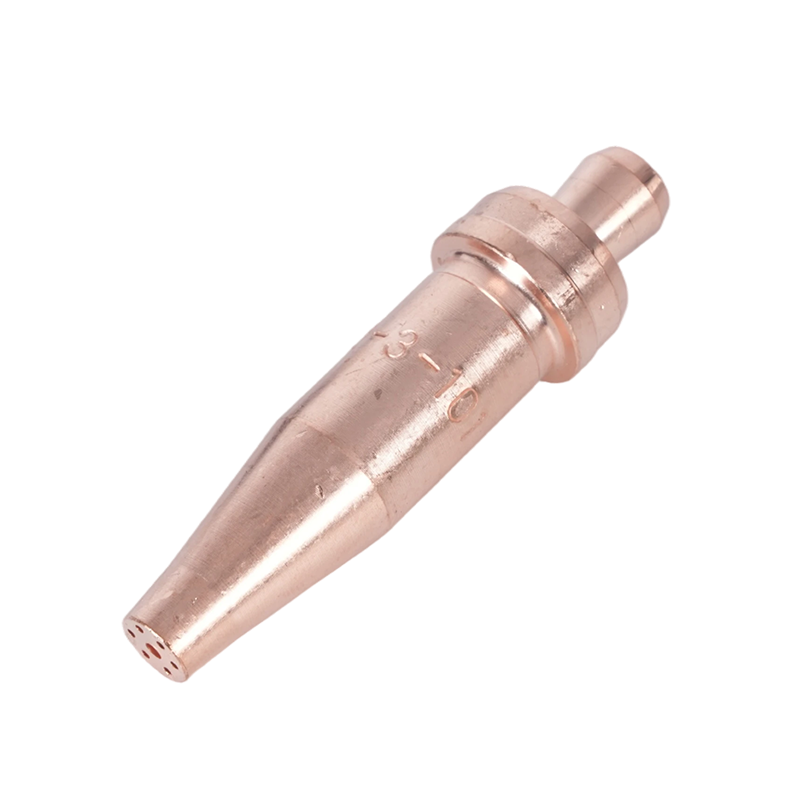
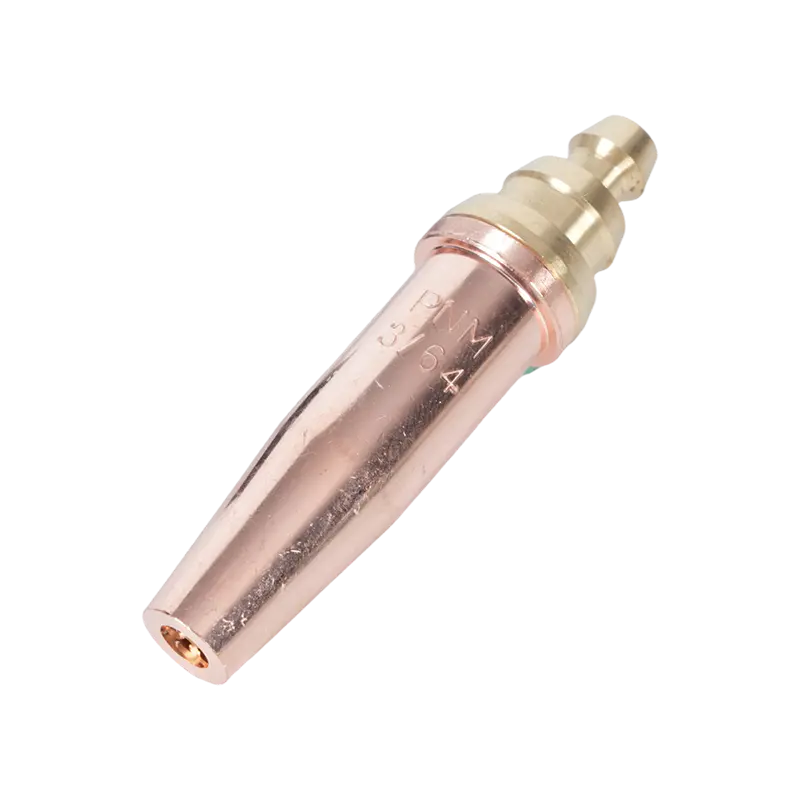
Diese Variablen sind der Grund dafür, dass Geschäfte unterschiedliche Spitzengrößen in der Schublade aufbewahren. Für schwere Schnitte auf sauberem Stahl liefert eine entsprechend große Acetylenspitze nach amerikanischem Standard wie die Serie 6290 die Vorwärmung und die Schneidstrahlströme, die für die Arbeit erforderlich sind.
 Acetylen-Schneidspitzendüse der Serie 6290 für amerikanische Brenner Diese Acetylenspitze deckt Schnittstärken von 1 mm bis 300 mm ab und passt auf A735- und A623-Brenner, was sie zu einer vielseitigen Wahl für Betriebe macht, die eine Düse für verschiedene Stahlarbeiten benötigen. Produkt anzeigen →
Wählen Sie eine Fackel, die die Flamme konstant hält
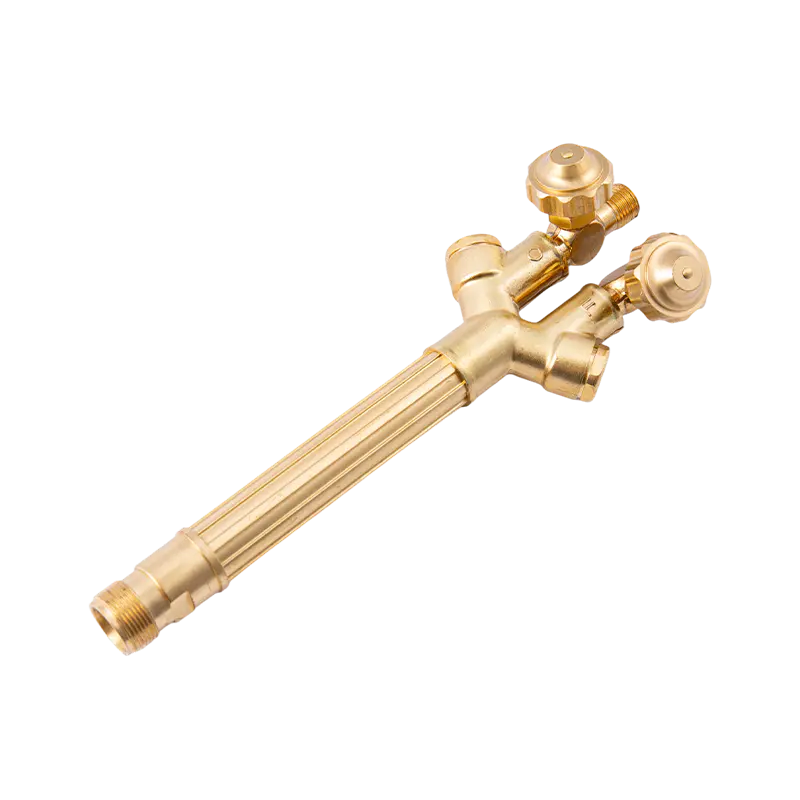
Der Brennerkörper und der Griff sind dafür verantwortlich, die Gase im richtigen Verhältnis zu mischen und die Flamme stabil zu halten. Ein gut gebauter Handbrenner dichtet die Ventile ordnungsgemäß ab, hält die Spitze fest und liefert jahrelang die gleichen Flammeneigenschaften. Für handgeführte Schneid-, Reparatur- und Wartungsarbeiten bietet Ihnen ein Hochleistungs-Sauerstoff-Acetylen-Handbrenner der B400-Klasse eine angenehme Grifflänge und den Gasfluss, den die meisten Werkstätten benötigen.
 B400 Hochleistungs-Hand-Sauerstoff-Acetylen-Schneidbrenner Ein geschmiedeter Messingkopf und ein Doppelrohr-Design unterstützen das Schneiden von bis zu 300 mm dickem Stahl, mit austauschbaren Acetylen- und Propan-Düsen für flexiblen Hochleistungseinsatz. Produkt anzeigen →
Welchen Brenner Sie auch wählen, achten Sie darauf, dass die Verbrauchsmaterialien auf die jeweilige Aufgabe abgestimmt sind. Ein Schneidaufsatz und ein Handbrenner eignen sich möglicherweise für die gleiche Düsenfamilie, ihre internen Gasdurchgänge unterscheiden sich jedoch. Verwenden Sie daher die Düsentabelle des Herstellers. Das gleiche Prinzip für die Auswahl und Pflege von Spitzen wird in ausführlicher behandelt Auswahl und Wartung von Schneidbrennerspitzen .
Sicherheit vor Hitze und Flammenrückschlag
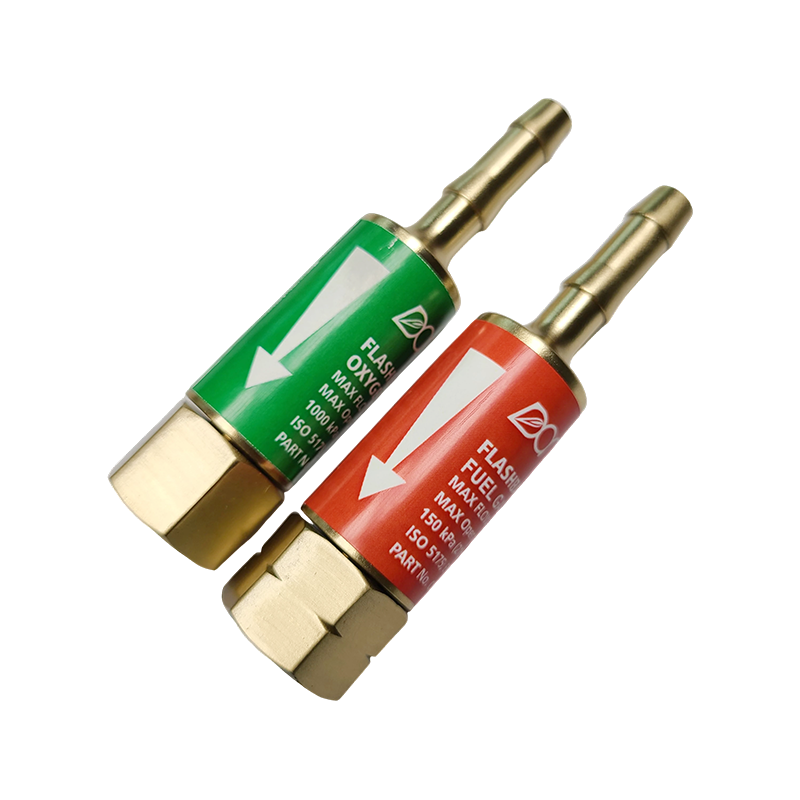
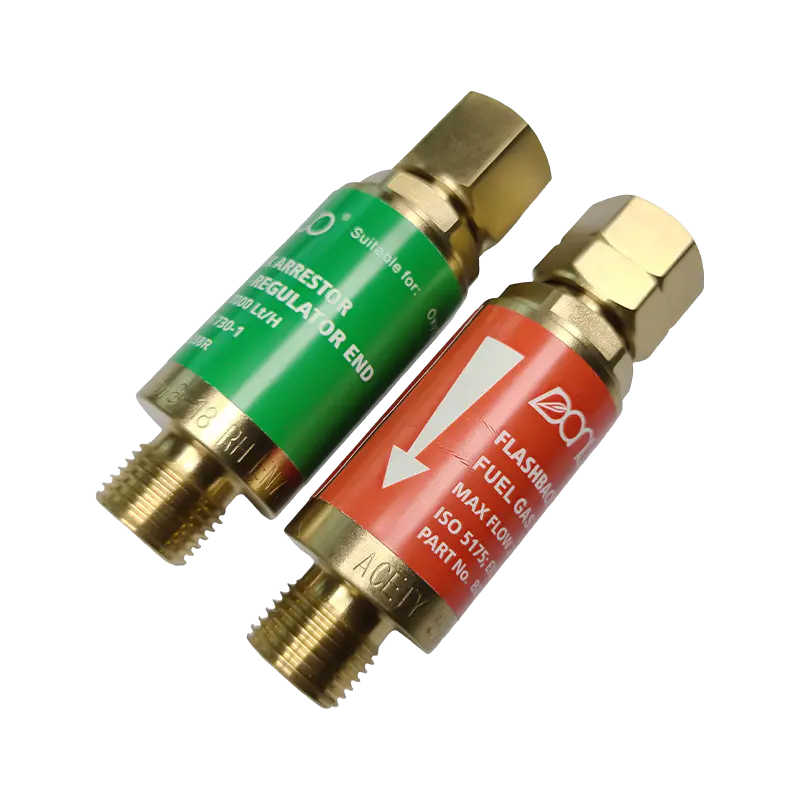
Temperaturen im Bereich von 6.000 °F schneiden nicht nur Stahl. Sie entzünden alles, was in der Nähe brennbar ist, und machen Flammenrückschläge zu einer echten Gefahr. Ein Flammenrückschlag tritt auf, wenn die Flamme wieder in der Spitze verschwindet und im Brennerkörper oder Schlauch weiterbrennt, wodurch innerhalb von Sekunden Geräte zerstört und der Bediener verletzt werden können. Der direkteste Schutz ist eine Flammenrückschlagsicherung, die zwischen Brenner und Regler installiert wird. Bei Sauerstoff-Acetylen-Arbeiten stoppt ein Qualitätsmodell wie die B288-Serie den Rückfluss und löscht die Flamme, bevor sie sich in der Leitung ausbreitet.
 Oxy-Acetylen-Flashback-Sperrer der Serie B288 Dieser zwischen Brenner und Regler installierte Ableiter verhindert die Flammenausbreitung und den umgekehrten Gasfluss und bietet so wesentliche Sicherheit für Autogen-Schneid- und Schweißvorgänge. Produkt anzeigen →
Behandeln Sie jede Flasche als Hochdruckquelle: Öffnen Sie das Acetylenventil etwa um eine Dreivierteldrehung, entlüften Sie die Schläuche vor dem Anzünden und verwenden Sie niemals Öl oder Fett in der Nähe von Sauerstoffanschlüssen. Wenn ein Brenner wiederholt nach hinten losgeht, schalten Sie alles aus und überprüfen Sie die Spitze, den Sitz und die Schläuche, bevor Sie ihn erneut anzünden. Befolgen Sie Schritt für Schritt die standardmäßigen Sicherheitsvorkehrungen für Schneidbrenner und halten Sie einen Feuerlöscher in Reichweite.
Ein Acetylenbrenner wird heiß genug, etwa 5.600–6.300 °F, wenn er mit Sauerstoff kombiniert wird, um die meisten gängigen Metalle zu schweißen, Stahlplatten zu schneiden und Löt- und Erwärmungsarbeiten durchzuführen, die Elektrowerkzeuge nicht ohne weiteres bewältigen können. Die eigentliche Kunst besteht darin, die Flammentemperatur am Werkstück in nutzbare Wärme umzuwandeln: die richtige Spitze, die richtigen Gaseinstellungen und ein Brenner und eine Sicherheitslinie, der Sie vertrauen können, unterstützt von einem Hersteller, der baut Schweiß- und Schneidgeräte Inhouse.