Ein richtig eingestellter Sauerstoff-Acetylen-Brenner erzeugt an der Spitze des Innenkegels eine neutrale Flamme von etwa 3.300 °C (6.000 °F), und die normalen Arbeitswerte liegen im Bereich von 3.100–3.300 °C (5.600–6.000 °F). Damit ist sie die heißeste praktische Gasflamme in der Metallbearbeitung, deutlich vor Sauerstoff-Propan- oder Sauerstoff-MAPP-Flammen.
Diese Hitze ist der Grund dafür, dass Sauerstoff-Acetylen-Geräte nach mehr als einem Jahrhundert industrieller Nutzung immer noch die Standardausrüstung für Gasschweißen, Schneiden, Hartlöten und lokale Erwärmung sind. In den folgenden Abschnitten wird erklärt, woher die Temperatur kommt, wie sie sich über die Flamme verteilt und was sie bedeutet, wenn Sie einen Brenner auswählen, einrichten oder bedienen.
Was genau messen wir, wenn wir über die Flammentemperatur sprechen?
Ein „Acetylen-Brenner“ ist in der Fachsprache ein Autogen-Acetylen-Brenner: Acetylen-Brennstoff gemischt mit Sauerstoff anstelle von atmosphärischer Luft. Die Flamme ist kein einheitlicher Wärmeblock. Es verfügt über drei Zonen mit sehr unterschiedlichen Temperaturen und es ist für jede Aufgabe wichtig zu wissen, welche Zone gemessen wird.
| Flammenzone | Ungefähre Temperatur | Rolle im Job |
|---|---|---|
| Innenkegel (Primärflamme) | 3.100–3.300 °C (5.600–6.000 °F) | Heißeste Zone; Wird zum Schweißen und zum Vorwärmen zum Schneiden verwendet |
| Mittlerer Umschlag (Sekundärflamme) | 1.800–2.800 °C (3.300–5.100 °F) | Weicherer Heizbereich zum Löten und Vorwärmen |
| Äußerer Rand der Flamme | 500–1.200 °C (900–2.200 °F) | Abschirmung; verteilt die Wärme über einen größeren Bereich |
Bei den meisten Schneid- und Schweißvorgängen kommt es auf die Temperatur des Innenkegels an, denn dort zielen Sie auf das Metall. Die kühlere Außenhülle ist noch heiß genug zum Vorwärmen von Werkstücken und Löten. Die drei Flammeneinstellungen verändern das Bild:
- Neutrale Flamme — ausgewogener Sauerstoff- und Acetylengehalt; liefert die höchste saubere Arbeitswärme und ist die richtige Einstellung für praktisch alle Schneid- und Schweißarbeiten.
- Aufkohlende Flamme — überschüssiges Acetylen; läuft kühler, produziert Ruß und fügt Kohlenstoff hinzu. Verwenden Sie es nur für Sonderfälle wie Flammhärten.
- Oxidierende Flamme — überschüssiger Sauerstoff; brennt mit einem schärferen Zischen und kann etwas heißer sein, aber es oxidiert das Schweißgut und ist für einige Bronzearbeiten reserviert.
Wenn jemand also die Temperatur eines Acetylenbrenners angibt, meint er den inneren Kegel der neutralen Flamme. Da die neutrale Flamme der Bezugspunkt ist, wird sie im Rest dieses Artikels verwendet, sofern nicht anders angegeben.
Warum Acetylen die heißeste Gasflamme erzeugt
Acetylen (C2H2) setzt bei der Verbrennung eine große Wärmemenge pro Gaseinheit frei, aber das allein ist nicht der Grund, warum es gewinnt. Die entscheidende Eigenschaft ist die Flammengeschwindigkeit. Die Acetylen-Sauerstoff-Reaktion schreitet viel schneller voran als Propan- oder MAPP-Reaktionen, sodass sich die freigesetzte Energie in einer kleinen, intensiven Zone konzentriert, anstatt sich auszubreiten. Propan liefert insgesamt mehr Energie pro Kilogramm Kraftstoff, aber seine Flamme ist breiter und kühler, weil die Reaktion langsamer ist.
| Treibgas | Ungefähre Höchsttemperatur mit Sauerstoff |
|---|---|
| Acetylen (C2H2) | 3.100–3.300 °C (5.600–6.000 °F) |
| MAPP-Gas | 2.900–3.000 °C (5.300–5.400 °F) |
| Propan (C3H8) | etwa 2.800 °C (5.100 °F) |
| Erdgas (Methan) | etwa 2.700 °C (4.900 °F) |
Wenn Sie Acetylen mit normaler Luft betreiben, sinkt die Temperatur auf etwa 2.400 °C (4.400 °F), weshalb zum Schneiden von Stahl keine Werkstattluftversorgung verwendet wird. Die hohe Temperatur in Kombination mit der konzentrierten Wärmefreisetzung ist auch der Grund, warum Acetylen nach wie vor das bevorzugte Gas zum Schmelzschweißen von Stahl und nicht nur zum Erhitzen ist.
Was 3.300 °C (6.000 °F) in der Praxis bedeuten
Es ist nicht die volle Flammentemperatur, die den Stahl beim Schneiden zum Schmelzen bringt. Beim Autogenschneiden wird Kohlenstoffstahl in einem Sauerstoffstrom auf seine Zündtemperatur gebracht, die je nach Legierung etwa 870–980 °C (1.600–1.800 °F) beträgt. Die Brennerflamme übernimmt die Vorwärmung; Der Sauerstoffhebel verbrennt dann das heiße Eisen und bläst es weg. Deshalb muss eine dicke Platte länger vorgeheizt werden, der Schnitt läuft dann aber mit gleichmäßiger Geschwindigkeit.
- Schneiden — Den Rand auf leuchtendes Rot vorwärmen und dann den Sauerstoffstrahl starten; Die Innenkegeltemperatur lässt auch in kalten Werkstätten viel Spielraum.
- Schmelzschweißen — Der Innenkegel schmilzt das Grundmetall schnell genug, dass Füllstab und Grundmetall in einer Schmelze verschmelzen, ohne dass die Umgebung überhitzt wird.
- Hartlöten und Silberlöten — Die steuerbare äußere Flamme erhitzt die zusammenpassenden Teile schnell und hält gleichzeitig das Zusatzmetall unter seinem Schmelzbereich, bis Sie es benötigen.
- Erhitzen, Biegen und Richten — Die breite Flammenhülle hilft beim Schrumpfen und Richten von Wellen und Platten, wo langsames, gleichmäßiges Erhitzen wichtiger ist als die Spitzentemperatur.
Kurz gesagt, die hohe Spitzentemperatur sorgt für Geschwindigkeit und Kontrolle. Eine Flamme mit niedrigerer Temperatur wie Propan kann immer noch Stahl schneiden, wenn der Bediener geduldig ist, aber Produktionsbetriebe entscheiden sich für Autogen, weil die Hitze schnell ankommt und präzise gezielt werden kann.
Warum die echte Flamme heißer oder kühler ist als der Buchwert
Hersteller geben die idealen Flammentemperaturen an, die in einem Labor gemessen wurden. Auf einer echten Bank verringern mehrere Dinge den Arbeitswert von dieser Zahl:
- Gasverhältnis — Das Abdriften von der neutralen Einstellung verändert den Flammencharakter; Eine aufkohlende Flamme kühlt die Zone ab und überzieht das Werkstück mit Ruß.
- Spitzengröße — Eine für dünne Bleche gewählte Spitze erzeugt eine kleine Flamme, die dicken Blechen Wärme entzieht; Eine für die Aufgabe zu große Spitze verursacht Lärm und Abfall.
- Zustand der Spitze — Kohlenstoffablagerungen, Spritzer oder ein beschädigter Sitz verzerren den Flammenkegel und verringern die effektive Wärmeübertragung stark.
- Arbeitsabstand — Der Innenkegel sollte etwa 2–4 mm vom Werkstück entfernt sein. zu weit hinten und die meiste Wärme geht an die Luft verloren.
- Qualität der Gasversorgung — Feuchtigkeit, Undichtigkeiten oder nicht übereinstimmende Druckeinstellungen führen dazu, dass die Flamme stottert und die Zone ungleichmäßig abkühlt.
Keines dieser Probleme bedeutet, dass der Brenner die Nenntemperatur nicht erreichen kann. Das heißt, die Einstellung und der Zustand der Ausrüstung bestimmen, was man tatsächlich am Werkstück bekommt.
Wählen Sie eine Spitze und einen Brenner, die die Hitze liefern
Der einfachste Weg, den größten Teil des theoretischen Temperaturvorteils von Acetylen zu verlieren, besteht darin, die falsche Düse zu verwenden. Acetylen-Schneidspitzen haben kleinere Gasdurchgänge als Propan-Schneidspitzen und können nicht zwischen verschiedenen Brennstoffarten ausgetauscht werden. Passen Sie für jede Arbeit drei Dinge an: die Spitzenserie an den Brenner, die Spitzengröße an die Plattendicke und den Schneidaufsatz an die Griffklasse (leicht, mittel oder schwer). In unserer eigenen Produktion stellen wir fest, dass ein nicht übereinstimmendes Set fast immer der Grund dafür ist, dass ein Geschäft meldet, dass seine Taschenlampe „nicht heiß genug wird“.
Acetylenspitzen werden in vielen nummerierten Serien hergestellt, um verschiedenen Brennermarken und regionalen Standards gerecht zu werden. Wenn Sie eine Station einrichten, lohnt es sich, die zu lesen Auswahl- und Wartungsanleitung für Schneidbrennerspitzen und -düsen Damit Sie gleich beim ersten Mal die richtige Sitzgröße und Gasbohrung bestellen.
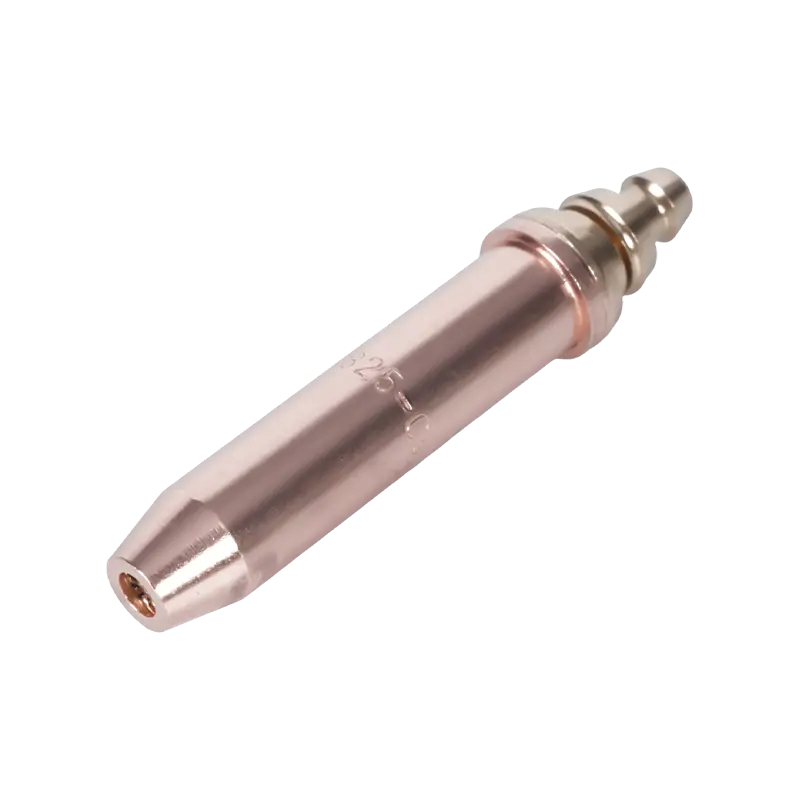
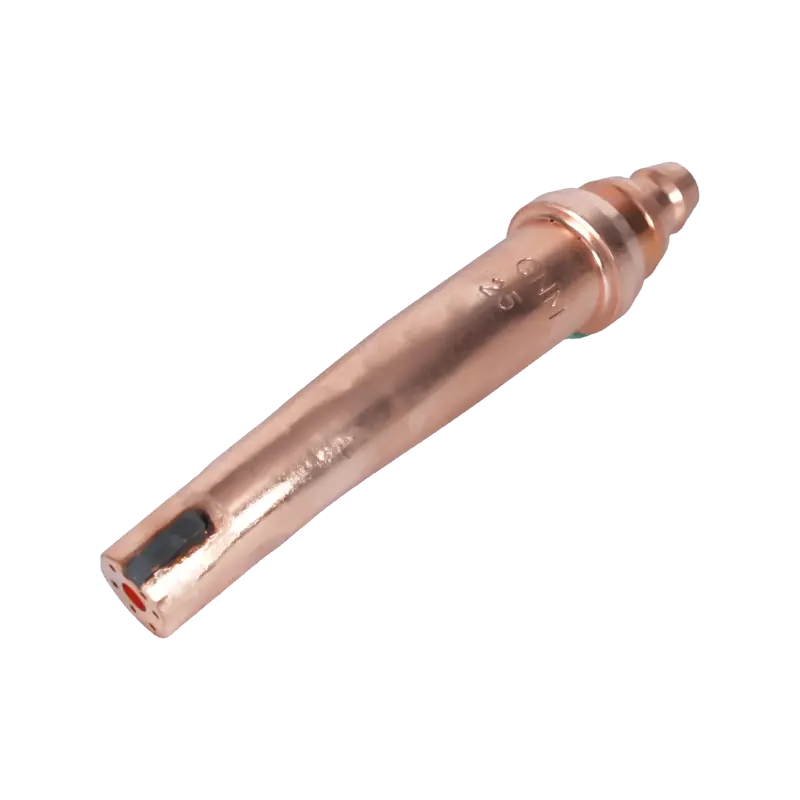
 Acetylen-Schneidbrennerspitzen der Serie 1-101 Diese standardisierten 76-mm-Acetylenspitzen passen auf mehrere Brennermodelle und verarbeiten Stahl von 5 bis 200 mm, was sie zu einer praktischen Wahl bei der Auswahl der richtigen Spitzengröße für Ihre Station macht. Produkt anzeigen →
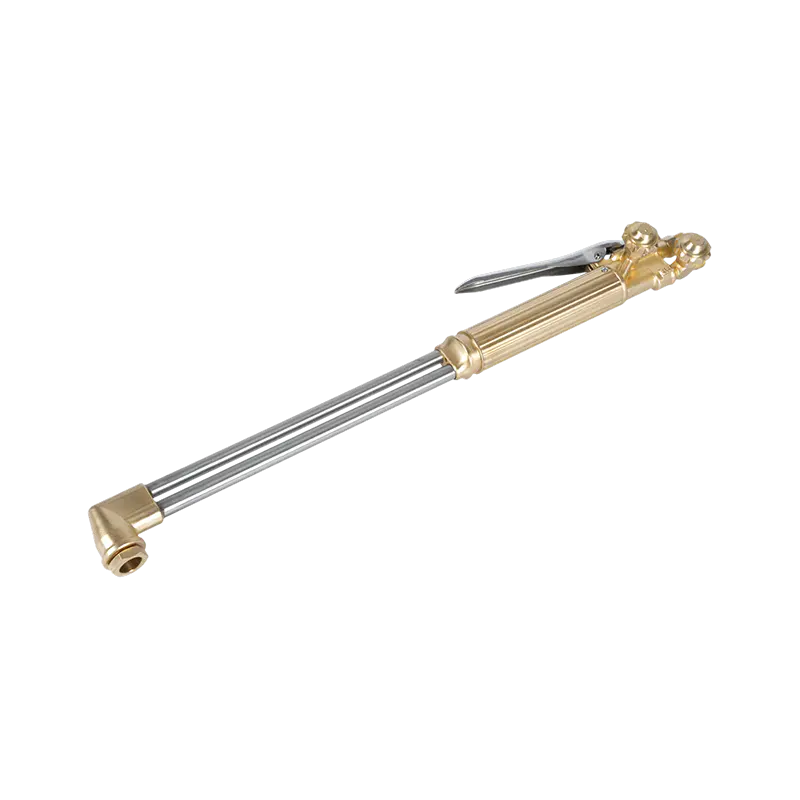
Auf der Brennerseite ist ein Hochleistungs-Schneidbrenner die richtige Basis für das tägliche Schneiden von Stahl: Er hält den Aufsatz fest, sorgt für einen gleichmäßigen Gasfluss und bewältigt dickere Bleche mit kürzeren Vorwärmzeiten. Für Anwender, die sowohl mit Sauerstoff-Acetylen als auch mit Propan arbeiten, ist ein Brenner zum Umschalten zwischen den beiden Gasen praktisch, sofern Aufsatz und Spitzen gemeinsam gewechselt werden.
 A217 Hochleistungs-Sauerstoff-Acetylen-Propan-Schneidbrenner-Kit Dieses Hochleistungsset kombiniert den A212-Aufsatz mit dem A211-Griff und bietet eine reibungslose Gasflusskontrolle zum Schneiden, Löten oder Erhitzen. Sie eignet sich für Benutzer, die eine robuste, vielseitige Taschenlampe benötigen. Produkt anzeigen →
Überprüfen Sie auch den regionalen Stil, bevor Sie Komponenten kaufen: Taschenlampen und Spitzen im amerikanischen, australischen, britischen und japanischen Stil sind nicht austauschbar. Kaufen Sie bei einem Hersteller, der Ihren örtlichen Standards entspricht, sodass Ersatzspitzen während der gesamten Lebensdauer des Brenners verfügbar bleiben.
Sicheres Arbeiten bei diesen Temperaturen
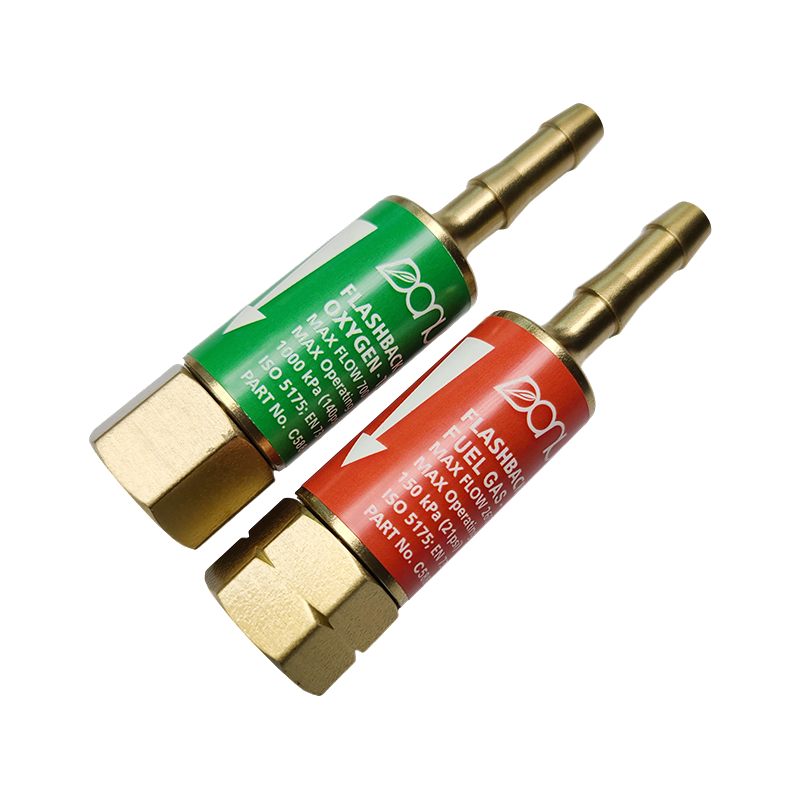
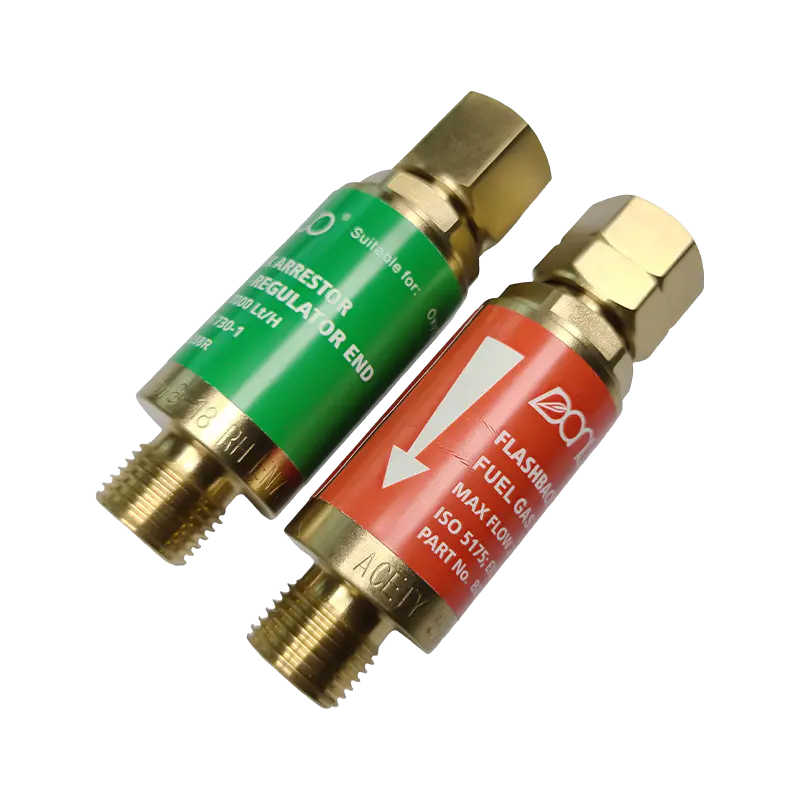
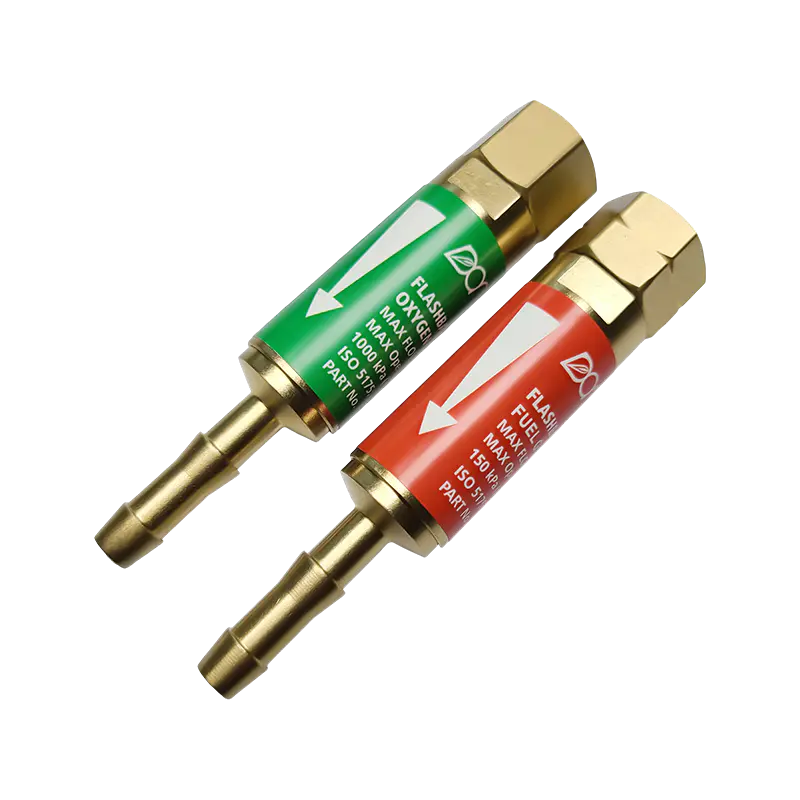
Bei 3.300 °C besteht das eigentliche Risiko nicht in der Flamme selbst, sondern in allem um sie herum. Der Rückfluss der Flamme in den Schlauch oder den Mischer erzeugt einen Flammenrückschlag, der innerhalb von Millisekunden eine Leitung platzen oder den Brenner beschädigen kann. Der Standardschutz besteht aus einer am Brenner und am Regler angebrachten Flammenrückschlagsicherung sowie einem Rückschlagventil, sofern dies gesetzlich vorgeschrieben ist.
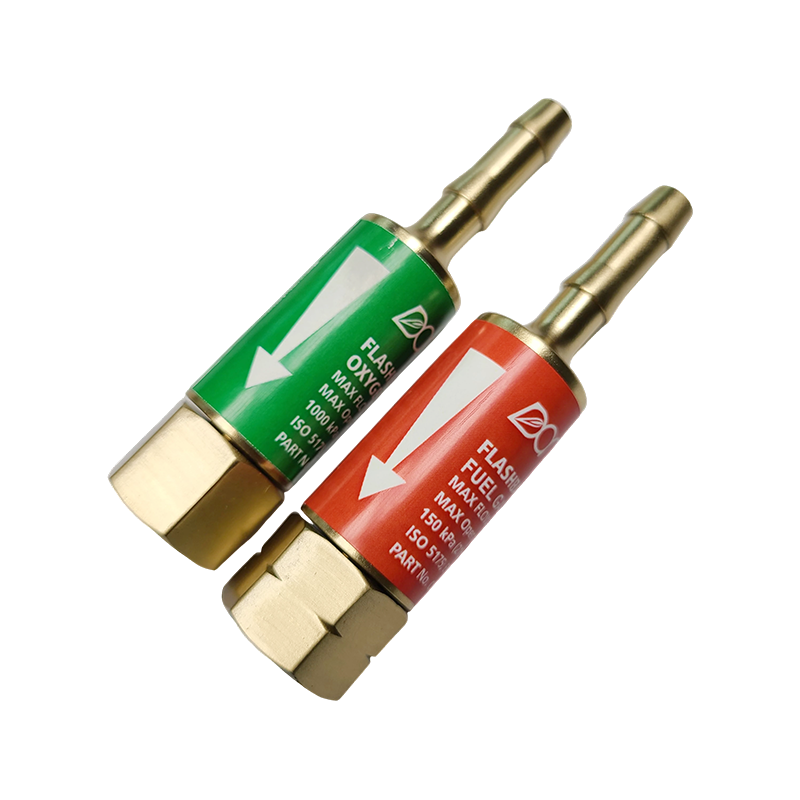
 Oxy-Acetylen-Flashback-Sperrer der Serie B288 Dieser Ableiter wurde entwickelt, um Flammenrückschläge und einen umgekehrten Gasfluss zu verhindern und bietet einen wesentlichen Schutz für Ihren Brenner und Regler. Es hilft, Gasleitungen bei Hochtemperatur-Schneidarbeiten sicher zu halten. Produkt anzeigen →
- Acetylendruck — Stellen Sie den Acetylenregler niemals auf mehr als 15 psi (ca. 1,0 bar) ein. Acetylen wird instabil und kann sich bei höheren Drücken zersetzen.
- Umgang mit Zylindern — Halten Sie Acetylenflaschen aufrecht, sichern Sie sie und lagern Sie sie fern von Wärmequellen.
- Armaturen und Schläuche — Halten Sie die Sauerstoffarmaturen frei von Öl und Fett und prüfen Sie die Schläuche vor jeder schweren Arbeit auf Risse.
- Belüftung und PSA — Arbeiten Sie in einem belüfteten Raum und verwenden Sie Schweißhandschuhe und einen Augenschutz mit Sonnenschutz, die für Arbeiten mit Gas geeignet sind.
Bei diesen Temperaturen ist das alles nicht optional. Ein Flammenrückschlagschutz kostet im Vergleich zu der Leitung, die er schützt, wenig, und die gleiche Logik gilt auch für eine ordnungsgemäß gereinigte Spitze: Jede Komponente des Gaswegs ist Teil der Leistung des Werkzeugs.
Wenn Sie eine Station einrichten und eine zuverlässige Antwort benötigen: Die neutrale Sauerstoff-Acetylen-Flamme erreicht am Innenkegel etwa 3.100–3.300 °C (5.600–6.000 °F) und die Arbeitstemperatur hängt von der Spitzengröße, dem Spitzenzustand und davon ab, wie nah Sie die Flamme am Metall halten. Der Kraftstoff ist nicht der limitierende Faktor; die Abstimmung von Brenner, Spitze, Druck und Sicherheitsausrüstung ist.
Wenn Sie Brennerkörper, Schneidaufsätze oder Ersatzspitzen beziehen, Kontaktieren Sie unser Team Abhängig von der Plattendicke, dem Brenngas und dem regionalen Standard, nach dem Sie arbeiten, können Sie Komponenten erhalten, die auf die Flammentemperatur abgestimmt sind, die Ihre Arbeit tatsächlich benötigt.