Ein Hersteller, der sich auf das Schneiden von 25-mm-Stahlplatten vorbereitet, hat eine praktische Frage: Wie heiß ist ein Acetylenbrenner? Die nützliche Antwort liegt bei etwa 3.150 bis 3.330 °C (5.700 bis 6.030 °F), wenn Acetylen mit Sauerstoff in einem richtig eingestellten Brenner verbrennt. Dabei handelt es sich um die maximale Flammentemperatur, nicht um die Temperatur des Metalls oder die Durchschnittstemperatur der gesamten Flamme. Die heißeste Region ist eine kleine Zone direkt vor dem hellen Innenkegel.
An der Luft verbranntes Acetylen ist viel kühler, etwa 2.400 bis 2.500 °C. Das ist immer noch heiß genug zum Löten und für kleinere Erwärmungsarbeiten, aber es ist nicht die Flamme, die zum ernsthaften Schneiden von Stahl verwendet wird. Sobald Sauerstoff hinzugefügt wird, steigt die Flammentemperatur stark an und der Brenner kann Metall schnell schneiden, schweißen, löten oder erhitzen. Die Zahl ändert sich mit dem Gasverhältnis, der Spitzengröße, der Sauerstoffreinheit und dem Betriebsdruck. Behandeln Sie daher jede einzelne Zahl als Arbeitsbereich und nicht als Laborkonstante.
Die kurze Antwort: Wie heiß ist ein Acetylenbrenner?
In einer neutralen Oxy-Acetylen-Flamme wird die maximale Temperatur üblicherweise mit 3.150 °C angegeben. Andere zuverlässige Referenzen gehen davon aus, dass der Höchstwert näher bei 3.300 °C liegt. Der Unterschied ergibt sich aus der Messmethode, der Sauerstoffreinheit, dem Spitzendesign und dem genauen Punkt, an dem die Temperatur gemessen wird. Für die Ladenplanung ist ein Bereich von 3.150 bis 3.330 °C sinnvoll und ehrlich.
Die Flamme hat zwei Hauptzonen. Im inneren Kegel beginnen Acetylen und Sauerstoff zu reagieren. In der äußeren Hülle verbrennen die restlichen Gase mit der Umgebungsluft. Die höchste Temperatur herrscht nicht an der Spitzenmündung und nicht in der langen Außenfeder. Es befindet sich direkt hinter dem Innenkegel, wo die Primärverbrennung am vollständigsten ist. Aus diesem Grund stellt ein Schweißer die Flamme nach Augenmaß ein: Länge und Form des Innenkegels sagen mehr über die Wärmekonzentration aus als ein Messgerät allein.
Warum eine Oxy-Acetylen-Flamme eine so hohe Hitze erreicht
Acetylen ist C2H2, ein kompakter Kohlenwasserstoff mit hoher Verbrennungswärme. Bei der Reaktion mit reinem Sauerstoff wird bei der Primärreaktion eine große Energiemenge in einem sehr kleinen Volumen freigesetzt. Die Flamme hat außerdem eine hohe Flammengeschwindigkeit, sodass die Reaktion an der Spitze stabil bleibt und eine konzentrierte Wärmequelle entsteht.
Propan, Erdgas und MAPP-Gas können in Verbindung mit Sauerstoff alle Stahl schneiden, ihre Flammentemperaturen sind jedoch niedriger. Eine niedrigere Temperatur ist nicht automatisch ein Nachteil. Propan ist oft billiger und sicherer zu lagern und erzeugt ein breiteres Wärmemuster, das zum Heizen nützlich sein kann. Für schnelles Vorwärmen, schmale Schnittfugen und Hochtemperaturschweißen oder -löten bleibt Acetylen das Benchmark-Brenngas.
Flammentemperaturvergleich für gängige Brenngase
| Brenngas mit Sauerstoff | Typische Spitzenflammentemperatur | Praktischer Hinweis |
|---|---|---|
| Acetylen | 3.150–3.330 °C (5.700–6.030 °F) | Höchste Temperatur; schnelles Vorheizen und konzentrierte Flamme |
| Propan | 2.800–2.900 °C (5.070–5.250 °F) | Niedrigere Temperatur; gut zum Erhitzen und langsameren Schneiden |
| MAPP | 2.900–3.000 °C (5.250–5.430 °F) | Mittlerer Bereich; Wird häufig verwendet, wenn die Lagerung von Acetylen eingeschränkt ist |
| Erdgas | 2.700–2.800 °C (4.890–5.070 °F) | Am niedrigsten in dieser Gruppe; praktisch, wenn Leitungsgas verfügbar ist |
| Acetylen in air | 2.400–2.500 °C (4.350–4.530 °F) | Nicht für schwere Zerspanung geeignet; kleines Erhitzen und Löten |
Zum Schneiden muss die Flamme den Stahl nicht schmelzen. Es muss eine kleine Stelle auf die Zündtemperatur gebracht werden, die bei Weichstahl etwa 870 °C beträgt, woraufhin der Sauerstoffstrom das Eisen verbrennt. Eine heißere Acetylenflamme erreicht diesen Punkt schneller und bringt weniger Gesamtwärme in die Platte, was hilft, Verformungen zu kontrollieren.
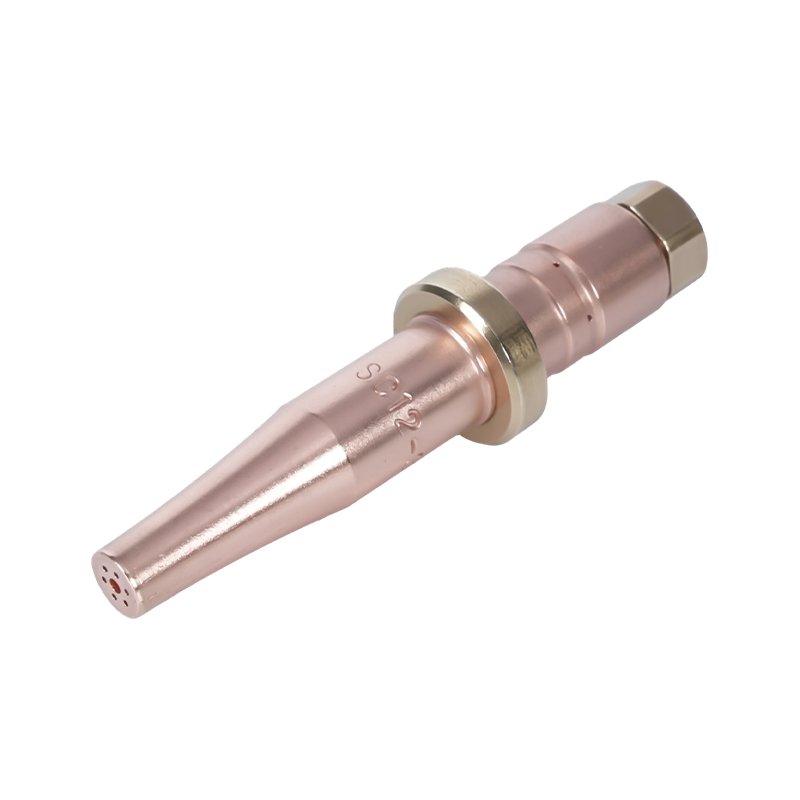
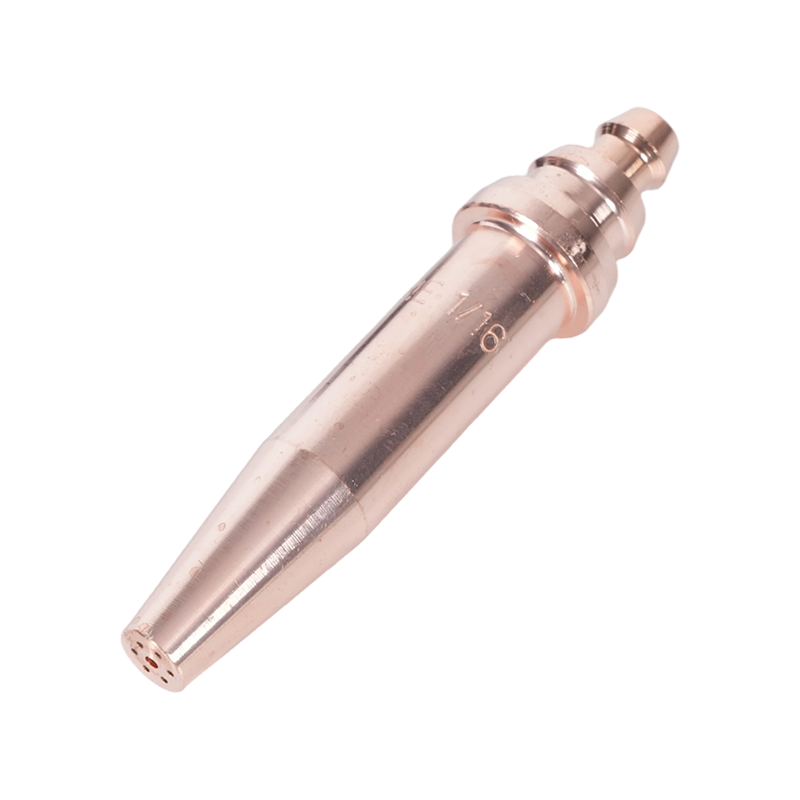
 Acetylen-Schneidbrennerspitze der Serie 1502 zum Metallschneiden Acetylen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Produkt anzeigen →
Was verändert die tatsächliche Temperatur an der Spitze?
Mehrere Variablen entscheiden darüber, ob sich die Flamme wie ein 3.150 °C heißes Werkzeug oder wie ein enttäuschendes 2.800 °C heißes Werkzeug verhält. Es sind dieselben Variablen, die über Schnittqualität, Gasverbrauch und Sicherheit entscheiden.
- Sauerstoffreinheit: 99,5 % Sauerstoff ergibt eine schärfere, heißere Flamme als Sauerstoff mit geringerer Reinheit oder verunreinigtes Material.
- Gasverhältnis: Eine neutrale Flamme hat einen klaren, abgerundeten Innenkegel. Eine oxidierende Flamme ist kürzer und lauter; Eine Aufkohlungsflamme hat einen federleichten Acetylenüberschuss. Für die meisten Schneidarbeiten wird nur die neutrale oder leicht oxidierende Flamme verwendet.
- Größe und Zustand der Spitze: Eine verschlissene, vergrößerte oder verstopfte Düse verändert die Gasgeschwindigkeit und die Flammenform. Eine auf die Plattendicke abgestimmte Spitze hält die Wärme konzentriert.
- Reglerdruck und Durchfluss: Zu geringer Durchfluss erzeugt eine weiche Flamme. Zu viel Durchfluss kann die Flamme oder das Abgas anheben, ohne dass Nutzwärme entsteht.
- Düsenreinigung und Spritzer: Schmutz, Schlacke und Öl stören das Gasgemisch. Saubere Spitzen schneiden schneller und sicherer.
- Technik: Bewegungsgeschwindigkeit, Abstand und Vorheizzeit entscheiden darüber, wie viel Hitze der Flamme das Metall erreicht.
Ein richtig auf die Aufgabe abgestimmter Brenner sorgt für einen stabilen Innenkegel und einen gleichmäßigen Schneidsauerstoffstrom. Wenn die Flamme beim Drücken des Schneidhebels ihre Form ändert, ist die Einstellung der Spitze oder des Drucks falsch und die effektive Hitze am Schnitt nimmt ab.
Wie heiß ist heiß genug zum Schneiden, Schweißen und Erhitzen?
Schneiden
Beim autogenen Acetylenschneiden heizt die Flamme den Stahl auf seine Zündtemperatur vor, die bei unlegiertem Stahl normalerweise etwa 870 °C (1.600 °F) beträgt. An diesem Punkt reagiert der Sauerstoffstrahl mit Eisen und bläst geschmolzenes Oxid aus der Schnittfuge. Eine Flammentemperatur von 3.000 °C oder mehr bietet einen großen Spielraum, sodass die Schnittgeschwindigkeit mehr von der Vorwärmeffizienz und dem Sauerstofffluss als von der ursprünglichen Flammentemperatur abhängt.
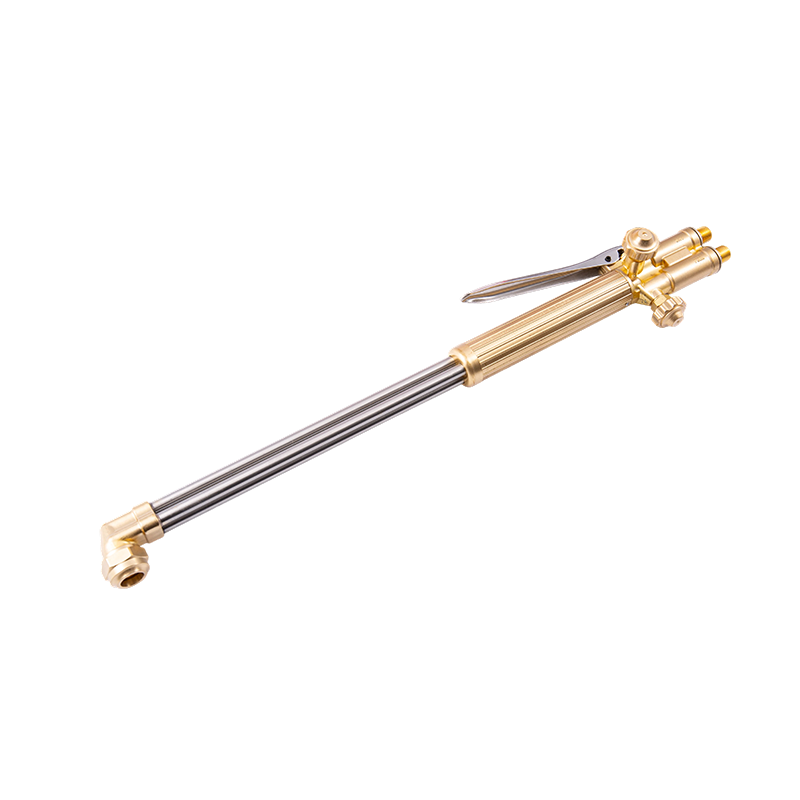
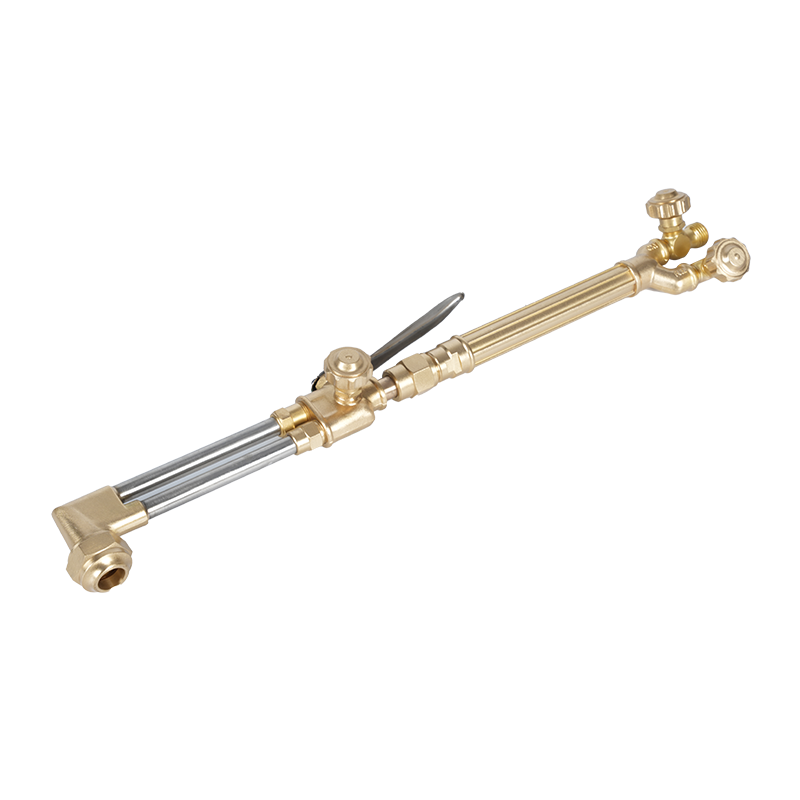
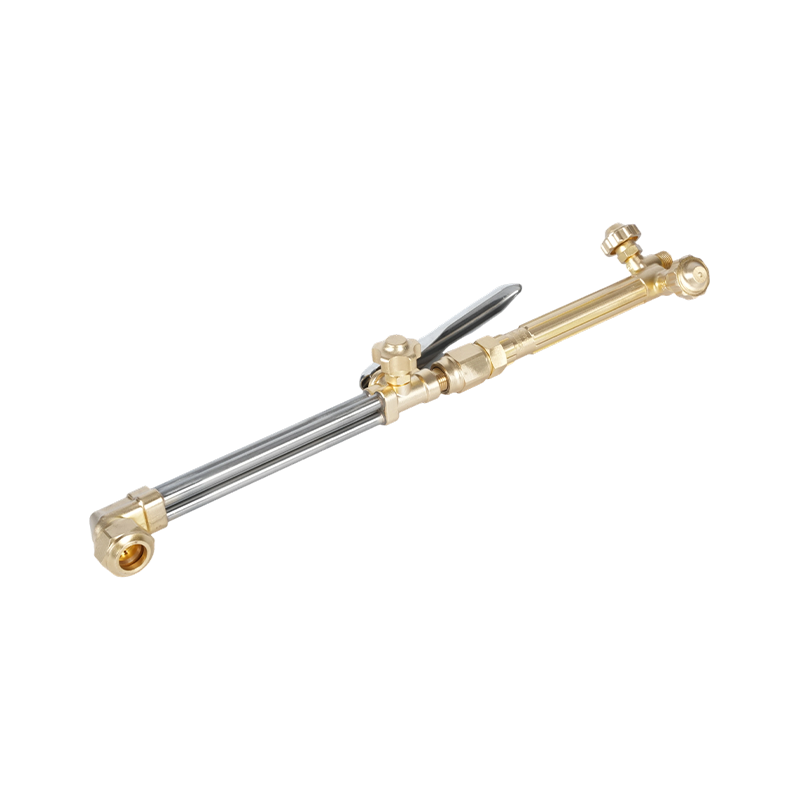
 E250 Hochleistungs-Acetylen-Handbrenner für professionelles Schneiden Robuster Handbrenner zum Schneiden von Acetylen oder Propan, mit Edelstahlgriff, Nadelventilen und einer Kapazität von bis zu 250 mm. Produkt anzeigen →
Schweißen und Löten
Stahl schmilzt je nach Legierung bei etwa 1.370 bis 1.530 °C. Eine Acetylen-Sauerstoffflamme übersteigt diesen Wert bei weitem, weshalb sie Stahl schweißen, Kupferlegierungen hartlöten und Silberlötverbindungen herstellen kann. Es besteht die Gefahr einer Überhitzung. Eine Flamme, die für den Zusatzwerkstoff und das Grundmetall zu heiß ist, kann Legierungselemente verbrennen, Porosität erzeugen oder dünne Teile verziehen.
Heizung
Heizung jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Sicherheits- und Ausrüstungsentscheidungen, die sich auf die Temperatur auswirken
Auch die Temperatur ist ein Energiespeicherproblem. Eine Fackelflamme über 3.000 °C kann in der Nähe befindliche Materialien entzünden, Schläuche beschädigen und eine kleine Fehlzündung in einen Flammenrückschlag verwandeln. Rückschlagsicherungen, Rückschlagventile und korrekte Reglereinstellungen senken die Flammentemperatur nicht, verhindern jedoch, dass die Flamme zurück in den Schlauch oder Zylinder gelangt.
Verwenden Sie Flammenrückschlagsicherungen sowohl an der Sauerstoff- als auch an der Brenngasleitung. Halten Sie Schläuche von heißem Metall und Schlacke fern. Prüfen Sie mit Seifenlauge, niemals mit einer Flamme, auf Undichtigkeiten. Spülen Sie die Leitungen gemäß den Anweisungen des Brennerherstellers. Wenn die Flamme während der Arbeit knallt, quietscht oder ihre Farbe ändert, schalten Sie den Brenner aus und suchen Sie nach der Ursache, bevor Sie fortfahren. Diese Gewohnheiten sind wichtiger als jede einzelne Temperaturbewertung.
 Flammenrückschlagsicherung für Acetylenbrenner der Serie C588 Flammenrückschlagsicherung aus Messing zum Acetylenschweißen und -schneiden, zur Unterstützung einer sicheren Gaszufuhr und eines Rückflussschutzes bei Fertigungs-, Bau- und Wartungsarbeiten. Produkt anzeigen →
Eine ausführlichere Checkliste finden Sie in diesem Leitfaden zu Sicherheitsvorkehrungen bei der Verwendung eines Schneidbrenners .
Praktische Kaufüberlegungen für Acetylenbrenner
Kaufen Sie beim Vergleich von Acetylenbrennern und -spitzen nicht nur aufgrund der angegebenen Spitzentemperatur. Schauen Sie sich den Gasservice, die Einschaltdauer und die Art und Weise der Bearbeitung der Spitze an. Ein robuster Griff mit einem Messingkörper hält wiederholtem Erhitzen stand und ist widerstandsfähiger gegen Fadenverschleiß als ein leichter Griff. Eine Schneidspitze mit einer sauberen, richtig dimensionierten Öffnung sorgt für eine stabile Flamme und eine schmale Schnittfuge.
Passen Sie die Spitze an die Blechdicke und das Brenngas an. Acetylen-Spitzen sind nicht mit Propan-Spitzen austauschbar, da sich die Öffnungs- und Durchflusseigenschaften unterscheiden. Auch regionale Standards spielen eine Rolle: Amerikanische, australische, britische und japanische Brenneranschlüsse verwenden unterschiedliche Gewinde und Sitzwinkel. Wenn Sie einen Brenner an einem vorhandenen Verteiler ersetzen, bestätigen Sie vor der Bestellung den Anschlussstil.
Für Hersteller und große Hersteller ist Konsistenz ein Problem in der Lieferkette. Ein Lieferant, der seine Griffe und Spitzen im eigenen Haus schmiedet, kann die Öffnungstoleranzen und die Legierungsqualität von Charge zu Charge einhalten. Wenn der Brenner in eine vorhandene Zeichnung oder Gastafel passen muss, senden Sie die Zeichnung, den Gastyp und den Arbeitsdruck vor der Produktion an den Lieferanten. Du kannst wenden Sie sich an den Hersteller um Kompatibilität und Lieferzeit zu bestätigen.
Zusammenfassend lässt sich sagen: Ein Acetylenbrenner mit Sauerstoff erreicht an seiner heißesten Stelle etwa 3.150 bis 3.330 °C, und diese Wärme konzentriert sich direkt hinter dem Innenkegel. Die genaue Anzahl in Ihrer Werkstatt hängt von der Sauerstoffreinheit, dem Gasverhältnis, dem Zustand der Spitze und den Druckeinstellungen ab. Stellen Sie eine neutrale Flamme ein, verwenden Sie die richtige Düse und betrachten Sie Sicherheitsvorrichtungen als Teil des Temperaturkontrollsystems. Wenn Sie das tun, schneidet, schweißt oder erhitzt die Flamme auf vorhersehbare Weise, anstatt nur heiß zu brennen.