
NINGBO WELDMAN TECHNOLOGY CO.,LTD.
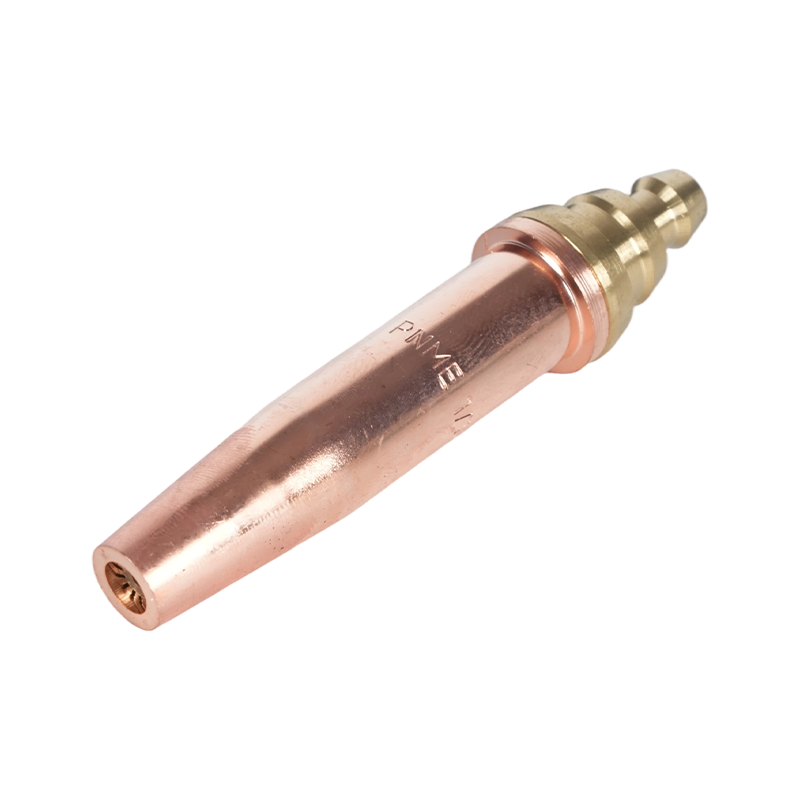
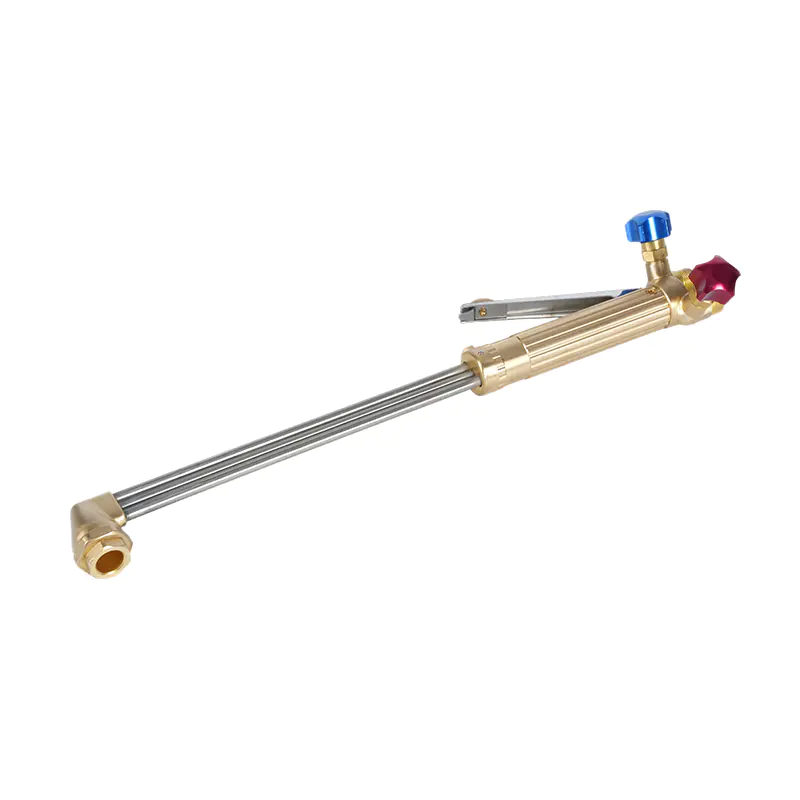
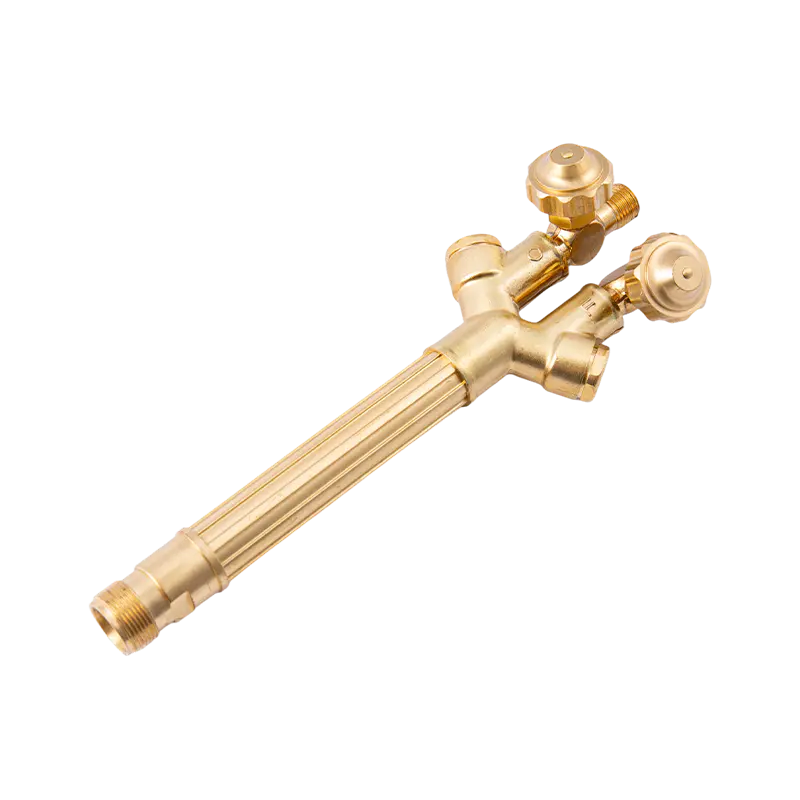
Die PNME-Hochleistungsbrennerspitze – die robuste Hochleistungslösung für Profis, die für leistungsstarkes und wirtschaftliches Schneiden auf Propan angewiesen sind. Diese Spitze wurde ausschließlich für die Verwendung mit Propangas entwickelt und liefert eine stabile Hochgeschwindigkeitsflamme, die sauber durch Stahl mit einer Dicke von 1 mm bis 200 mm schneidet – ideal für alles, von der leichten Fertigung bis hin zum schweren industriellen Abbruch. Mit einer verlängerten Düsenlänge von 92 mm bietet der PNME eine hervorragende Wärmespeicherung und eine tiefere Flammendurchdringung und gewährleistet so ein schnelleres Vorheizen und glattere Schnitte bei dicken Materialien, selbst unter schwierigen Außenbedingungen. Es ist präzise auf die Kompatibilität mit den Schneidbrennern E250, E318 und E150 abgestimmt und bietet eine sichere Drop-In-Passung, die die Rüstzeit minimiert und die Zuverlässigkeit maximiert. Ganz gleich, ob Sie auf Schrottplätzen, im Schiffbau, im Rohrleitungsbau oder im Baustahlbau arbeiten, die PNME-Hochleistungsbrennerspitze hält den härtesten Aufgaben stand und hilft Ihnen dabei, im Vergleich zu Acetylen Kraftstoffkosten zu sparen. Sein robustes Design widersteht Verschleiß, Verformung und Verstopfung und sorgt Schicht für Schicht für eine konstante Leistung. Wenn Sie zuverlässiges, propanbetriebenes Schneiden benötigen, das dicken Stahl problemlos bearbeitet – und dabei nicht Ihr Budget sprengt – ist die PNME-Hochleistungsbrennerspitze die intelligente, langlebige Wahl für ernsthafte Metallarbeiter.
| Name | Modell | Gas | Anwendbarer Schneidbrenner | Schnittstärke | Sauerstoffdruck | Gasdruck | Schnittlänge (mm) |
| PNMESerie | PNME-1(1/32) | Propan | E250,E318,E150 | 1-5MM | 1,5bar | 0,5 bar | 92MM |
| PNME-2(3/64) | 5-10MM | 2,0bar | 0,5 bar | ||||
| PNME-3(1/16) | 10–30 mm | 2,5 bar | 1,0bar | ||||
| PNME-4(5/64) | 30-60MM | 3,0bar | 1,0bar | ||||
| PNME-5(3/32) | 60–100 mm | 3,5 bar | 1,5bar | ||||
| PNME-6(1/8) | 100-200MM | 4,0bar | 1,5bar |
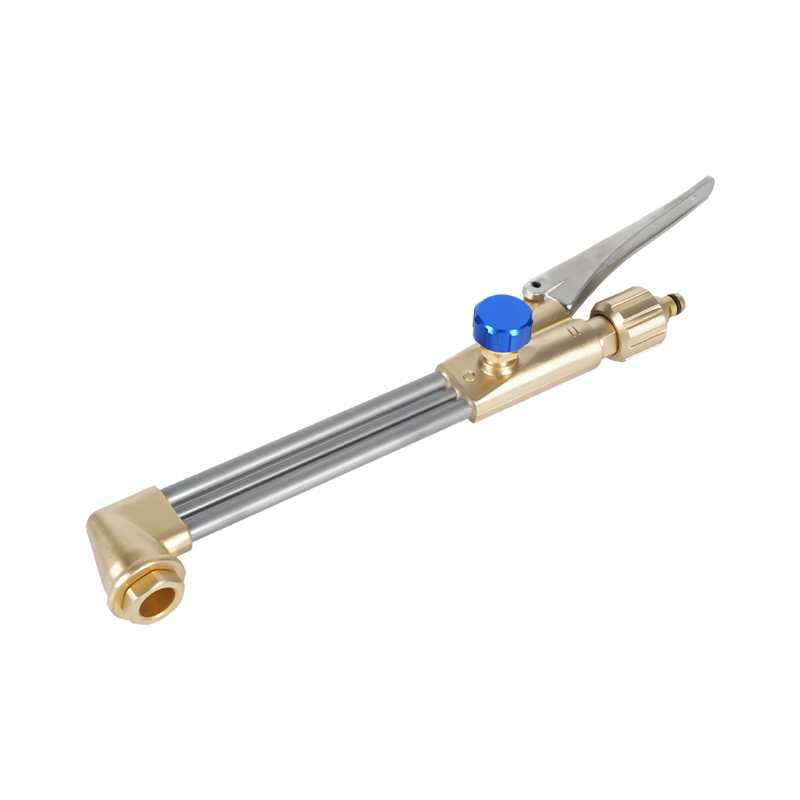
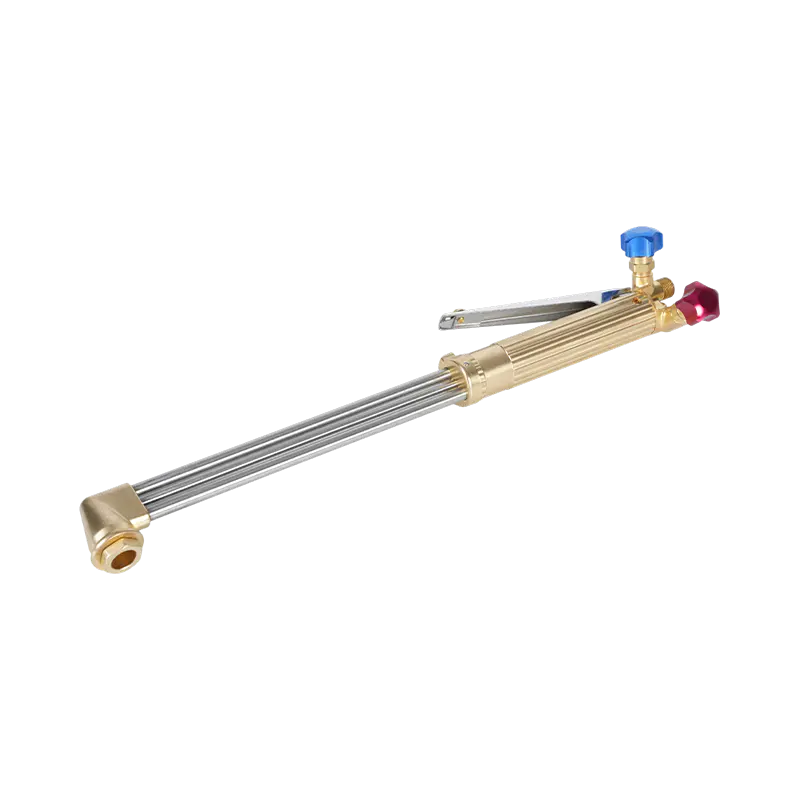

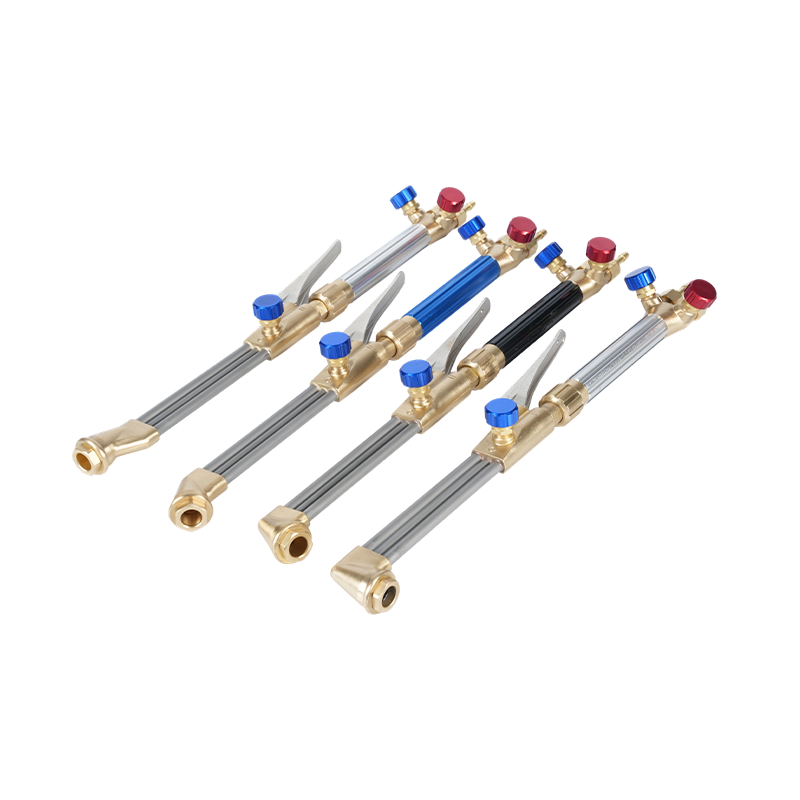
Ein Schweißer nimmt einen Brenner mit einer Spitze der Größe 2, zündet ihn an, stellt eine scheinbar neutrale Flamme ein und beendet die Arbeit dennoch mit einer Schnittkante...
READ MOREDrei Fehler sind für die meisten schlechten Acetylen-Sauerstoffschnitte verantwortlich: eine Spitze, die zu groß für die Platte ist, Reglerdrücke, die durch den Speicher stat...
READ MOREEin Schneidbrenner, der an der Spitze platzt, eine Schnittfuge, die zur Seite wandert, eine Spitze, die immer wieder mit der Platte verschmilzt – diese Fehler beginnen normal...
READ MOREEine Spitze Nr. 1, etwa 28 psi Sauerstoff und 4 psi Acetylen zerlegen eine 6 mm dicke Weichstahlplatte in wenigen Sekunden. Führen Sie den gleichen Brenner auf eine 25-mm-Pla...
READ MOREEin sauberer Autogen-Acetylen-Schnitt ist vor allem eine Frage der Reihenfolge und der Anzahl. Überprüfen Sie die Ausrüstung, stellen Sie jeden Regler auf die Drucktabelle fü...
READ MORE
Nr. 1675, South Guangde Lake Road, Bezirk Yinzhou, Stadt Ningbo, Provinz Zhejiang, China.
Urheberrecht© 2024 NINGBO WELDMAN TECHNOLOGY CO.,LTD. All Rights
Reserviert.
Wholesale PNME-Hochleistungsbrennerspitze für Propanbrenner E250, E318, E150 Company

