Was ist Autogenschneiden und warum Sicherheit an erster Stelle steht?
Autogenschneiden ist ein thermischer Prozess, bei dem ein Brenngas mit reinem Sauerstoff kombiniert wird, um eine Hochtemperaturflamme zu erzeugen, die mehrere Zoll dicke Eisenmetalle durchschneiden kann. Im Gegensatz zu mechanischen Schneidmethoden benötigt Autogenbrennstoff keinen Strom, funktioniert vor Ort oder in der Werkstatt und ist nach wie vor eine der kostengünstigsten Methoden zum Schneiden von schweren Stahlplatten, Strukturabschnitten und Rohren – weshalb es seit über einem Jahrhundert ein Eckpfeiler von Fertigungs-, Bau-, Abbruch- und Bergungsarbeiten ist.
Dieselben Eigenschaften, die das Autogenschneiden so leistungsstark machen, machen es bei unsachgemäßer Handhabung auch zu einer echten Gefahr. Der Prozess bringt unter Druck stehende brennbare Gase, reinen Sauerstoff, eine offene Flamme, geschmolzene Metallschlacke und Infrarotstrahlung in unmittelbare Nähe des Bedieners. Das Verständnis des Verbrennungsdreiecks – Kraftstoff, Sauerstoff und Zündung – und die Kontrolle aller drei ist die Grundlage für eine sichere Oxy-Fuel-Praxis. Für die Verbrennung sind alle drei Elemente gleichzeitig erforderlich; Wenn man einen von ihnen entfernt, wird die Reaktion gestoppt. Jede Sicherheitsregel beim Autogenschneiden dient dazu, eine oder mehrere Seiten dieses Dreiecks zu verwalten.
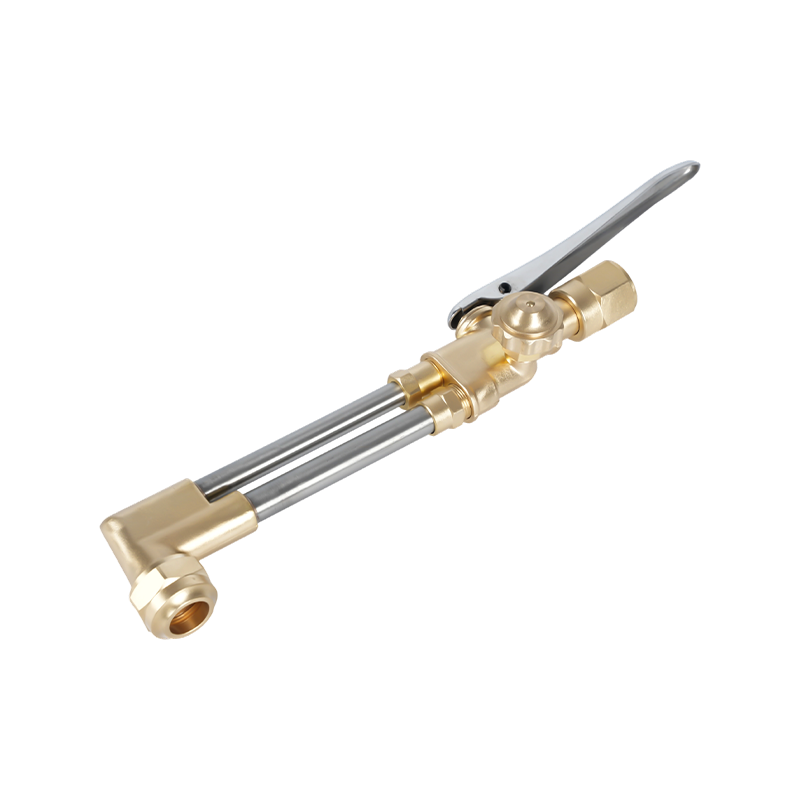
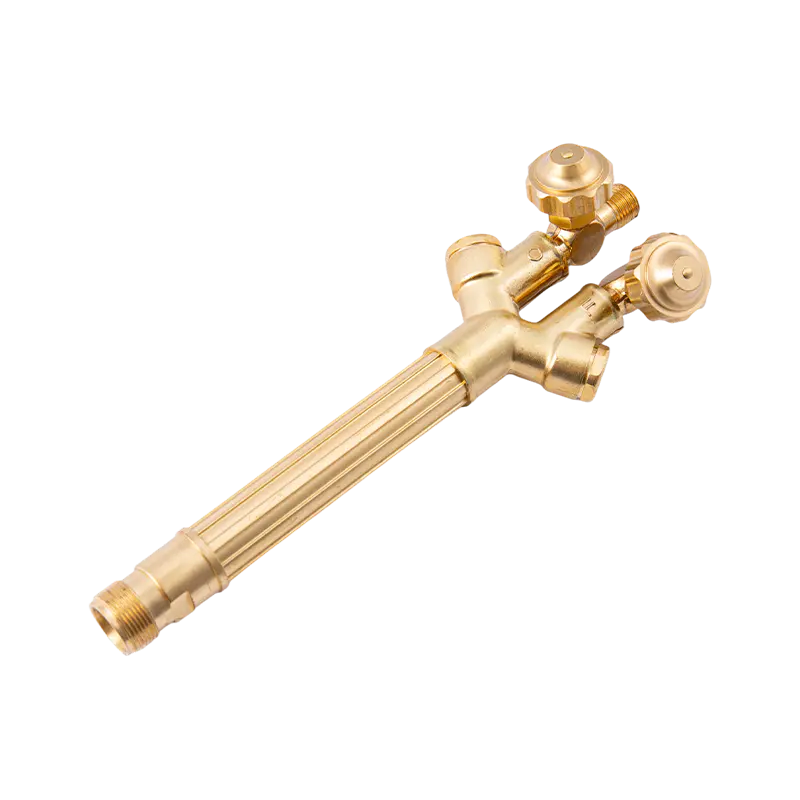
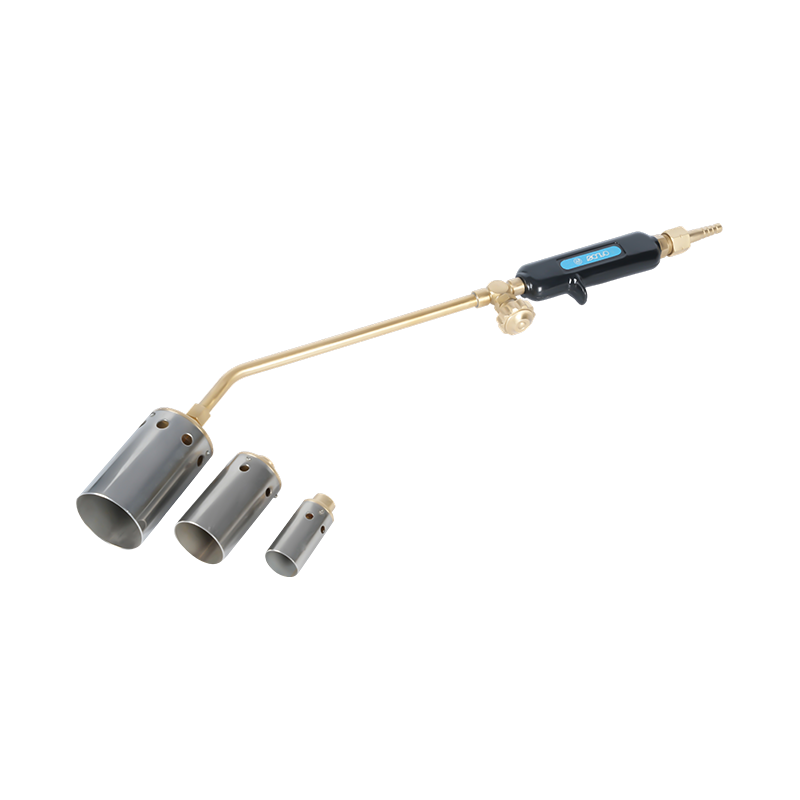
Dieser Leitfaden behandelt die primären Brenngase, die in verwendet werden Schneidbrenner , ihre Flammeneigenschaften und Gefahrenprofile sowie die wesentlichen Sicherheitsverfahren, die unabhängig vom verwendeten Brennstoff gelten.
Sauerstoff verstehen: Das Oxidationsmittel, nicht der Brennstoff
Ein kritischer und häufig missverstandener Punkt: Sauerstoff ist beim Autogenschneiden nicht der Brennstoff, sondern das Oxidationsmittel. Sauerstoff verbindet sich chemisch mit dem Brenngas, um bei der Verbrennung Wärme freizusetzen, und ein separater Hochdruck-Sauerstoffstrahl aus der zentralen Öffnung des Schneidbrenners bewirkt tatsächlich, dass das Metall verbrennt und aus der Schnittfuge ausgestoßen wird.
Reiner Sauerstoff, der bei Schneidanwendungen verwendet wird, wird mit einer Reinheit von 99,5 % oder höher geliefert, was weit über den 21 % liegt, die in der atmosphärischen Luft vorhanden sind. Bei diesen Konzentrationen können normalerweise nicht brennbare Materialien – darunter Fette, Öle, Gummi und bestimmte Metalle – explosionsartig entzündet werden. Dies ist der wichtigste Sicherheitsgrundsatz für den Umgang mit Sauerstoffflaschen und Atemreglern: Öl und Fett dürfen niemals mit Sauerstoffgeräten, -ventilen oder -armaturen in Berührung kommen. Selbst eine Spur von Erdölschmiermittel auf einem Sauerstoffregelventil kann beim Öffnen der Flasche einen heftigen Brand oder eine Explosion verursachen.
Sauerstoffflaschen müssen aufrecht gelagert, gegen Umkippen gesichert und mindestens 20 Fuß (6 Meter) von Brenngasflaschen entfernt oder durch eine feuerfeste Barriere von mindestens 5 Fuß Höhe getrennt sein. Öffnen Sie die Ventile der Sauerstoffflaschen bei Gebrauch vollständig; Ein teilweise geöffnetes Sauerstoffventil erzeugt einen Druckunterschied am Sitz, der den Verschleiß beschleunigt und das Risiko einer Undichtigkeit erhöht.
Gas für Schneidbrenner: Die vier primären Brennstoffoptionen
Vier Gase machen die überwiegende Mehrheit der Brennstoffe für Autogen-Schneidbrenner aus: Acetylen, Propan, Propylen und MAPP-Gas. Jedes hat eine eigene chemische Zusammensetzung, Flammentemperatur, BTU-Ausgangsverteilung, Anforderung an das Sauerstoff-Brennstoff-Verhältnis und ein zugehöriges Sicherheitsprofil. Die Auswahl des richtigen Brenngases für die Anwendung – und die Verwendung von Geräten, die für dieses bestimmte Gas ausgelegt sind – ist eine Voraussetzung sowohl für Leistung als auch für Sicherheit.
Acetylen (C₂H₂): Heißeste Flamme, höchstes Risiko
Acetylen ist das am häufigsten verwendete Brenngas zum Autogenschneiden und das einzige Brenngas, das zum Autogenschweißen geeignet ist. Es erzeugt die heißeste Flamme aller gängigen Schneidbrennstoffe mit ca 3.160 °C (5.720 °F) , wobei der Großteil seiner Hitze – etwa 507 BTU – im inneren Flammenkegel konzentriert ist. Diese Innenkegelkonzentration verleiht Acetylen seine hohe Durchdringungsgeschwindigkeit und die minimale Wärmeeinflusszone an den Schnittkanten. Dies macht es zur bevorzugten Wahl für Präzisionsschneiden, Arbeiten an dünnen bis mittleren Blechen und für alle Anwendungen, bei denen die Schweißnahtqualität direkt neben dem Schnitt wichtig ist.
Acetylen unterliegt jedoch größeren Sicherheitsbeschränkungen als jedes andere Brenngas. Bei höheren Drücken ist es chemisch instabil 15 PSI (1 bar) ; Bei höheren Drücken kann sich Acetylen explosionsartig zersetzen, ohne dass Sauerstoff vorhanden ist. Aus diesem Grund sind Acetylenflaschen nicht hohl – sie sind mit einer porösen Masse gefüllt, die mit flüssigem Aceton gesättigt ist, das das Acetylen auflöst und stabil hält. Wenn eine Flasche auf die Seite gelegt oder zu schnell herausgezogen wird, dringt flüssiges Aceton in den Schlauch und den Brenner ein, wodurch brennendes Lösungsmittel aus der Flamme aus der Spitze tropft.
Die sichere Entnahmerate aus einer Acetylenflasche darf niemals überschritten werden ein Siebtel des Gesamtvolumens des Zylinders pro Stunde. Bei Überschreitung dieser Geschwindigkeit wird Aceton zusammen mit dem Gas aus der porösen Masse gezogen. Acetylen ist außerdem sehr anfällig für Flammenrückschläge – ein Zustand, bei dem die Flamme rückwärts durch den Brenner und den Schlauch in Richtung Zylinder wandert. Beim Arbeiten mit Acetylen müssen sowohl an der Kraftstoff- als auch an der Sauerstoffleitung stets Flammenrückschlagsperren installiert werden. Acetylen ist leichter als Luft; Im Falle einer Undichtigkeit steigt es auf und kann sich in Dachräumen ansammeln. Sein charakteristischer, an Knoblauch erinnernder Geruch ist bei Konzentrationen unter 2 % wahrnehmbar, lange bevor es seine untere Explosionsgrenze von 2,5 % erreicht.
Propan (C₃H₈): Sparsam, hoher BTU-Wert, langsameres Durchstechen
Propan ist der beliebteste alternative Brennstoff für das Autogenschneiden und wird im Vergleich zu Acetylen vor allem wegen seiner deutlich geringeren Kosten, seiner breiten Verfügbarkeit und seiner einfacheren Lagerung geschätzt. Es entsteht eine Flammentemperatur von ca 2.828 °C (5.122 °F) – etwa 600 °F kühler als Acetylen – aber mit einem wesentlich höheren Gesamtheizwert von etwa 2.600 BTU pro Kubikfuß. Entscheidend ist, dass Propan den größten Teil seiner Wärme in der Luft abgibt äußerer Flammenkegel statt des Innenkegels. Dies kehrt die Verbrennungsgeometrie von Acetylen um: Propan eignet sich hervorragend zum Vorwärmen großer Massen und ist hocheffizient für Heiz- und Biegeanwendungen, erfordert jedoch längere anfängliche Vorwärmzeiten zum Schneiden und führt zu langsameren Einstechgeschwindigkeiten zu Beginn des Schnitts.
Propan erfordert ein Kraftstoff-Sauerstoff-Verhältnis von etwa 1:4 (ein Teil Propan zu vier Teilen Sauerstoff), verglichen mit 1:1 für Acetylen. Dieser höhere Sauerstoffbedarf führt dazu, dass Propan-Schneidanlagen schneller Sauerstoff verbrauchen, was die Bediener bei der Flaschenplanung für Schneidarbeiten mit hohem Volumen berücksichtigen müssen. Da Propan schwerer als Luft ist, sinkt es im Falle eines Lecks auf Bodenniveau – wodurch die Gefahr einer Gasansammlung in tiefer gelegenen Bereichen, Bodenabflüssen und Kellern entsteht. Lagerräume müssen auf Bodenhöhe belüftet und von Zündquellen ferngehalten werden. Propangeräte – Regler, Schläuche und Brennerspitzen – müssen speziell für Propan ausgelegt sein; Acetylenschläuche und -spitzen sind nicht austauschbar.
Propylen (C₃H₆): Der Mittelweg
Propylen nimmt leistungstechnisch eine Stellung zwischen Acetylen und Propan ein. Seine Flammentemperatur liegt zwischen ca 4.800 °F bis 5.300 °F und liefert einen Gesamtheizwert von rund 2.400 BTU pro Kubikfuß. Wie Propan gibt Propylen den größten Teil seiner Wärme im Außenkegel ab – allerdings mit einem höheren BTU-Wert im Innenkegel als Propan, was zu einer kürzeren Durchdringungszeit und einem Schnittprofil führt, das eher Acetylen ähnelt als Propan. Propylen benötigt für eine vollständige Verbrennung 3,5 Teile Sauerstoff pro Teil Kraftstoff, was etwas effizienter ist als das 4:1-Verhältnis von Propan.
Propylen-Schneidspitzen sind mit einer 1/16-Zoll-Aussparung in der Spitzenfläche ausgestattet, um der im Vergleich zu Acetylen geringeren Brenngeschwindigkeit Rechnung zu tragen (13,5 Fuß pro Sekunde gegenüber 29 Fuß pro Sekunde bei Acetylen). Die Verwendung einer Acetylen-Spitze mit Propylen führt zu einer instabilen, ineffizienten Flamme. Propylen gilt im Allgemeinen als sauberer brennendes Gas als Acetylen und erzeugt weniger Schlacke, was die Reinigungszeit nach dem Schneiden bei strukturellen Schneidarbeiten verkürzt.
MAPP-Gas (Methylacetylen-Propadien): Spezialanwendungen
MAPP-Gas – technisch gesehen MPS (methylacetylen-propadien stabilisiert) nach der Einstellung der ursprünglichen Dow Chemical-Formulierung – erzeugt eine Flammentemperatur ähnlich der von Propylen und einen Gesamtheizwert von etwa 2.400 BTU pro Kubikfuß, wobei die meiste Wärme im Sekundärkegel konzentriert ist. Es benötigt 2,5 Teile Sauerstoff pro Teil Kraftstoff. Der Hauptvorteil von MAPP gegenüber anderen alternativen Kraftstoffen ist seine Leistung Hochdruck-Schneidanwendungen unter Wasser B. beim Unterwasserabbruch, wo ihm seine Stabilität unter Druck einen entscheidenden Vorteil verschafft. Beim Standard-Oberflächenschneiden bietet MAPP keinen wesentlichen Leistungsvorteil gegenüber Propylen oder Propan und ist in der Regel teurer. Heutzutage ist seine Verwendung weitgehend auf das Erwärmen kleiner Teile, das Hartlöten und spezielle Unterwasserarbeiten beschränkt.
Brenngasvergleich auf einen Blick
| Gas | Flammentemperatur (°F) | Gesamt-BTU/CF | Spitzenwärmezone | O₂:Kraftstoffverhältnis | Beste Verwendung |
|---|---|---|---|---|---|
| Acetylen | ~5.720 | 1.470 | Innenkegel | 1:1 | Präzisionsschneiden, Schweißen, Reparieren |
| Propan | ~5.122 | 2.600 | Außenkegel | 4:1 | Erhitzen, Biegen, Schrottschneiden |
| Propylen | 4.800–5.300 | 2.400 | Außenkegel | 3,5:1 | Allgemeines Schneiden, saubereres Finish |
| MAPP / MPS | ~5.300 | 2.400 | Außenkegel | 2,5:1 | Unterwasserschneiden, Hartlöten |
Sicherheit von Zylindern und Reglern: Die Grundlage der Autogensicherheit
Die meisten Autogen-Vorfälle haben ihren Ursprung nicht an der Brennerspitze, sondern auf der Ebene der Flasche und des Reglers, wo unsachgemäßer Umgang mit unter Druck stehendem Gas die Voraussetzungen für Lecks, Brände und katastrophale Ausfälle schafft. Die folgenden Praktiken sind nicht verhandelbar, unabhängig davon, welches Brenngas verwendet wird.
Lesen Sie immer die Flaschenetiketten. Zylinder sind nicht allgemein farblich gekennzeichnet – Lieferanten können Zylinder in jeder beliebigen Farbe lackieren. Schätzen Sie den Inhalt eines Zylinders niemals allein aufgrund der Farbe ab. Jede Flasche trägt eine UN-Identifikationsnummer: UN 1072 für Sauerstoff, UN 1001 für Acetylen, UN 1978 für Propan und UN 1077 für Propylen. Wenn eine Flasche kein lesbares Etikett hat, verwenden Sie sie nicht.
Bewahren Sie die Flaschen getrennt auf. Brenngas- und Sauerstoffflaschen müssen mindestens 20 Fuß voneinander entfernt oder durch eine feuerfeste Wand getrennt gelagert werden. Beide müssen aufrecht gelagert und an einer festen Struktur befestigt werden, um ein Umkippen zu verhindern. Acetylenflaschen müssen immer aufrecht stehen. Wenn eine Flasche auf der Seite lag, stellen Sie sie aufrecht hin und lassen Sie sie vor der Verwendung mindestens eine Stunde ruhen, damit das Aceton die poröse Masse wieder sättigen kann, bevor das Gas abgezogen wird.
Überprüfen Sie die Atemregler vor jedem Gebrauch. Überprüfen Sie Regelventile, Sitze und Gewinde auf Öl, Fett, Schmutz und physische Schäden. Alle kontaminierten Komponenten müssen vor der Verwendung professionell gewartet werden. Stellen Sie sich beim Öffnen des Sauerstoffflaschenventils seitlich – nicht vor den Atemregler – und öffnen Sie das Ventil vollständig. Öffnen Sie bei Acetylen das Flaschenventil höchstens um eine dreiviertel Umdrehung, damit das Ventil im Notfall schnell geschlossen werden kann. Alternativkraftstoffventile können vollständig geöffnet werden.
Führen Sie vor jeder Sitzung einen Drucklecktest durch. Stellen Sie den Sauerstoff bei angeschlossenen Atemreglern auf 10 PSI ein und schließen Sie das Flaschenventil. Beobachten Sie beide Messgeräte zwei bis drei Minuten lang. Jeder Druckabfall weist auf ein Leck hin, das vor dem Anzünden des Brenners lokalisiert und repariert werden muss. Verwenden Sie eine Seifenlösung – niemals eine offene Flamme –, um Lecks an Anschlüssen und Anschlüssen zu lokalisieren. Wiederholen Sie den Test für die Brenngasseite.
Sicherheitsverfahren für Schläuche, Brenner und Spitzen
Autogenschläuche sind konstruktionsbedingt farblich und gewindecodiert, um gefährliche Querverbindungen zu verhindern. Acetylenschläuche (und andere Brenngasschläuche) sind rot und haben Linksgewinde , erkennbar an einer Nut, die quer über die Anschlussmutter eingearbeitet ist. Sauerstoffschläuche sind grün und haben Rechtsgewinde ohne Rille. Diese technische Schutzmaßnahme bedeutet, dass korrekte Verbindungen nicht umgekehrt hergestellt werden können – sondern nur, wenn der Bediener für jedes Gas die richtigen, unveränderten Schläuche verwendet. Ersetzen Sie niemals Acetylenschläuche durch Propan oder andere alternative Kraftstoffe. Propan zersetzt die Innenauskleidung von Acetylenschläuchen chemisch, was dazu führt, dass sie abblättert und möglicherweise die Brennerspitze oder den Regler blockiert.
Bevor Sie eine Taschenlampe anzünden, spülen Sie beide Schläuche unabhängig voneinander. Stellen Sie den Regler auf ca. 5 PSI ein, öffnen Sie das Brennerventil kurz, damit Gas durchströmen und Luft oder Verunreinigungen verdrängen können, und schließen Sie dann das Ventil. Durch das Spülen wird das Risiko einer Mischgastasche im Schlauch eliminiert, die bei der Zündung zu einer Fehlzündung führen könnte.
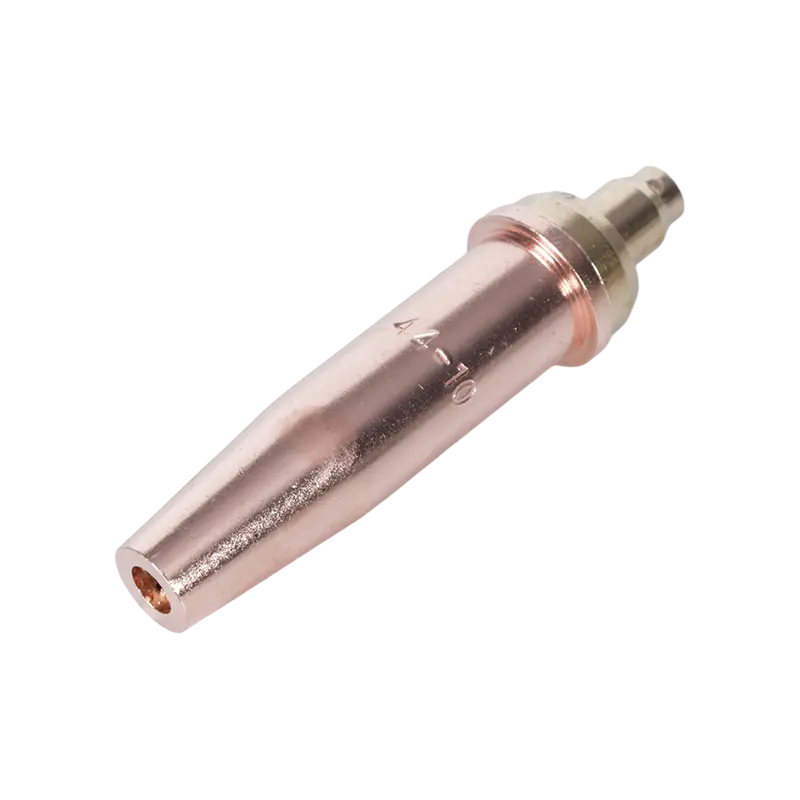
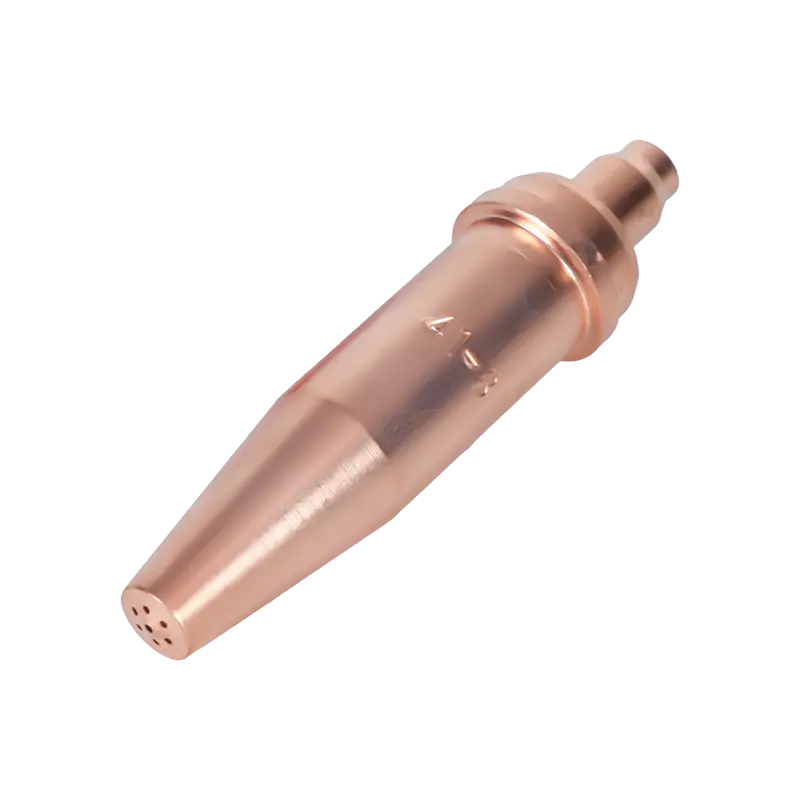
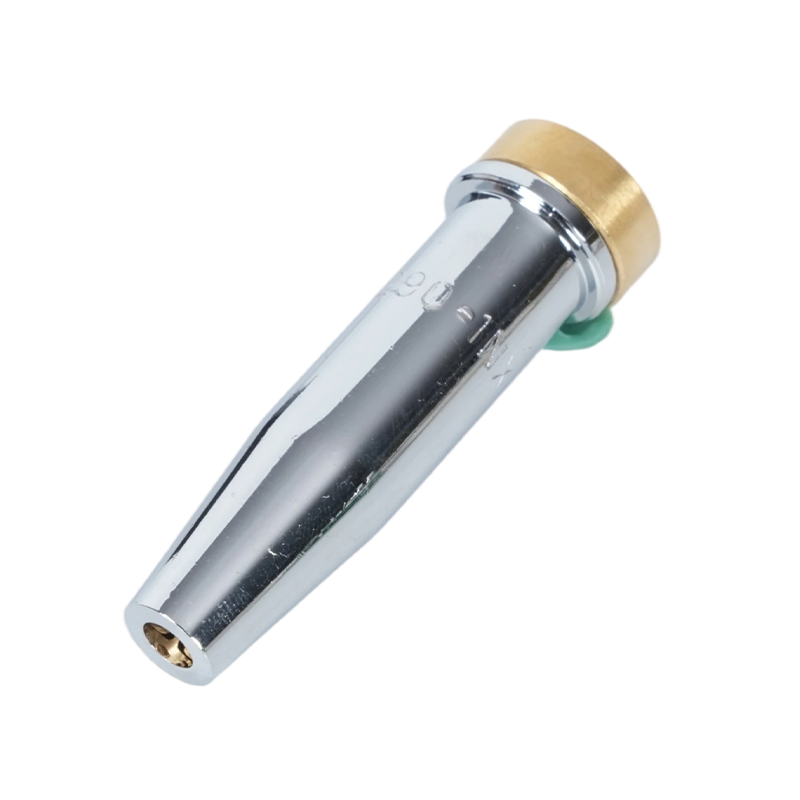
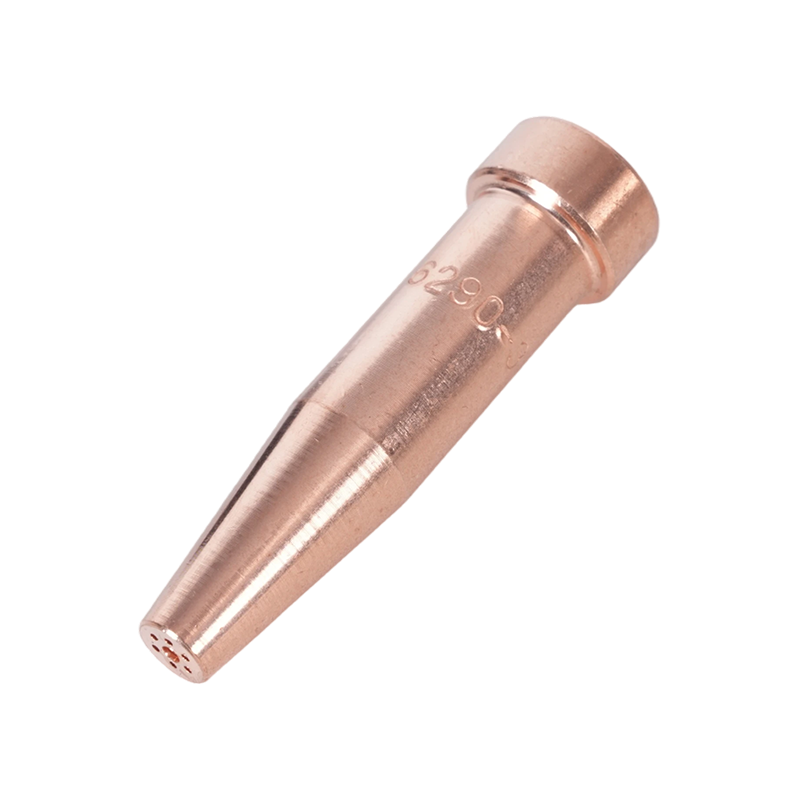
Überprüfen Sie die Brennerspitzen vor jedem Gebrauch. Acetylenspitzen haben eine flache oder leicht konkave Spitzenfläche. Alternative Brennstoffspitzen werden nach und nach versenkt – Propylen 1/16", MAPP 1/32", Propan und Erdgas 3/32". Die Verwendung der falschen Düse für ein Brenngas verändert die Flammengeometrie, Effizienz und Stabilität. Reinigen Sie verschmutzte oder verstopfte Spitzen mit speziellen Spitzenreinigern; verwenden Sie niemals Drähte oder Bohrer, die die Öffnung vergrößern könnten.
Verwenden Sie zum Anzünden der Fackel immer ein Reibungsfeuerzeug – niemals ein Streichholz, ein Butanfeuerzeug oder eine offene Flamme. Öffnen Sie zuerst das Brennstoffventil (ungefähr eine Vierteldrehung), zünden Sie es sofort und führen Sie dann langsam Sauerstoff ein, um eine neutrale Flamme einzustellen. Die Standard-Schneidflamme ist eine neutrale Flamme, deren Innenkegel klar definiert ist, keine Ausfransungen aufweist und keine übermäßige Sauerstofftrübung aufweist. Eine aufkohlende Flamme (überschüssiger Kraftstoff) weist auf unzureichenden Sauerstoff hin; Eine oxidierende Flamme (überschüssiger Sauerstoff) erzeugt einen kleineren, spitzen Innenkegel und sollte bei den meisten Metallen vermieden werden, da dadurch Oxide in den Schnitt gelangen.
Backfire, Flashback und Notfallreaktion
Zwei unterschiedliche Brennerstörungen erfordern eine sofortige Erkennung und Reaktion. A nach hinten losgehen ist ein vorübergehendes Zurückweichen der Flamme zurück in die Brennerspitze, normalerweise begleitet von einem lauten Knall. Die häufigste Ursache liegt darin, dass die Spitze das Werkstück berührt, mit falschen Drücken gearbeitet wird oder die Spitze verschmutzt ist. In den meisten Fällen erlischt die Flamme von selbst und kann wieder entzündet werden, nachdem die Spitze abgekühlt und überprüft wurde. Eine Fehlzündung ist ein Warnsignal und kein geringfügiges Ärgernis – sie weist auf einen Zustand hin, der, wenn er nicht behoben wird, eskalieren kann.
A Rückblende ist weitaus gravierender: Die Flamme brennt zurück durch den Brennerkörper und in den Schlauch in Richtung Zylinder. Ein Rückschlag ist an einem hohen Quietsch- oder Zischgeräusch des Brenners, einer anhaltenden Flamme am Brennerkörper ohne sichtbare Flamme an der Spitze oder ungewöhnlich heißen Brennergriffen erkennbar. Im Falle eines Flammenrückschlags: Schließen Sie sofort das Sauerstoffbrennerventil und anschließend das Brennstoffventil. Schalten Sie nicht einfach zuerst den Brennstoff ab – das Entfernen des Brennstoffs, während weiterhin Sauerstoff strömt, kann die Flamme weiter nach hinten ziehen. Nachdem Sie beide Brennerventile geschlossen haben, schließen Sie beide Flaschenventile. Lassen Sie alle Geräte vollständig abkühlen, bevor Sie sie auf Schäden untersuchen. Verwenden Sie keine Geräte, bei denen ein Flashback aufgetreten ist, wieder, bis sie professionell überprüft und zertifiziert wurden.
Flammenrückschlagsicherungen – installiert am Brennerkörper oder an den Reglerauslässen sowohl der Brennstoff- als auch der Sauerstoffleitungen – enthalten Rückschlagventile und thermische Abschaltungen, die einen Flammenrückschlag stoppen sollen, bevor er die Schläuche und Zylinder erreicht. Sie sind in vielen Gerichtsbarkeiten für Acetylensysteme vorgeschrieben und werden für alle Oxy-Brennstoff-Anlagen unabhängig von der Brennstoffart dringend empfohlen.
Persönliche Schutzausrüstung und Anforderungen an den Arbeitsplatz
Beim Autogenschneiden entstehen Funken, geschmolzene Schlacke, ultraviolette und infrarote Strahlung, Metalldämpfe und Verbrennungsnebenprodukte. Persönliche Schutzausrüstung muss allen diesen Gefahren gleichzeitig begegnen.
Augen- und Gesichtsschutz sind nicht verhandelbar. Ein Vollgesichts-Schweißerschutz mit Filterlinsen, die auf die zum Schneiden geeignete Tönung ausgelegt sind – typischerweise Tönung 3 bis 6 für Autogenarbeiten, abhängig von der Intensität –, die über einer Schutzbrille getragen wird, bietet sowohl den erforderlichen optischen Schutz als auch Schutz vor Schlackespritzern. Der Prozess erzeugt Infrarotstrahlung in ausreichenden Mengen, um bei wiederholter ungeschützter Exposition Hornhautschäden zu verursachen.
Zum Schutz des Körpers werden dicht gewebte Naturfasern gegenüber synthetischen Fasern bevorzugt. Wolle ist von Natur aus flammhemmend; Denim bietet angemessenen Schutz. Synthetische Stoffe – Polyester, Nylon, Acryl – schmelzen statt zu verkohlen und verschlimmern Verbrennungen dramatisch. Eine Leder- oder schwer entflammbare Schweißerjacke, Lederhandschuhe und Lederstiefel ohne freiliegende Schnürsenkel bieten den für Schneidarbeiten geeigneten Schichtschutz. Vermeiden Sie umgeschlagene Hemdmanschetten, offene Hemdkragen und umgeschlagene Hosenbeine – diese dienen als Sammelstellen für herabfallende Funken und Schlacke.
Der Arbeitsplatz muss jederzeit gut belüftet sein. Beim Autogenschneiden von beschichtetem, verzinktem oder lackiertem Stahl entstehen Metalldämpfe, die je nach Grundmaterial und Beschichtung Zinkoxide, Bleiverbindungen und andere giftige Nebenprodukte enthalten. Beim Schneiden beschichteter Materialien ist eine lokale Absaugung oder zumindest ein Atemschutzgerät für Metalldämpfe erforderlich. Der Arbeitsbereich muss in einem Umkreis von mindestens 35 Fuß (10 Meter) in alle Richtungen von brennbaren Materialien befreit werden, bevor mit dem Schneiden begonnen wird, und eine Feuerwache sollte nach dem Ende des Schneidens mindestens 30 Minuten lang an Ort und Stelle bleiben, da Schlacke brennbare Stoffe entzünden kann, die von der Schneidposition aus nicht sofort sichtbar sind.