
NINGBO WELDMAN TECHNOLOGY CO.,LTD.
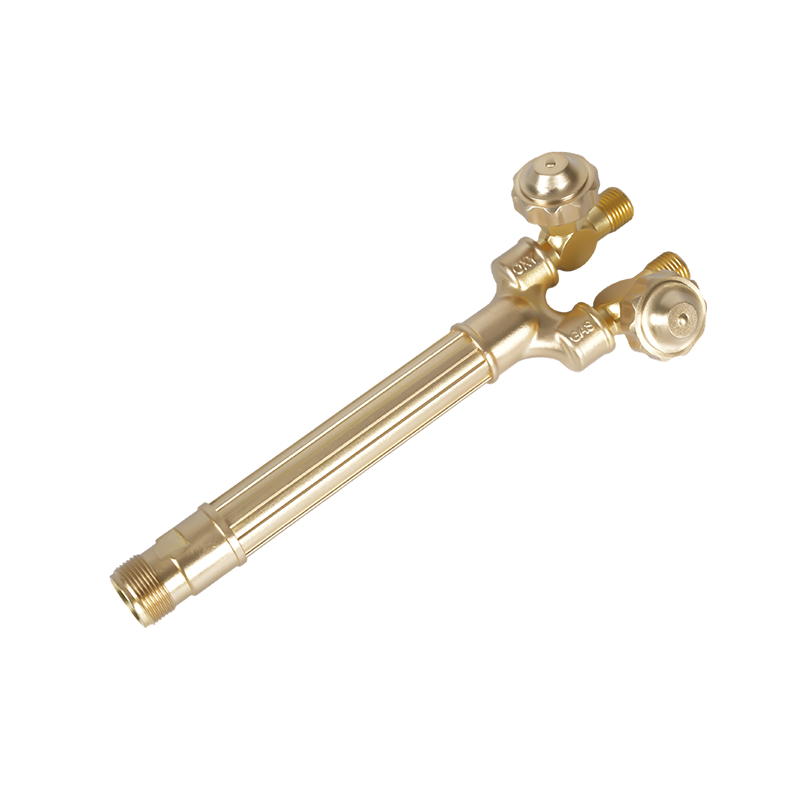
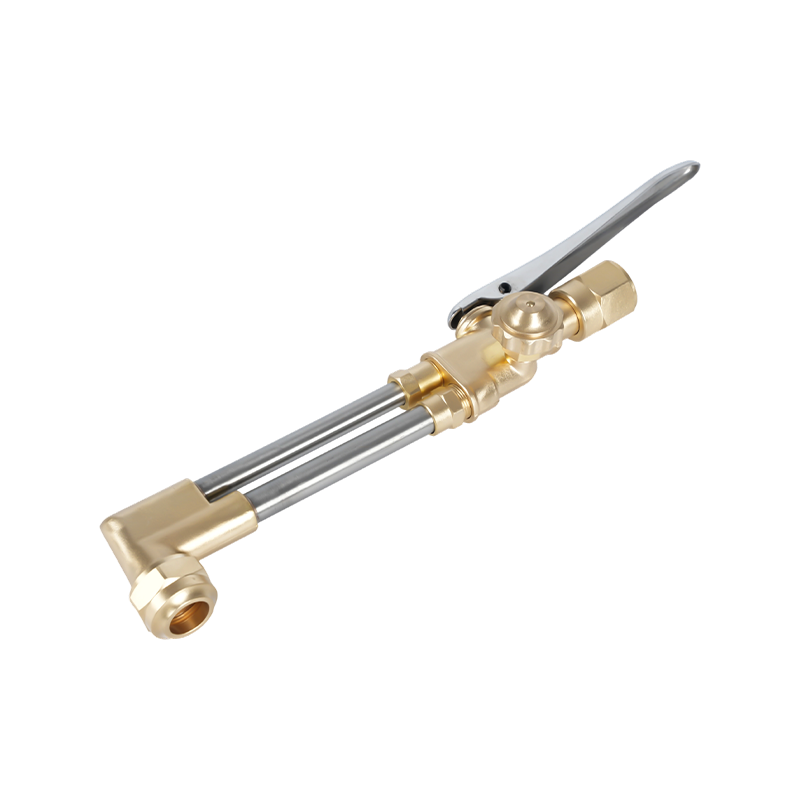
Massiver Griff aus stranggepresstem Messing für Stabilität. Zwei Nadelventile aus Edelstahl für präzise Flammeneinstellung und längere Haltbarkeit. Keine Schrauben oder Schweißverbindungen für eine einfachere Wartung. Kopf und Körper aus geschmiedetem Messing für zusätzliche Festigkeit und Haltbarkeit.
| Parameter | Einzelheiten |
| Stärkegrad | Mittlere Stärke |
| Maximale Schnitttiefe | Bis zu 6 Zoll (150 mm) |
| Maximale Schweißtiefe | Bis zu 9 mm |
Der Hartlötbrennergriff des A221-Schneidbrenners für mittlere Beanspruchung wurde entwickelt, um Stärke, Zuverlässigkeit und einfache Wartung für professionelle und alltägliche Metallbearbeitungsaufgaben zu bieten. Der A221 ist mit einem massiven Griff aus stranggepresstem Messing ausgestattet und bietet im Vergleich zu Standardgriffen eine höhere Festigkeit und Haltbarkeit und gewährleistet eine lang anhaltende Leistung bei häufigem Gebrauch. Im Gegensatz zu vielen herkömmlichen Brennergriffen verfügt er über keine Schrauben oder Schweißverbindungen, was nicht nur die strukturelle Integrität verbessert, sondern auch die Wartung und Instandhaltung des Griffs im Laufe der Zeit erleichtert. Dieses Design reduziert Schwachstellen, minimiert das Risiko von Leckagen und erhöht die allgemeine Sicherheit im Betrieb. Der ergonomische Griff sorgt für einen bequemen Griff, verbessert die Kontrolle des Bedieners und reduziert Ermüdungserscheinungen bei längerem Gebrauch. Seine mittelschwere Leistung macht es ideal für Benutzer, die ein Gleichgewicht zwischen leichter Handhabung und starker Schneidleistung benötigen, ohne Kompromisse bei Sicherheit oder Haltbarkeit einzugehen. Durch die Kombination aus robuster Messingkonstruktion, einfacher Wartung und zuverlässiger Leistung ist der Hartlötbrennergriff A221 für mittelschwere Schneidbrenner die kluge Wahl für Profis und Handwerker, die bei ihrer täglichen Arbeit Wert auf Effizienz, Stärke und langfristige Zuverlässigkeit legen.
Ein Schweißer nimmt einen Brenner mit einer Spitze der Größe 2, zündet ihn an, stellt eine scheinbar neutrale Flamme ein und beendet die Arbeit dennoch mit einer Schnittkante...
READ MOREDrei Fehler sind für die meisten schlechten Acetylen-Sauerstoffschnitte verantwortlich: eine Spitze, die zu groß für die Platte ist, Reglerdrücke, die durch den Speicher stat...
READ MOREEin Schneidbrenner, der an der Spitze platzt, eine Schnittfuge, die zur Seite wandert, eine Spitze, die immer wieder mit der Platte verschmilzt – diese Fehler beginnen normal...
READ MOREEine Spitze Nr. 1, etwa 28 psi Sauerstoff und 4 psi Acetylen zerlegen eine 6 mm dicke Weichstahlplatte in wenigen Sekunden. Führen Sie den gleichen Brenner auf eine 25-mm-Pla...
READ MOREEin sauberer Autogen-Acetylen-Schnitt ist vor allem eine Frage der Reihenfolge und der Anzahl. Überprüfen Sie die Ausrüstung, stellen Sie jeden Regler auf die Drucktabelle fü...
READ MORE
Nr. 1675, South Guangde Lake Road, Bezirk Yinzhou, Stadt Ningbo, Provinz Zhejiang, China.
Urheberrecht© 2024 NINGBO WELDMAN TECHNOLOGY CO.,LTD. All Rights
Reserviert.
Wholesale A221 Mittelschwerer Schneidbrenner-Lötbrennergriff Company

